 close
- Productenchevron_right
- Lerenchevron_right
- Productieoplossingenchevron_right
- Ondersteuningchevron_right


CoroTurn® TR
Stabiel uitwendig en inwendig profileren
Praktijkvoorbeeld
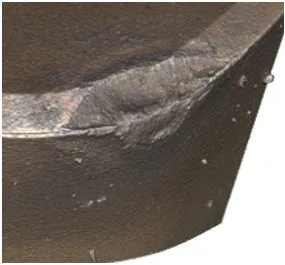
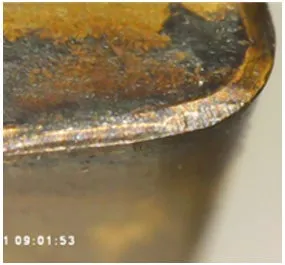
Nabewerken met CoroTurn® Hard PrimeTurning
Standtijd toename
Productiviteit
| Bestanddeel | Ingaande as | |
| Materiaal | H1.3.Z.HA, 16MnCr5, 60HRC (gehard) | |
| Operaties | Nabewerken (Rz max. 4) | |
| Machine | EMAG VTC |
Uitdaging: De klant was op zoek naar een oplossing om de productiviteit te verhogen en een hogere componentoutput te realiseren.
Resultaat: Door over te stappen op CoroTurn® TR, ervoer de klant een significante toename van de standtijd en een kortere cyclustijd, wat resulteerde in een hogere productiviteit.
| Concurrent | Sandvik Coromant | |
| Werktuig | - | C4-TR-D13HCL-27050 |
| Invoegen | - | TR-DC1306S01515FWX 7115 |
| vc, m/min (ft/min) | 100 (328) | 160 (524) |
| fn, mm/omw (in/omw) | 0.20 (0.008) | 0.30 (0.012) |
| ap, mm (inch) | 0.15 (0.006) | 0.15 (0.006) |
| Standtijd, aantal | 216 stuks | 300 stuks |
Praktijkvoorbeeld
Profieldraaien met CoroTurn® TR, QS-schachten
| Werkstukmateriaal | Roestvaststaal, M1.0.Z.AQ (200 HB) |
| Snijgereedschap, wisselplaat | QS-TR-D13JCR 2020PK, D1308 2025 |
| vc m/min (ft/min) | 200 (3.94) |
| fn mm/r (in/omw) | 0.18 (0.007) |
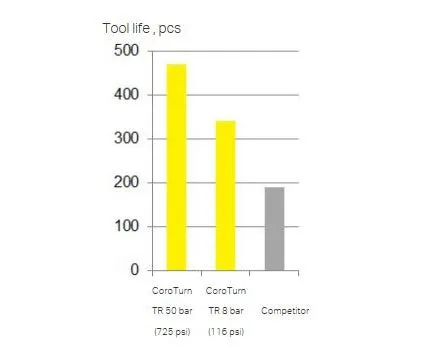
Door over te stappen op CoroTurn® TR QS-schachten kan een klant een opmerkelijk aantal componenten bewerken. Als gevolg van de toepassing van inwendig boven- en onderkoelmiddel werden significante verbeteringen waargenomen bij zowel hoge als lage koelmiddeldrukken.
| Koelmiddel, bar (psi) | 50 (725) | 8 (116) | Extern |
| Standtijd, aantal | 470 | 340 | 190 |
Praktijkvoorbeeld
Nauwkeurig draaien van harde werkstukken met CoroTurn® TR
Standtijd
| Operatie | Uitwendige precisie draaien van harde werkstukken |
| Bestanddeel | Statief (Spider) |
| Materiaal | 16 MnCrS5 (58 – 62 HRc) |
| Werktuig | TR-SL-D13UCR-25 |
| Invoegen | TR-DC1308S01020F 7015 |
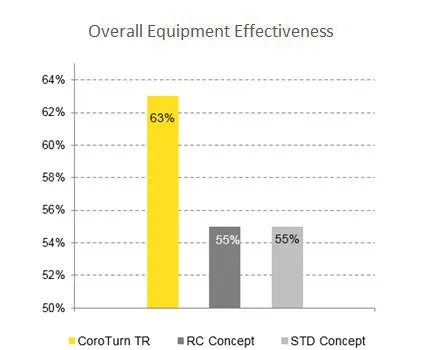
Uitdaging: De klant moest een efficiënte oplossing ontwikkelen voor het uitwendig draaien van harde precisiedelen. Het doel was om de oppervlakte-afwerking en procescapaciteit binnen acceptabele kostenparameters te realiseren.
Resultaat:
- Lagere kosten per component en betere procescapaciteit
- Consistente kwaliteit met nauwe toleranties in vergelijking met andere gereedschappen
- Verbeterde standtijd, van 70 naar 200 stuks per snijkant
- Productiviteitsverbetering met 31%
| vc m/min (ft/min) | 140 (459) | 150 (492) |
| fn mm/omw (inch/omw) | 0.07 (0.002) | 0.05 (0.0019) |
| ap mm (inch) | 0.3 (0.011) | 0.3 (0.011) |
| Resultaat | ||
| Oppervlaktewaarde (Ra) | 0.5 | 0.5 |
| Standtijd (stuks) | 200 | 70 |
| Tijd in snede (min) | 61.16 | 27.97 |
| Verspanen (Q) | 2.94 | 2.25 |
Account aanmaken chevron_right
Plaats bestellingen, bekijk prijzen en controleer de beschikbaarheid van gereedschappen
Schrijf je in voor onze nieuwsbrief chevron_right
Doe met ons mee. Blijf op de hoogte.

Sandvik Benelux B.V. - Division Coromant
+31108080280AB Sandvik Coromant, 811 81 Sandviken, Zweden