


Ultraprecyzja
W jednym z zakątków Christchurch w Nowej Zelandii firma AW Fraser, specjalizująca się w obróbce brązu, tygodniowo zamienia 100 ton odpadów metalowych - łusek, rur miedzianych, chłodnic samochodowych, ścinków przewodów ‒ w błyszczące, precyzyjnie wykonane podzespoły OEM.
Firma AW Fraser, założona w Nowej Zelandii, jest hutą miedzi, a zarazem zakładem przeróbki plastycznej i skrawaniem na obrabiarkach CNC. Materiał z odzysku jest przetwarzany na 40 specjalistycznych stopów brązu i mosiądzu. Około 50 procent produkcji jest przeznaczone na eksport. Z pozostałej części produkowane są specjalistyczne podzespoły dla dużych koncernów międzynarodowych.
W tym dalekim zakątku świata produkowane są półfabrykaty kół zębatych dla niemieckiej firmy SEW Eurodrive, gotowe podzespoły dla branży budowlanej (Caterpillar, Hitachi, Yamaha, Mercury Marine), a także podzespoły do silników kolejowych i układy hamulcowe. Ogółem 90 procent całej produkcji AW Fraser jest eksportowane do 35 krajów.
„Obsługujemy różne sektory przemysłu” ‒ mówi Paul Isitt, dyrektor finansowy i współwłaściciel firmy, i dodaje: „Musimy być elastyczni, aby zachować konkurencyjność. Motywuje nas dążenie do doskonałości. Chcemy być najlepsi, ponieważ współpracujemy z najlepszymi markami na świecie.”
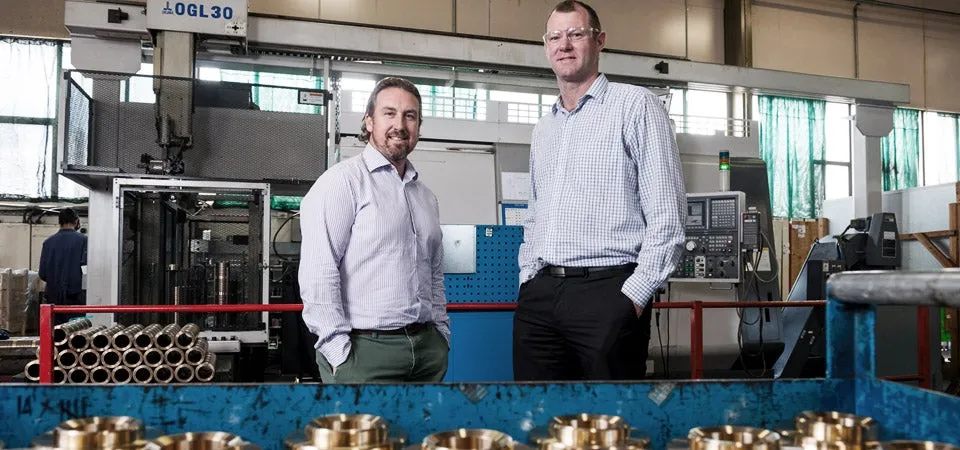
Firma specjalizuje się w produkcji przedmiotów w małych i średnich partiach. „Produkujemy wysoce specjalistyczne przedmioty w krótszych i dłuższych seriach: od dwóch-trzech do 40 tysięcy sztuk, wobec czego normalizacja i powtarzalność odgrywają dla nas kluczową rolę" - podkreśla dyrektor Paul Isitt.
W ramach programu Sandvik Coromant Preferred Supplier Program, Clinton LeRoux, kierownik ds. relacji z klientami w Sandvik Coromant, ściśle współpracuje Jodym Tuckwellem, kierownikiem zakładu AW Fraser oraz zespołem inżynierów nad udoskonaleniem i znormalizowaniem procesów produkcji.
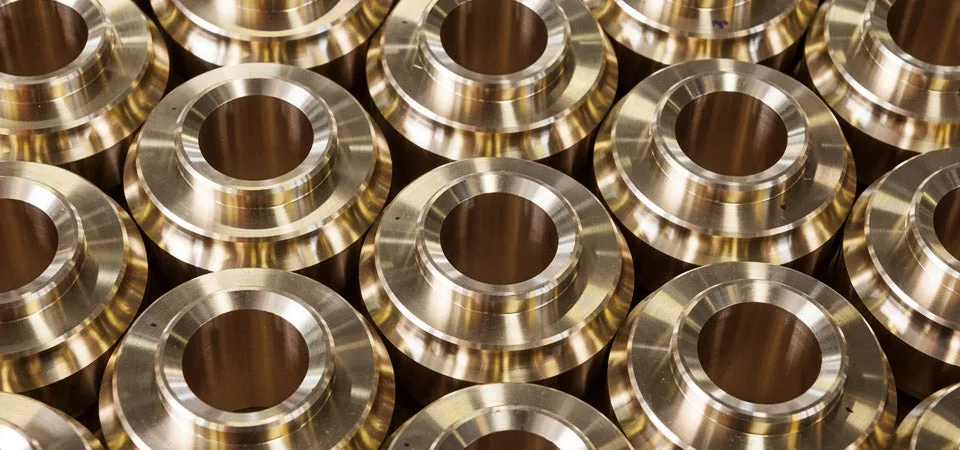
Inżynierom z AW Fraser zależało na zwiększeniu tempa pracy, powtarzalności oraz na ujednoliceniu konfiguracji narzędziowych przy produkcji małych partii wysoce specjalistycznych przedmiotów.
„Nieustannie poszukujemy lepszych rozwiązań w zakresie wydajności zakładu, stosowanych przez nas technologii i systemów” ‒ mówi Jody Tuckwell. ‒
„Czasem produkujemy 2-3 egzemplarze jakiegoś bardzo specjalistycznego przedmiotu, po czym mija rok, zanim do niego wrócimy. Odchyłki wymiaru przedmiotów, które są u nas produkowane w partiach od 2 do 1200 sztuk, wynosi 15 mikrometrów. Jesteśmy ultraprecyzyjni.
„Wynajdujemy drobne udoskonalenia, które łącznie przynoszą wiele zaoszczędzonych godzin” ‒ kontynuuje dyrektor. ‒ „Staramy się zidentyfikować etapy procesów technologicznych, których modernizacja przyniesie największe korzyści.
Przykładem jest choćby system do przecinania, gdzie materiał był jednocześnie kruchy i przywierający.”
Firma AW Fraser przeprowadziła na jednej z firmowych obrabiarek numerycznych sześciomiesięczne testy nowego systemu CoroCut QD do odcinania ze złączem Coromant Capto.
„Czas poświęcany na uruchomienie obrabiarki skrócił się z 1-2 godzin do 15 minut” ‒ mówi dyrektor Jode Tuckwell. ‒ „Daje to oszczędność 750 godzin rocznie dla jednej obrabiarki.”
Po udanej modernizacji urządzenia, firma zakupiła dwie zintegrowane wielozadaniowe obrabiarki numeryczne Okuma z osprzętem Capto oraz CoroCut QD, co zwiększyło liczbę maszyn do 30.
„Najbardziej na tej zmianie skorzystali operatorzy" - mówi Jode Tuckwell. Mają zaufanie do nowego systemu, a nam zależy żeby wykonywali swoją pracę z przyjemnością. Teraz mocują narzędzia, szczęki uchwytu i umieszczają w nich przedmiot do obróbki a potem wciskają jeden przycisk - to ogromna różnica."
Zagadnienia techniczne
Dla osiągnięcia rentowności produkcji małych partii wysoce specjalistycznych przedmiotów kluczową sprawą jest normalizacja i powtarzalność procesów technologicznych. Firmie AW Fraser udało się skrócić o połowę czas potrzebny na odcinanie małych partii od 2 do 15 przedmiotów, dzięki wykorzystaniu nowego systemu CoroCut QD do odcinania na obrabiarkach z podajnikiem pręta.
Kierownik zakładu, Jody Tuckwell wspomina, że liczba używanych wielkości stosowanych rozmiarów płytek zmalała z 10 lub 12 do 4, co pozwoliło na zredukowanie zapasów magazynowych. „Spadło miesięczne zużycie płytek. Notujemy też poprawę w zakresie posuwu, trwałości i bezpieczeństwa obróbki” ‒ dodaje kierownik.
System CoroCut QD z możliwością precyzyjnego podawania chłodziwa obejmuje płytki do odcinania, geometrie z łamaczem wiórów i płytki z technologią wiper dla uzyskania lepszej jakości wykonania powierzchni przy wysokich posuwach. Stabilne i wygodne w użyciu mocowanie płytek nie wymaga zastosowania klucza dynamometrycznego, a gniazdo szynowe zapewnia precyzyjne ustawienie płytki.
System oprawek CoroCut QD jest dostępny z modułowym złączem Coromant Capto do szybkiej wymiany, co pozwala na zastosowanie tych samych narzędzi na trzech typach obrabiarek. Coromant Capto to zintegrowane złącze modułowe spełniające wymogi normy ISO 26623 dla systemów mocowania. Oprawki szybkowymienne pozwalają skrócić czas ustawiania i wymiany narzędzia, a także ujednolicić zestaw narzędzi na wszystkich obrabiarkach.
AW Fraser
Założona w 1939 roku w Nowej Zelandii firma AW Fraser zatrudnia obecnie 180 pracowników. Huta, zakład przeróbki plastycznej i skrawaniem pracują non-stop w systemie zmianowym. W 2006 zarząd przejął własność spółki.
