


Na nieznanych wodach
Firma Jones Welding Company z Alabamy testuje system InvoMilling.
„Jeśli coś się zepsuje, przyjdź z tym do nas” - radzi Roy Parker, prezes i właściciel Jones Welding Company Inc. (JWC). Od 1911 roku o zakładzie w Mobile (Alabama, USA) mówi się, że wyprodukuje każdą część wymagającą wymiany. I nic dziwnego. 11 tokarek numerycznych i centrów obróbkowych Mazak — część z funkcją obróbki w 5 osiach lub pracy wielozadaniowej — oraz pełny zestaw frezarek obwiedniowych do kół zębatych, a także zespół świetnie wykwalifikowanych operatorów sprawiają, że firma poradzi sobie z każdym wyzwaniem.
Mówi David Dearing, specjalista ds. przekładni mocy w JWC: „Jesteśmy wszechstronni. Nasz zakład ma profil kompleksowy i wykonuje zarówno części o wysokiej dokładności wykonania mieszczące się w dłoni, jak i te o masie ponad 10 ton. Obecnie obsługujemy każdą branżę, której możemy zaoferować nasze produkty lub usługi.” A jednak Dearing wskazuje, że mimo dostępności obróbki numerycznej JWC nie jest zakładem produkcyjnym, lecz specjalizuje się w małoseryjnych zleceniach z gwarancją szybkiego zwrotu. „Zamówienie na 50 sztuk uważamy za duże.”
Wiele zamówień dotyczy kół zębatych. Zaplecze sprzętowe JWC umożliwia obróbkę kół zębatych o średnicy od " do 88". Zdaniem Dearinga problemem są narzędzia do różnych kół zębatych. „Każdy zarys zębów wymaga specjalnego frezu ślimakowego po kilkaset dolarów sztuka. Po zsumowaniu wychodzi z tego spory wydatek.”
Oznacza to, że JWC inwestuje we frezy ślimakowe, które prawdopodobnie nigdy więcej nie zostaną użyte. Trudno to wytłumaczyć klientom.
Prezes JWC wierzy, że lepsze jest sprzymierzeńcem dobrego. „Zawsze staramy się poszerzać swoje możliwości” - mówi Parker. - „A to wymaga zwiększania wydajności i produkcji tam, gdzie to możliwe.” Z tego powodu firma zaczęła frezować koła zębate na 5-osiowym karuzelowym centrum obróbkowym, używając węglikowych frezów trzpieniowych do interpolacji zarysu zębów.
„Wykonujemy obróbkę zgrubną rowka, a potem używamy frezu trzpieniowego z czołem kulistym do profilowania czoła. Jedynym sposobem uzyskania dobrej jakości i małej chropowatości powierzchni przedmiotu jest zastosowanie bardzo małych odstępów między kolejnymi przejściami, jak przy obróbce wybrań metodą 3D. To bardzo czasochłonne.”
Mimo długiego czasu jednostkowego w przypadku niektórych zleceń ta opcja pozostawała optymalna, nie wymagając zamawiania drogiego frezu ślimakowego na jedno zastosowanie. Parker był pewien, że musi istnieć lepsze rozwiązanie. Jak się okazało, miał rację. „Po raz pierwszy zobaczyliśmy obróbkę w systemie InvoMilling na IMTS, potem na Gear Expo w Detroit. Uznaliśmy, że ten system znacząco zmniejszy nasze zapasy magazynowe i wyeliminuje konieczność oczekiwania na frezy ślimakowe.” Niestety, w owym czasie system InvoMilling działał tylko na obrabiarkach DMG/Mori, więc wdrożenie modułowego systemu narzędziowego oznaczałoby konieczność przestawienia się na nowe obrabiarki i systemy sterowania.
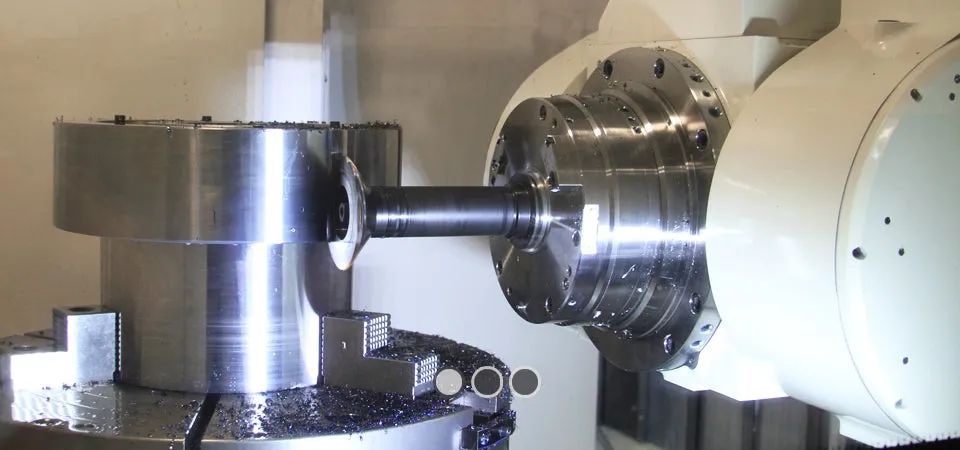
Zaproszenie od firmy Mazak na dzień otwarty Discover 2013 skłoniło prezesa Parkera z zespołem do wizyty w Kentucky. To, co zobaczyli, zrobiło na nich wrażenie. Firmy Mazak i Sandvik Coromant podpisały właśnie umowę licencyjną na system InvoMilling, więc przed wyjazdem Parker kupił system InvoMilling i błyszczące nowością numeryczne centrum obróbkowe Mazak Integrex i-630V.
„W ostatnich latach ulepszyliśmy przebieg obróbki kół zębatych na naszych obrabiarkach numerycznych. Uznaliśmy system InvoMilling za wart uwagi.”
Ostatecznie przekonała prezesa możliwość obróbki za pomocą tego systemu kół zębatych o zębach prostych i śrubowych— dla modułów od 1 do 12 mm — przy użyciu zaledwie 3 korpusów. Dodatkowo frez na płytki węglikowe mógł pracować z prędkością obrotową wrzeciona 3–4 razy wyższą niż używane dotąd frezy ślimakowe ze stali szybkotnącej. „Wiedzieliśmy, że system InvoMilling we współpracy z obrabiarką Integrex poprawi jakość wykonania kół zębatych w krótszym czasie jednostkowym.”
Nowa obrabiarka wkrótce dotarła do zakładu JWC i zespół zabrał się do pracy przy wsparciu Marka Briela, inżyniera ds. zastosowań w firmie Sandvik. Jego pomoc polegała na przygotowaniu wstępnej konfiguracji i zaprogramowaniu pierwszego zlecenia: wykonania zamiennika koła o zębach śrubowych ze stali 1045 do suwnicy portowej. Przy średnicy 18.9" i szerokości 5.5" potrzebna była duża wydajność skrawania półfabrykatu koła, więc obrabiarki i frezy czekał trudny test.
Briel zaproponował płytkę z asortymentu Sandvika w gatunku 1030 z pokryciem PVD, przeznaczoną do frezowania kół zębatych. „Ze względu na duży moduł do obróbki zgrubnej zarysu koła użyliśmy jednego z naszych frezów do rowków. Wykonaliśmy jedno proste przejście przez środek i drugie po obu stronach. Po usunięciu większości materiału w systemie InvoMilling wystarczyło jedno przejście do wykonania gotowego zarysu ewolwentowego. Potem zostało tylko piaskowanie, azotowanie i wysyłka do klienta.”
Zdaniem Briela nie każde koło zębate jest tak proste w obróbce. Niektórzy klienci wykorzystują system InvoMilling do obróbki zgrubnej przed obróbką cieplną i szlifowaniem, ale nadaje się też on do frezowania twardego materiału po obróbce cieplnej. „Przebieg obróbki zależy w dużym stopniu od ilości usuwanego materiału, przeznaczenia koła zębatego i wymaganej klasy wg AGMA.”
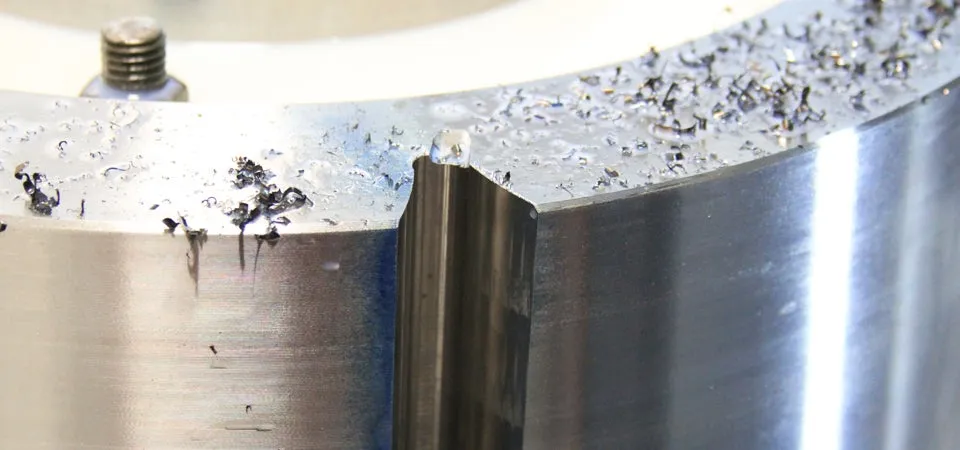
Prezes Parker przyznaje, że pierwsze koło zębate było testem dla systemu Invomilling. W przeszłości firma JWC wielokrotnie używała konwencjonalnych frezów ślimakowych ze stali szybkotnącej do obróbki kół zębatych tego typu, co stwarzało dobrą podstawę do porównań. Mimo to o rzeczywistym czasie jednostkowym można było powiedzieć tylko, że udało się wykonać „koło zębatej lepszej jakości w krótszym czasie.” Potwierdza to David Dearing: „Dzięki promieniowej akcji skrawania w systemie InvoMill możliwe jest jednoczesne frezowanie wgłębne i frezowanie rowków. Nie ma potrzeby profilowania w kilku przejściach, jak przy użyciu frezu trzpieniowego.
A ponieważ lepiej wykorzystujemy możliwości frezu, to maleją koszty narzędziowe, więc mamy zapewniony fantastyczny wzrost produkcji w porównaniu do frezów trzpieniowych.”
Parker oddaje sprawiedliwość konwencjonalnym frezom ślimakowym, przyznając, że mają dużo zalet. W JWC wiele kół zębatych nadal wykonuje się na obrabiarkach ze sterowaniem manualnym. Operator często ustawia obrabiarkę, a potem ma kilka godzin wolnych w czasie, gdy maszyna pracuje. Problem polega na tym, że zlecenia realizowane przez JWC mają krótkie terminy realizacji. „Klient przychodzi z uszkodzonym kołem zębatym i jak najszybciej potrzebuje nowego, jednej lub kilku sztuk. W większości przypadków zostaje obsłużony, nawet jeśli musimy pracować w nocy. Tyle że nie jesteśmy w stanie trzymać w zapasie wszystkich typów frezów ślimakowych, a klienci nie mogą czekać, aż przyjdzie zamówione narzędzie.”
W systemie InvoMilling trzy korpusy frezarskie i kilka zestawów płytek pozwala wyprodukować znakomitą większość zarysów zębów bez wyczekiwania na kuriera ani zamartwiania się trwałością zębów frezu ślimakowego.
„Dzień ma ograniczoną liczbę godzin produkcji” - mówi Parker. - „Zależy nam na wydajnych narzędziach i obrabiarkach, żeby produkcja przebiegała szybciej i wydajniej w czasie, którym dysponujemy.”
Zdaniem prezesa Parkera, firma dokonała inwestycji na przyszłość. Priorytetem JWC, tak jak wielu innych zakładów, jest produkcja i obsługa klienta. „Staramy się zdystansować wszystkich, zarówno w zakresie frezowania stali, jak i wysyłki. Zwiększając wydajność, zyskujemy środki finansowe i czas na wykonanie kolejnego pilnego zlecenia. InvoMilling nam w tym pomaga. To imponujące narzędzie i imponujący system.”
