


Frezowanie wgłębne na nowe głębokości
Berlin, Niemcy. Frezowanie wgłębne i nowa strategia wrzecion pomogły firmie Siemens skrócić czas obróbki ogromnych obudów turbin gazowych o 63 godziny – każda ważąca 90 ton – co przełożyło się na oszczędność 11 tygodni w ciągu trzech lat produkcji.
Weźmy pod uwagę moc 1 200 superszybkich samochodów Porsche 911, a otrzymamy moc pojedynczej turbiny gazowej SGT5-8000H firmy Siemens, która waży równowartość w pełni zatankowanego Airbusa A380.
Obecnie SGT5-8000H jest jedną z największych i najpotężniejszych turbin gazowych na świecie, zbudowaną po to, by korzystać z podstawowego trendu na globalnym rynku gazu, który według niektórych prognoz rośnie o ponad 6 procent rocznie.
Te ogromne elementy są produkowane w Berlinie, w Niemczech, w zakładzie turbin gazowych firmy Siemens, zbudowanym w 1909 roku w stylu neoklasycystycznym ze ścianami ze szkła i stali o długości około 120 metrów i wysokości 25 metrów. Od 1956 roku zakład, będący częścią Siemens Power Generation Division, jest klasyfikowany jako budynek historyczny. Park maszynowy i technologie, które się tam znajdują, są najwyższej klasy i wyposażone w najnowocześniejsze centra obróbkowe.
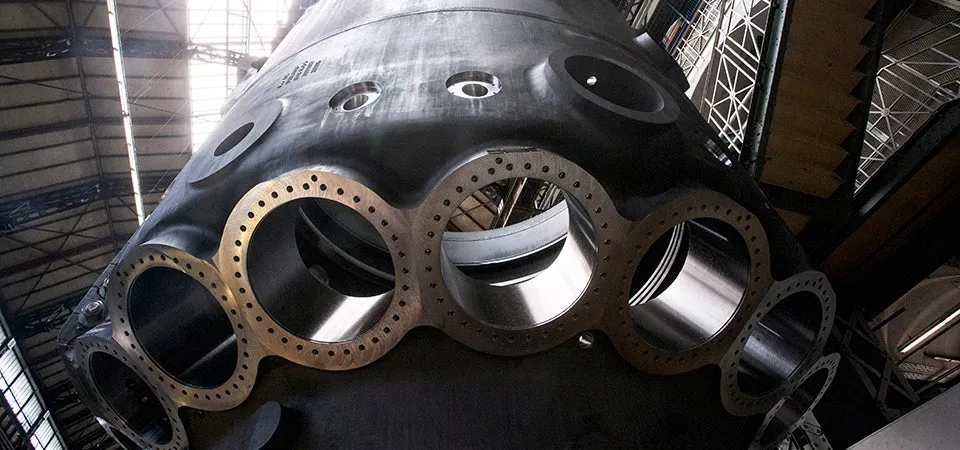
W 2012 roku, kiedy Siemens wprowadził nową obudowę maxi dla swojej ogromnej turbiny gazowej, zakład musiał dostosować swoją technologię. Ustalony proces produkcyjny, oparty na frezowaniu zgrubnym i wytaczaniu wykańczającym z użyciem głowic kątowych i frezowania śrubowego, nie był wystarczająco stabilny dla 16 otworów o średnicy 600\u00A0mm, które były wymagane dla palników.
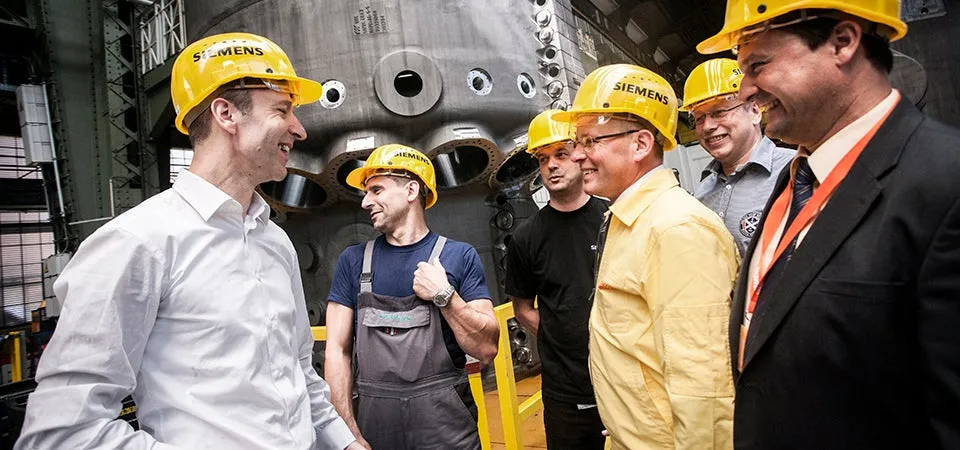
„Mieliśmy ogromne problemy” – mówi Markus Zapke, kierownik ds. technologii, procesów narzędziowych i zaopatrzenia w maszyny w zakładzie turbin firmy Siemens. „Głowica kątowa była najsłabszą częścią procesu. Mieliśmy zbyt duże drgania i awarie narzędzi. Osiągnęliśmy granicę możliwości naszej zainstalowanej technologii.”
W sierpniu 2013 r. skontaktowano się z Sandvik Coromant i innymi dostawcami, a zakład wybrał koncepcję Sandvik Coromant, opartą na frezowaniu wgłębnym i nowej strategii wrzeciona. „Sandvik Coromant jest partnerem technologicznym od wielu lat” – mówi Zapke. „Niemal natychmiast udało im się opracować potencjalne rozwiązanie naszych problemów.”
Autorem koncepcji nowego rozwiązania jest Olaf Zahn, szef regionalnego działu sprzedaży i doradztwa technicznego w Sandvik Coromant. „Wiedzieliśmy, że głowica kątowa jest bardzo niestabilna” – wspomina. „Dlatego zdecydowaliśmy się na frezowanie wgłębne, co oznacza, że narzędzia zagłębiają się prosto w prefabrykowane otwory w obudowie.”
Frezowanie wgłębne samo w sobie nie jest niczym nowym. „Znam tę technologię w przemyśle motoryzacyjnym od 20 lat” – mówi Herbert Imrich, kierownik zespołu ds. produkcji w zakładzie firmy Siemens. „To cud, że nikt o tym nie pomyślał wcześniej, przynajmniej wtedy, gdy pojawiły się problemy.”
W rzeczywistości to Sandvik Coromant zaproponował to rozwiązanie: frezowanie wgłębne jest pierwszym krokiem w nowym procesie produkcyjnym. Ponieważ frezowanie wgłębne automatycznie prowadzi do powstawania chropowatych powierzchni, wymaga w drugim etapie wytaczania wykończeniowego, aby spełnić wysokie wymagania co do chropowatości powierzchni i zachować wymagane tolerancje. W tym ostatnim etapie średnica otworów zostaje zwiększona z 598 do 600\u00A0mm. Nowe rozwiązanie zostało przetestowane i udoskonalone we ścisłej współpracy firm Siemens i Sandvik Coromant.
Testy przeprowadzono w warunkach rzeczywistych. Thomas Reich, ekspert firmy Siemens ds. technologii narzędzi skrawających, wyjaśnia: „Ponieważ nasza stara technologia nie była w stanie sprostać nowym wymaganiom, chcieliśmy wdrożyć nowy proces bez opóźnień. Dlatego dokonaliśmy wszystkich niezbędnych adaptacji i nowych programów w rzeczywistej produkcji.”
Dotychczasowe wyniki są niezwykle pozytywne. Frezowanie wgłębne skróciło czas obróbki z 100 godzin na komponent do 42 godzin. Czas wytaczania wykończeniowego został skrócony z 480 do 160 minut. W sumie oznacza to skrócenie czasu dla każdej obudowy o ponad 63 godziny – czyli 11 tygodni czasu obróbki zaoszczędzonego w ciągu trzech lat produkcji, zgodnie z obliczeniami Siemens.
Dalsze pozytywne efekty są widoczne, lecz trudno je zliczyć. „Jesteśmy bardzo zadowoleni, że możemy korzystać ze standardowych narzędzi przez cały czas” – mówi Zapke. „To oznacza niższe koszty, dużą niezawodność i narzędzia zawsze dostępne w magazynie.”
Najważniejsze jednak, że rozwiązanie Sandvik Coromant nadaje się do dalszych adaptacji. „Frezowanie wgłębne można łatwo przenieść do innych procesów” – mówi Christian Lendowski, starszy kierownik ds. kluczowych klientów w Sandvik Coromant. „Zostało już zastosowane w innej obudowie firmy Siemens. Planowane są kolejne projekty. W tym sensie to naprawdę modelowa technologia.”
Wiedza techniczna
Frezowanie wgłębne to klucz do nowego procesu Sandvik Coromant w zakładzie turbin gazowych Siemens w Berlinie, Niemcy. Obudowy największych turbin gazowych na świecie mają 16 otworów dla palników, które są prefabrykowane z tolerancją od 12 do 15\u00A0mm. Po zakończeniu wytaczania mają
średnicę 600\u00A0mm i długość 450\u00A0mm.
Firma Sandvik Coromant używa frezów CoroMill® 210 do frezowania wgłębnego. Narzędzie o długości około 430\u00A0mm jest zagłębiane na głębokość 300\u00A0mm prosto w prefabrykowany otwór, unikając przy tym dużego momentu dźwigni, jaki występował na głowicy kątowej w poprzednim procesie. Narzędzie wykonuje ruchy w górę i w dół po okręgu, 126 razy dla każdego otworu. Dzięki temu zgrubnemu frezowaniu czas obróbki każdego komponentu został skrócony z 100 do 42 godzin w porównaniu z użyciem głowicy kątowej i frezowania śrubowego. W kolejnym etapie średnica otworów została zwiększona z 598\u00A0mm do 600\u00A0mm poprzez wykończenie powierzchni. Realizuje się to za pomocą CoroBore® 820\u00A0XL firmy Sandvik Coromant, który pozwala na zwiększone posuwy w porównaniu z narzędziami do precyzyjnego wytaczania. Jednocześnie utrzymuje wymaganą tolerancję i parametry powierzchni.
W fazie wdrożenia wprowadzono nową koncepcję mocowania narzędzia. Zmniejszenie liczby przezbrojeń z trzech do jednego było kolejnym bardzo pozytywnym efektem ubocznym. W porównaniu ze starym procesem nowe rozwiązanie oszczędza 320 minut na jedną obudowę. Ponadto korzystanie z narzędzi standardowych z magazynu pomaga utrzymać niskie ceny narzędzi i gwarantuje stabilne dostawy niezawodnych produktów. Podsumowując, nowa koncepcja, opracowana we ścisłej współpracy firm Siemens i Sandvik Coromant w zakładzie turbin gazowych w Berlinie, zapewnia stabilny proces z istotnymi oszczędnościami czasu. Siemens wylicza, że łączny czas obróbki skraca się o ponad 63 godziny na każdy komponent.
Frezowanie wgłębne
