


Małe jest piękne
Poważne spowolnienie w przemyśle naftowym i gazowniczym skłoniło firmę Knust-Godwin LLC do poszukiwania nowych kierunków rozwoju. Z pomocą przyszli eksperci Sandvik Coromant.
Knust-Godwin, oddział koncernu Schoeller Bleckmann Oilfield Equipment AG, to firma zajmująca się obróbką precyzyjną, która ma swoją siedzibę w Katy, małym mieście oddalonym o niecałe 50 kilometrów od Houston w stanie Texas. Specjalizuje się w produkcji dużych, skomplikowanych części wykorzystywanych w oprzyrządowaniu do eksploatacji złóż ropy naftowej. W związku z niedawnym spowolnieniem gospodarczym w sektorze naftowo-gazowniczym, kadra zarządzająca Knust-Godwin postanowiła, że niezbędne jest poszerzenie i zróżnicowanie bazy klientów. Dzięki temu firma będzie bardziej konkurencyjna w czasie recesji i jednocześnie zachowa dobrze ugruntowaną pozycję, gdy przemysł odbije się od dna.
Poza sektorem naftowym, Firma Kunst-Godwin obsługuje także producentów półprzewodników i oprzyrządowania medycznego, sejsmicznego oraz geofizycznego. W zakres usług wchodzi 5-osiowa obróbka skrawaniem na obrabiarkach CNC, frezowanie oraz toczenie, wiercenie wiertłami lufowymi, spawanie laserem i wiązką elektronową, a nawet obróbka addytywna. W zakładzie o powierzchni 22 tys. m kw. znajdują się obrabiarki większe od ciągnika z przyczepą, które umożliwiają wiercenie otworów o głębokości nawet 9,5 m, toczenie wałów o długości 6,4 m i frezowanie podzespołów o przekroju 11 m.
Obrabiany przedmiot ma przeciętnie 1,5 m długości i 15 cm średnicy (choć są i dużo większe), wykonany jest z Inconelu, Hastelloyu lub materiału o podobnej wytrzymałości, a jego wykonanie trwa od 50 do 60 godzin. Nierzadko obróbka jednego przedmiotu zajmuje nawet kilkaset godzin.
A kiedy firma Knust-Godwin dostała propozycję produkcji części do zegarków - często o średnicy mniejszej niż 10 mm - kadra zarządzająca odpowiedziała "czemu nie?".
Jest to w pewnym sensie powrót do korzeni. Firma Knust-Godwin powstała przecież w wyniku fuzji dwóch renomowanych zakładów obróbkowych z Houston. Godwin zajmował się obróbką ogólną, a Knust zaczynał od precyzyjnej obróbki podzespołów do zegarków. Oba przedsiębiorstwa wyspecjalizowały się w produkcji przedmiotów dla przemysłu naftowo-gazowniczego i ostatecznie zostały przejęte przez koncern Schoeller Bleckmann Oilfield, który podczas zastoju gospodarczego w branży połączył obie firmy w jedną.
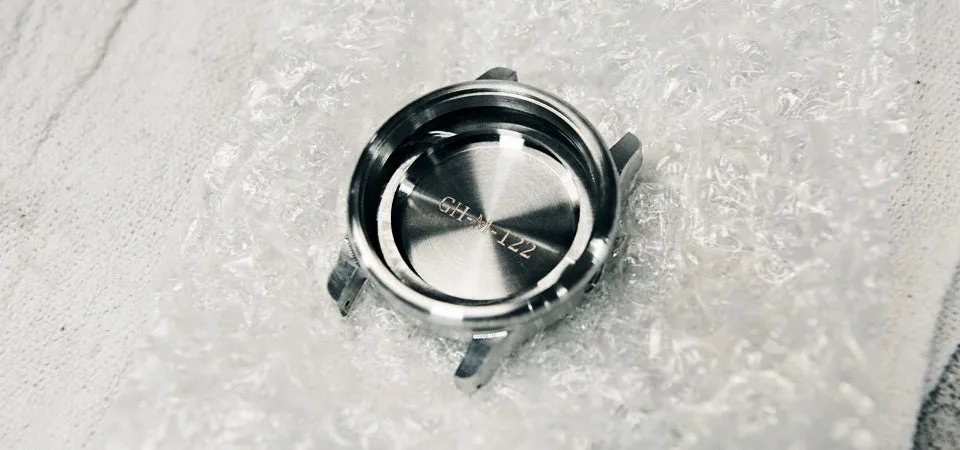
Tymczasem programista Cameron Birse dowiedział się o nowym startupie z Portland w stanie Oregon, który oferuje nową linię luksusowych zegarków - VERO Watches. Firma nie była zadowolona z precyzji wykonania prototypowych modeli swoich zegarków przez lokalny zakład obróbki. Zaczęto więc poszukiwania nowego podwykonawcy. Cameron Birse powiadomił o nadarzającej się okazji Davida Pricketta, kierownika ds. sprzedaży, następnie została wysłana oferta. W ten sposób firma Knust-Godwin powróciła do produkcji zegarków.
"Wielu z nas nie miało pojęcia o korzeniach firmy" - opowiada programista Chris Hurst - "a później jeden z wieloletnich pracowników zobaczył rysunki i przypomniał nam, że kiedyś już produkowaliśmy podobne części. Wygląda na to, że historia zatoczyła koło".
Oczywiście technologia obróbki bardzo się zmieniła przez ostatnie 50 lat. Firma Knust-Godwin szybko nauczyła się, że rozwiązania wykorzystywane do obróbki dużych przedmiotów nie są tak efektywne przy pracy na małych przedmiotach. Mimo że Chris Hurst i jego zespół znali specyfikę obróbki tytanu i stopów o wysokiej zawartości niklu, to znacznie łatwiejsza w obróbce stal nierdzewna 316, z której wykonano koperty zegarków, powodowała tak szybkie zużycie narzędzi, że opłacalność dalszych zamówień stała pod znakiem zapytania.
"W ramach pierwszego zamówienia wykonaliśmy dwa prototypowe zestawy części" - opowiada Chris Hurst - "które zawierają kopertę, tylną ściankę, tarczę, koronę i kilka innych elementów. Największa część miała 32 mm średnicy, a najmniejsza część, czyli podkładka, tylko 4,5 mm średnicy".
Większość części była obrabiana przy użyciu uniwersalnego centrum obróbkowego DMU 125 monoBLOCK firmy DMG MORI. Wydajność pracy na poziomie 870 cm sześciennych oraz obciążalność stołu rzędu ponad 6 ton w obrabiarce DMU to oczywiście przesada przy obróbce małych przedmiotów. Jednak niezwykła dokładność maszyny i prędkość obrotowa wrzeciona na poziomie 10 tys. obr./min sprawia, że w przypadku tego projektu jest to logiczne rozwiązanie.
Pomimo zaawansowanej technologii obróbki, wkrótce pojawiły się problemy, mówi Chris Hurst. "Lubię wyzwania. Jesteśmy przyzwyczajeni do obróbki z podwyższonym ryzykiem" - opowiada - "jednak w tym przypadku trwałość narzędzi wykorzystywanych do produkcji prototypów była tak mała, że nie mogliśmy liczyć na udany przebieg produkcji. Większość narzędzi wymagała wymiany przed ukończeniem jednej części. Potrzebowaliśmy czegoś innego”.
Kierownictwo VERO Watches przyjęło prototypy z dużym entuzjazmem, więc firma Knust-Godwin wkrótce dostała zamówienie na 105 kompletnych zestawów części do zegarka. Wówczas zgłosili się do Granta Gregory'ego, opiekuna klientów z firmy Sandvik Coromant.
Za jego radą oprawki na tuleje zaciskowe ER wykorzystywane do chwytania różnych frezów trzpieniowych i wierteł zostały zastąpione wysoko precyzyjnymi oprawkami z mocowaniem hydraulicznym serii CoroChuck® 930, dzięki czemu znacznie ograniczono bicie oraz poprawiono bezpieczeństwo obróbki. Zamiast węglikowego frezu trzpieniowego o średnicy 12,7 mm, frezowanie zgrubne było wykonywane przy użyciu frezu CoroMill®390-07 z węglikowymi płytkami wymiennymi w gatunku GC1130.
Dodatkowo, frezy trzpieniowe z zakończeniem kulistym konkurencyjnej marki zostały zastąpione frezami CoroMill Plura w gatunku 1630.
Rezultaty były naprawdę doskonałe. Chris Hurst mówi, że wcześniej do obróbki półwykończeniowej i wykończeniowej każdej koperty zegarka używał dwóch frezów trzpieniowych o różnych długościach. Dzięki zastąpieniu dotychczasowych frezów frezem Plura z zakończeniem kulistym i oprawką hydrauliczną CoroChuck, trwałość narzędzi wzrosła do 80 przedmiotów na frez. "To była niewiarygodna poprawa" - opowiada - "posuw, prędkość i głębokość w ogóle się nie zmieniły. Przy czym jeden frez Plura mógł wykonać 90% pracy wykończeniowej na zewnętrznej stronie koperty zegarka. Ostatecznie zwiększono produktywność o 8 tys. procent dla jednego narzędzia".
Frez CoroMill na płytki wymienne zapewnia podobne wyniki. Jeden zestaw płytek wystarcza do zgrubnej obróbki wszystkich 105 części. Trwałość narzędzi wzrasta nawet przy zachowaniu dotychczasowego oprzyrządowania obrabiarek. Na przykład frez trzpieniowy z czołem prostym o średnicy 0.813 mm do wycinania rowków w koronie zegarka zwiększył trwałość o 400% dzięki zastosowaniu oprawki CoroChuck. „To była najmniejsza poprawa spośród wszystkich narzędzi” ‒ śmieje się Hurst ‒ „od dawna podejrzewaliśmy, że powinniśmy zmienić oprzyrządowanie obrabiarek, ale nigdy nie zrobiliśmy bezpośredniego porównania”.
Rzeczywiście, frezy trzpieniowe Sandvik Coromant są znacznie droższe od narzędzi stanowiących dotychczasowe wyposażenie obrabiarek. Jednak koszt wykonania jednego przedmiotu wyniósł ok. 1/16 kosztu wykonania tej samej części przy użyciu tańszych frezów. I to bez uwzględnienia spowolnienia oraz przerw w obróbce spowodowanych częstą wymianą narzędzi.
Cameron Birse też jest zdania, że trwałość narzędzi okazała się kluczowa. „Wszystkie powierzchnie trójwymiarowe przełamywały się między sobą, dlatego zmiany narzędzi wymagały dużego nakładu pracy. Myślę, że dużą korzyścią było zastosowanie narzędzi węglikowych oraz precyzyjnych oprawek z mocowaniem hydraulicznym. To wyjątkowe usprawnienia".
Firma Knust-Godwin zrealizowała zamówienie zgodnie z umową. Dzięki poprawie trwałości i jakości wykończenia, jakie zapewniły narzędzia Sandvik Coromant, Chris Hurst i jego współpracownicy nie mogę się doczekać kolejnego zamówienia. „Branża obróbkowa w Houston nigdy nie radziła sobie z dywersyfikacją" - opowiada - "wszyscy są nastawieni na przemysł naftowy. W przypadku zastoju nie jest łatwo odnieść sukces na innych rynkach. Dzięki temu zleceniu nauczyliśmy się wielu pożytecznych rzeczy. Nawet jeśli nasze kolejne zlecenia nie będą dotyczyły zegarków, i tak będziemy stale testowali nasze narzędzia skrawające oraz ich oprawki w praktyce”.
Uwaga: Artykuł w pełnej wersji został opublikowany w magazynie Manufacturing Engineering.
