


Wehikuł czasu
Mocowanie nowoczesnych frezów i uchwytów do modelu frezarki bramowej z 1958 roku? Czemu nie? Amerykańska firma Peninsula Iron Works połączyła sześć dekad rozwoju technologicznego, gdy zmodernizowała swoją starą frezarkę bramową, osiągając przy tym rekordowy zwrot z inwestycji.
Jak na firmę Peninsula Iron Works, 9-metrowa frezarka bramowa Cincinnati z 1958 roku nadal jest bardzo młoda. Zakład, w którym się znajduje, został zbudowany w Portland, w amerykańskim stanie Oregon, jeszcze w 1917 roku, aby wspomóc marynarkę brytyjską w czasie I wojny światowej. Podczas II wojny światowej zakład kontynuował wojenną działalność zaopatrzeniową i wykonał około 1,5 miliona korpusów granatów ręcznych. Budynek znajduje się tuż obok jednego z najsłynniejszych obiektów architektonicznych w Portland - mostu św. Jana z 40-piętrowymi przęsłami w stylu gotyckim. Most został oddany do użytku w 1931 roku i łączy brzegi przepływającej przez miasto rzeki Willamette.
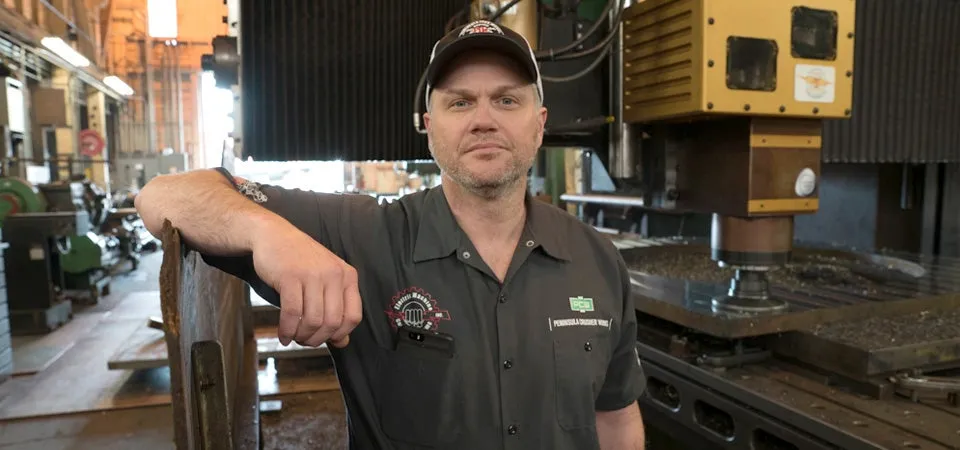
Stworzona właśnie tam i czerpiąca z bogatej tradycji tego miejsca, ta zabytkowa frezarka bramowa stała się dumą zakładu i symbolem nowego etapu w historii działalności Peninsula Iron Works (PIW). W 2004 roku dokonano modernizacji obrabiarki wprowadzając sterowanie CNC. Kolejnym krokiem było wyposażenie maszyny w złącze Coromant Capto wielkości C10.
James Johnson, prezes i współwłaściciel, wyjaśnia, że zakład potrzebował rozwiązania oferującego funkcję szybkiej wymiany i wysoką sztywność dla coraz bardziej zaawansowanych zleceń, między innymi dla klientów z sektora przemysłu ciężkiego, elektrowni wodnych, przerobu kruszyw, a także branży lotniczej, naftowo-gazowej i górniczej.
„Chciałem, żeby maszyna osiągała prędkość 3200 obr./min i pracowała w 24-godzinnym codziennym cyklu” ‒ mówi James Johnson. ‒ „Zdecydowaliśmy się na złącze Capto C10, bo miało znacznie większą wytrzymałość niż dotychczasowa głowica frezarska. Odkąd je zamontowaliśmy, pracuje praktycznie non stop”.
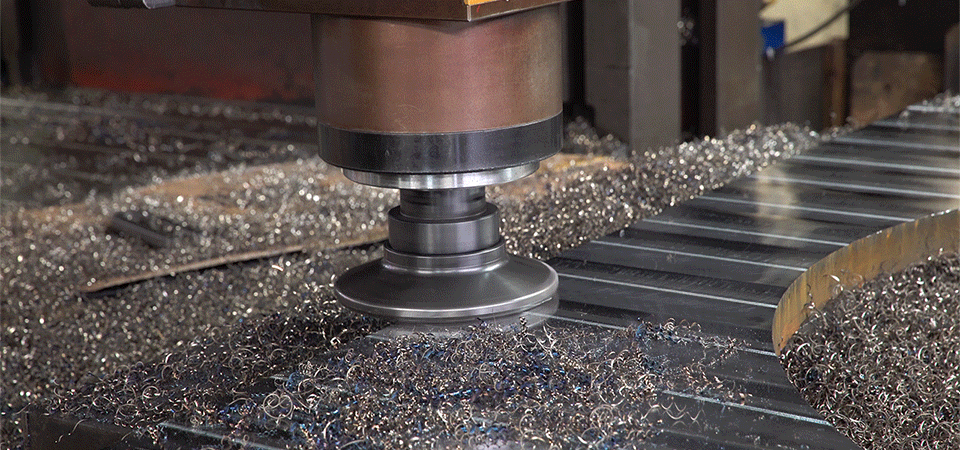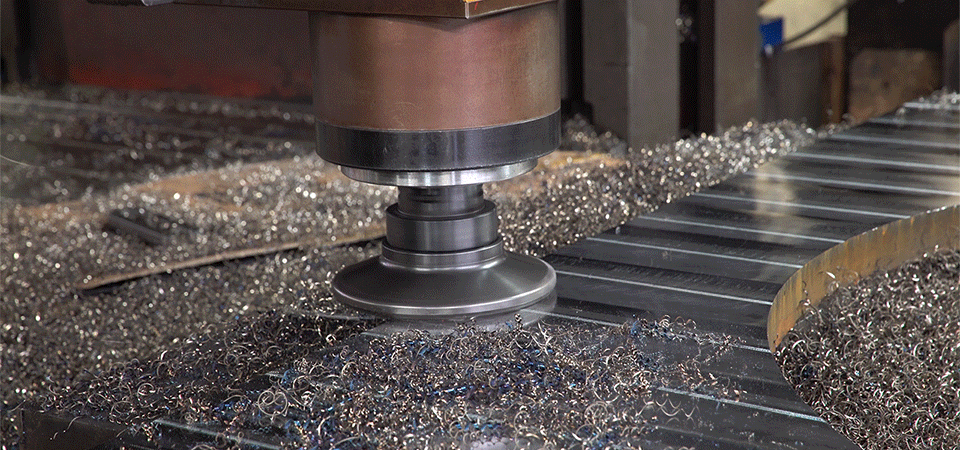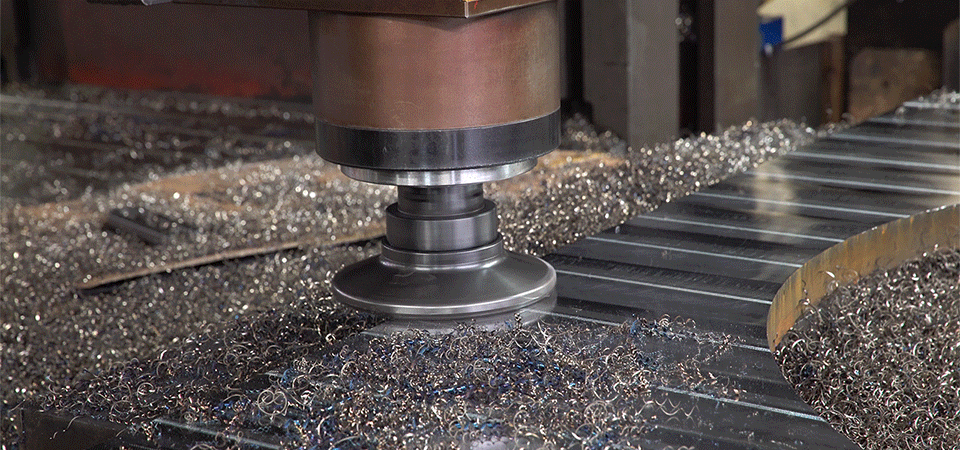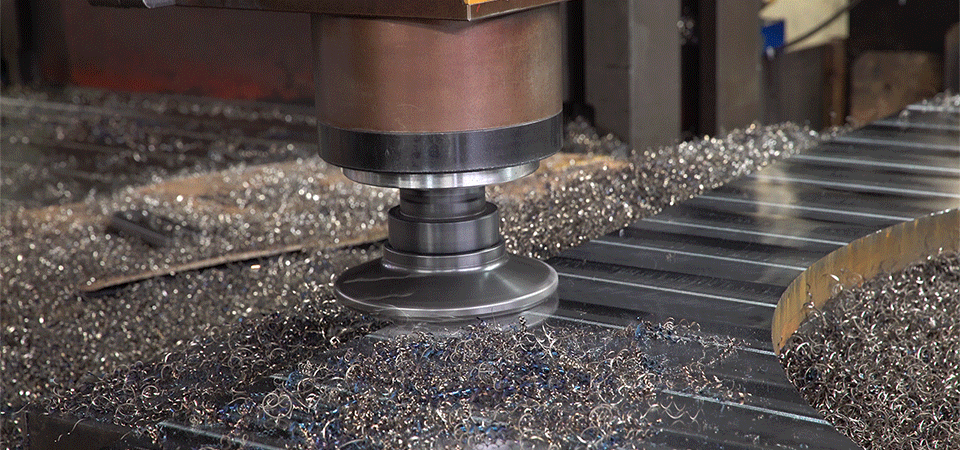
Maksymalna prędkość wrzecion maszyn w rozmiarach i wieku frezarki bramowej Cincinnati zazwyczaj nie przekracza 1000 obr./min. To za mało, aby zapewnić wydajną pracę narzędzi o małych średnicach.
Natomiast system wrzeciona Coromant Capto C10 maksymalnie osiąga prędkość 4000 obr./min. Starsze obrabiarki nie mają też funkcji podawania chłodziwa przez wrzeciono do narzędzia, ale system Coromant Capto eliminuje te ograniczenia niezależnie od wieku maszyny.
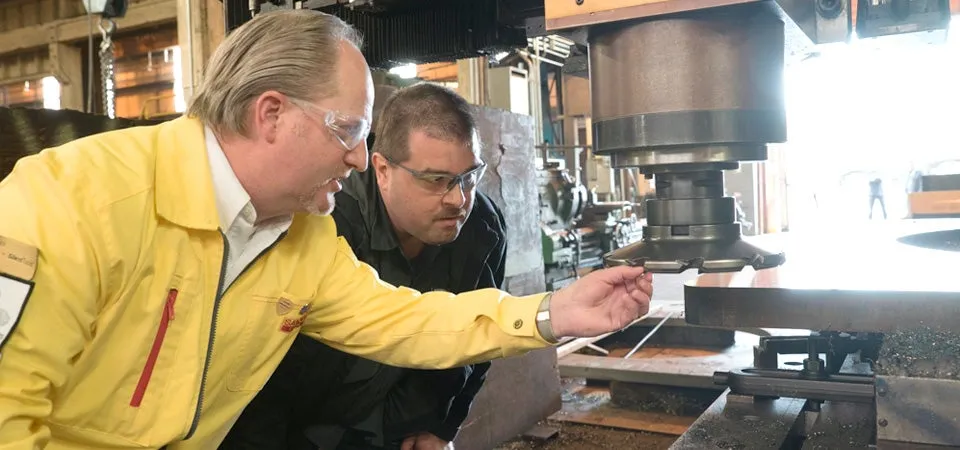
PIW zawsze wychodzi naprzeciw zmianom. Nowa głowica zastosowana we frezarce bramowej jest prototypem i według Jamesa Johnsona może być inspiracją dla autorów kolejnych innowacji. Zależna od PIW, wewnętrzna spółka Electric Machine Control Systems (EMCS), która specjalizuje się w modernizacji obrabiarek, przystosowała frezarkę bramową do obróbki numerycznej i przeprojektowała nowoczesną głowicę frezarską Coromant Capto C10. Podczas procesu projektowania i produkcji, specjaliści z EMCS ściśle współpracowali z inżynierami z Sandvik Coromant, aby skonstruować głowicę frezarską spełniającą wszystkie wymagania PIW.
„Utrzymujemy bliskie relacje partnerskie z firmą Sandvik Coromant. Regularnie spotykamy się z Jeffem Rominem, przedstawicielem firmy w naszym regionie, aby porozmawiać o najlepszych narzędziach do naszych zastosowań" ‒ mówi Mark Pongracz, kierownik w PIW. ‒ „Rozwiązania Sandvik Coromant stanowią 90 procent wszystkich naszych narzędzi. Capto jest złączem stosowanym standardowo przez wszystkich producentów obrabiarek wielozadaniowych. My też je wybraliśmy, bo zapewnia doskonałe parametry toczenia i frezowania”.
Firmie EMCS zależało też na systemie, który bez problemów obsługiwałby moment obrotowy wymagany na przykład przy frezowaniu tytanu dla sektora lotniczego. Chociaż PIW nie ma regularnych zleceń w zakresie obróbki tytanu, to klienci, którzy się tym zajmują, są żywo zainteresowani korzystaniem z zalet nowego wrzeciona i głowicy. ‒ „Siła ściągająca w złączu Capto C10 nie uszkadza wrzeciona ani narzędzia, a umożliwia harmonijną pracę obu tych elementów, jakby były jednolitym narzędziem” ‒ wyjaśnia Mark Pongracz. ‒ „Sandvik zapewnił EMCS kompleksową pomoc techniczną w zakresie integracji złącza C10 z wrzecionem frezarskim.”.
Tuż obok zmodernizowanej frezarki bramowej Cincinnati znajduje się tokarka karuzelowa Betts z 1968 roku ze stołem obrotowym o średnicy 6 metrów. To kolejna maszyna, która została wyposażona w narzędzia najnowszej generacji, tym razem w uchwyty tokarskie Coromant Capto, umożliwiające zastosowanie najnowocześniejszych technik skrawania. Tokarka obrabia zewnętrzną powierzchnię koła zawieszenia obrotowego o masie 41 ton, które będzie elementem pobliskiego mostu zwodzonego.
Peninsula Iron Works wciąż jest firmą rodzinną. ‒ „To oznacza, że musimy walczyć o jak najwyższą wydajność“ ‒ mówi Mark Pongracz. ‒ „Zyskowności firmy nie możemy traktować w kategoriach opcji. To ma być pewnik! Od tego zależy przetrwanie firmy”.
To jest właśnie taki rzadki przypadek, kiedy modernizacja maszyny z 1958 roku okazała się opłacalna. Nie lekceważmy starych urządzeń. Wymiana obrabiarki na nową została wyceniona przez Jamesa Johnsona na 4 do 5 milionów dolarów. ‒ „Przy takich kosztach nie mielibyśmy szans na rynku” ‒ uważa. ‒ „Musielibyśmy brać 300-400 dolarów za godzinę pracy”.
Wszyscy cieszą się z oszczędności, jednak radość jest jeszcze większa biorąc pod uwagę oszacowaną przez Jamesa Johnsona historyczną cenę zakupu frezarki bramowej Cincinnati - zawrotne 100 tysięcy dolarów. Dzięki wyjątkowej modernizacji z użyciem systemu Capto C10, firma uzyskała zwrot z inwestycji, która okazała się aktualna na każde czasy.
System Coromant Capto
System złączy Coromant Capto, należący obecnie do kanonu norm ISO, jest zdumiewający z wielu względów. Jego wyjątkowy stożkowy kształt o przekroju wielokąta zapewnia bardzo dużą siłę mocującą, a w rezultacie bardzo efektywne przenoszenie momentu obrotowego. Jest on ponadto szybki w montażu i łatwy w użytkowaniu.
„Przeszkolenie w obsłudze Coromant Capto trwa dwie minuty, a poza tym po prostu nie da się źle zamontować zespołu narzędzia” ‒ opowiada Mark Backus, specjalista Sandvik Coromant ds. uzbrajania obrabiarek. ‒ „W efekcie dużo rzadziej dochodzi do przestojów obrabiarki”.
Równoczesna styczność powierzchni czołowej i stożkowej w połączeniu Capto zwiększa dokładność i wytrzymałość połączenia we wszystkich zastosowaniach i umożliwia pracę cięgna obrabiarki ze znacznie większą siłą.
Modułowa konstrukcja oraz możliwość wyboru sześciu wielkości - od C3 do C10 - zapewnia rozwiązania do prawie każdego zastosowania. Właśnie dlatego firmy takie jak Peninsula Iron Works z Portland wybierają niemal wyłącznie produkty Sandvik Coromant.
„Żaden inny producent nie dysponuje takim asortymentem narzędzi tokarskich, wiertarskich i frezarskich spełniających nasze wymagania” ‒ podkreśla Mark Pongracz.
Firma rodzinna
Obecny prezes, James Johnson pojawił się w Peninsula Iron Works równie dawno, jak pracujące tam maszyny. Jego dziadek, George C. Johnson wykupił udziały w przedsiębiorstwie w 1946 roku. Już w wieku 10 lat James Johnson zamiatał podłogi w zakładzie, którym dzisiaj zarządza razem z bratem Davidem.
Po pięćdziesiątce James ograniczył liczbę wypalanych cygar. ‒ „Zadowalam się jednym w miesiącu” – mówi. Pozostał jednak tradycjonalistą, który doskonale zna każdą część swojej firmy. ‒ „Największą zmianą w branży za moich czasów jest automatyzacja”.
Coromant Capto®
