


Pensando pequeno
Uma significativa desaceleração na indústria petrolífera forçou a Knust-Godwin LLC a tomar um novo rumo e a Sandvik Coromant estava lá para ajudar.
A Knust-Godwin, uma divisão da Schoeller Bleckmann Oilfield Equipment AG, é uma empresa de usinagem de precisão localizada em Katy, uma pequena cidade 48 km a oeste de Houston, Texas. Ela é especializada em peças grandes e complexas para o setor petrolífero. Porém, com a recente retração na indústria de petróleo, a diretoria da Knust-Godwin chegou à conclusão de que a empresa deveria diversificar sua base de clientes para, assim, manter as portas abertas durante os períodos de baixa e estar preparada quando a indústria se recuperar.
Além do segmento de petróleo, a Knust-Godwin atende os setores de semicondutores, médico, sísmico e geofísico. Sua capacidade varia entre a usinagem em CNC em 5 eixos e fresamento/torneamento para furação com brocas canhão, solda a laser e feixe de elétrons, EDM (usinagem com descarga elétrica) e ainda manufatura aditiva. Muitas máquinas-ferramentas em sua planta de 22.000 m são maiores que um trator e podem usinar furos de até 9,5 metros de profundidade, tornear eixos com quase 6,4 metros de comprimento e fresar peças com 11 metros de largura. As peças que fabrica possuem cerca de 1,5 metro de comprimento e 15 cm de diâmetro (embora algumas sejam bem maiores) e são feitas de Inconel, Hastelloy ou algum material de rigidez semelhante, e sua fabricação pode levar de 50 a 60 horas de usinagem. Não é incomum que as peças passem várias centenas de horas sendo usinadas.
Quando surgiu a oportunidade de usinar peças para relógios de pulso ¬ – algumas delas com menos de 10 mm de diâmetro – a diretoria da Knust-Godwin pensou “por que não?”
Há um precedente. A Knust-Godwin é o resultado da fusão entre duas antigas fábricas em Houston: a Knust e a Godwin. A Godwin era especializada em usinagem geral e a Knust começou como fabricante de relógios de precisão. Ambas tornaram-se especialistas em usinagem para o setor de petróleo e gás e foram adquiridas pela Schoeller Bleckmann Oilfield, que fundiu as duas em uma única empresa durante a recente baixa no setor de petróleo e gás.
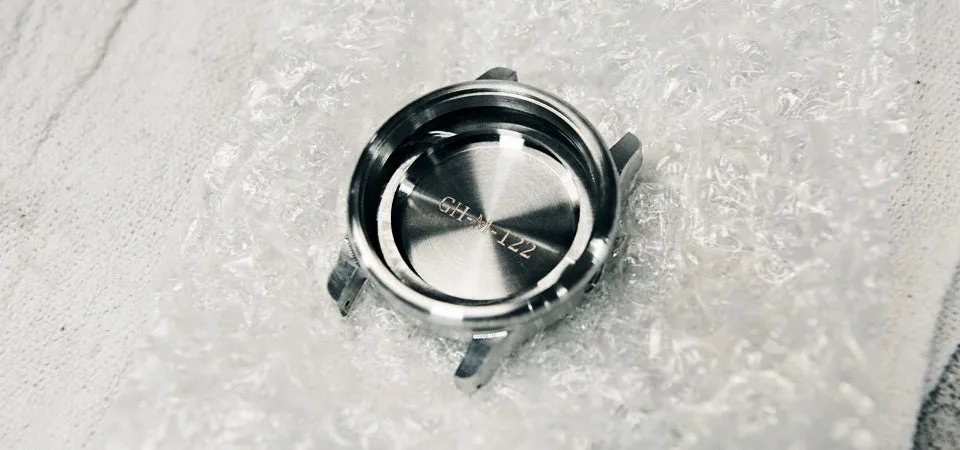
Enquanto isso, o programador Cameron Birse soube de uma startup em Portland, Oregon, que oferecia uma nova linha de relógios com tecnologia de ponta – VERO Watches – e lutava contra problemas de encaixe e acabamento nos protótipos de uma fábrica local e estava procurando um fornecedor alternativo. Birse alertou o gerente de vendas David Prickett sobre a oportunidade, a cotação foi entregue e a Knust-Godwin resolveu voltar ao negócio de fabricação de relógios.
“Muitos de nós não conhecíamos nossa origem”, conta o programador Chris Hurst. “Então, um dos antigos funcionários da Knust viu os desenhos. ‘Costumávamos fazer peças como essa,’ ele disse. E assim fechamos o círculo.”
Não é necessário dizer que a tecnologia de usinagem mudou significativamente nos últimos 50 anos e a Knust-Godwin aprendeu rapidamente que trabalhar peças grandes é menos eficiente que usinar as peças bem pequenas. Embora a Hurst e sua equipe estivessem bastante familiarizadas com os desafios de usinar titânio e ligas com alto teor de níquel, o aço inoxidável 316, material com melhor usinabilidade e usado para fazer as caixas dos relógios, estava destruindo as ferramentas tão rapidamente que aceitar pedidos futuros era um problema.
“Começamos com um pedido para dois jogos de peças de protótipo”, diz Hurst. “Ele incluía a caixa do relógio, mais a tampa traseira, a moldura, a coroa e algumas outras peças. A maior peça tinha cerca de 32 mm e a menor era uma arruela com apenas 4,5 mm de diâmetro.”
A maioria das peças foi usinada em um dos centros de usinagem universal DMU 125 monoBLOCK do Knust-Godwin fabricado pela DMG Mori. Com um volume de trabalho de 870 centímetros cúbicos e uma capacidade de carga da mesa de mais de 6.000 kg, é claro que o DMU era um "exagero" para essas peças pequenas, mas a excelente precisão da máquina e o eixo de 10.000 r/min fizeram com que fosse a escolha lógica para o projeto.
Apesar do alto nível da tecnologia de usinagem, Hurst conta que logo enfrentaram problemas. “Não ligo para desafios”, diz ele. “Estamos acostumados a usinar grandes lotes, mas a vida útil de nossas ferramentas que faziam os protótipos era muito ruim, sabíamos que o pedido de produção seria horrível. Muitas ferramentas não finalizariam uma única peça sem precisarem ser substituídas. Tínhamos que fazer alguma coisa diferente.”
A VERO Watches aceitou os protótipos com entusiasmo e a Knust-Godwin logo recebeu um pedido de 105 conjuntos completos de relógios e, então, chamaram Grant Gregory, engenheiro de produtividade da Sandvik Coromant.
Gregory recomendou várias mudanças. Os porta-pinças ER que costumavam fixar várias fresas de topo e brocas foram substituídos por mandris hidráulicos de alta precisão CoroChuck® 930, melhorando significativamente a operação da ferramenta. Em vez da fresa de topo inteiriça de metal duro com 12,7 mm de diâmetro, o desbaste foi feito com uma fresa intercambiável CoroMill® 390-07 com pastilhas de metal duro classe GC1130. Além disso, as fresas Ball Nose 1,6 mm "importadas" foram substituídas pelas fresas CoroMill Plura, classe 1630.
Os resultados foram muito expressivos. Hurst diz que, anteriormente, estavam usando duas fresas de topo Ball Nose para semiacabamento e acabamento da caixa do relógio. Ao trocar para uma fresa de topo Plura Ball Nose fixada pelo mandril hidraúlico CoroChuck, a vida útil da ferramenta aumentou para 80 peças por fresa de topo. “A melhoria era inacreditável”, diz. “Avanço, velocidades e profundidade de corte – era tudo igual, exceto por uma fresa de topo Plura que estava fazendo 90% do trabalho de acabamento do lado externo da peça. Houve um aumento de 8.000% de produtividade por ferramenta.”
A fresa intercambiável CoroMill produziu resultados semelhantes, desbastando todo o pedido das 105 peças em um único jogo de pastilhas. A vida útil da ferramenta melhorou mesmo com as ferramentas herdadas. Em um caso – uma fresa de topo com ponta quadrada de 0,813 mm foi responsável por usinar canais no interior da coroa – a vida útil da ferramenta melhorou cerca de 400% ao ser trocada pelo CoroChuck. “Essa foi a menor melhoria que vimos com qualquer uma das ferramentas”, diz Hurst. “Há tempos suspeitávamos que ferramentas melhores fariam a diferença, mas nunca tínhamos feito a comparação.”
Em tempo, as fresas de topo da Sandvik custaram substancialmente mais que as ferramentas anteriores, mas o custo por peça ainda foi de praticamente 1/16 do custo das fresas mais baratas usadas antes, diz Hurst, sem contar com as interrupções e o tempo parado devido às frequentes trocas de fresas cegas.
Birse concorda: “Definitivamente, a vida útil da ferramenta era um problema. Tínhamos todas essas superfícies tridimensionais misturadas com outras superfícies tridimensionais e, por isso, toda vez que tínhamos que trocar ferramentas era um grande problema. Acho que boa parta da melhoria é proveniente do metal duro, mas esses suportes hidráulicos tipo lápis também ajudaram. Foi um benefício extraordinário.”
A Knust-Godwin entregou as peças como prometido. E, por conta da vida útil mais longa da ferramenta e do acabamento superficial alcançados com as ferramentas Sandvik Coromant, Hurst e outros estão aguardando o próximo pedido ansiosamente. Ele conta que “A indústria de usinagem Houston nunca foi muita boa em diversificação. Sempre se dedicou ao setor de petróleo, e quando as coisas desaceleraram, foi difícil fazer a transição para mercados diferentes, mas conseguimos. Aprendemos algumas coisas com esse pedido, isso é sempre bom. E mesmo se não voltarmos a fazer relógios, vamos reavaliar nossas ferramentas de corte e os porta-ferramentas.”
Nota de rodapé: Uma versão mais longa desse artigo foi publicada anteriormente na revista Manufacturing Engineering
