


Mot nya farvatten
Hos tillverkningsföretaget Jones Welding Company i Alabama, USA, sätts InvoMilling på prov.
”Är den trasig, lämna in den till oss!” Det rådet ger Roy Parker, styrelseordförande och ägare till Jones Welding Company Inc. Ända sedan 1911 har denna mekaniska verkstad i Mobile, Alabama, haft ett rykte om sig att kunna greja allt som behöver repareras. Det är inte så konstigt. Med sina 11 svarvar och fleroperationsmaskiner från Mazak – flera av dem med 5 axlar eller kapacitet att utföra flera operationer samtidigt – tillsammans med en komplett uppsättning kuggfräsar och kuggformarmaskiner och ett gäng yrkesskickliga operatörer som kan hantera dem, klarar Jones Welding Company (JWC) av det mesta som kommer till verkstaden.
David Dearing, som är kraftöverföringsspecialist på Jones, säger så här: ”Vi är väldigt flexibla. Vi har försökt etablera oss som verkstaden som klarar alla moment, från små detaljer som ryms i handen och har snäva toleranser, upp till delar som kan väga över 10 ton. Idag arbetar vi gentemot alla branscher där vi kan sälja en produkt eller tjänst.” Trots att man har stor kapacitet inom CNC, poängterar David Dearing att JWC inte är en verkstad som arbetar med stora produktionsserier. I stället specialiserar man sig på arbete i små volymer men med snabba leveranser. ”En beställning på 50 enheter är en stor volym för oss.”
Många av beställningarna och detaljerna handlar om kugghjul. Tack vare sin utrustning klarar JWC att tillverka kugghjul med diametrar som ligger mellan " och 88". Problemet, menar David Dearing, är att skaffa en verktygsuppsättning för alla dessa olika kugghjul. ”Varje kuggprofil kräver en särskild kuggfräs. När de kostar några hundra dollar styck, blir det snart en hel del pengar.”
Det innebär att JWC ibland investerar i kuggfräsar som man kanske aldrig får användning för igen. Det blir en kostnad som är svår att lägga över på kunden.
JWC:s styrelseordförande tror starkt på ständig förbättring. ”Vi försöker alltid sträcka oss lite till”, säger Roy Parker. ”Det betyder att vi ökar vår effektivitet och produktion så snart tillfälle ges.” Det är anledningen till att företaget började fräsa kugghjul på sin 5-axlade, vertikala fleroperationsmaskin med hårdmetallpinnfräsar för interpolering av kuggformen.
”Vi grovbearbetar spåret och återkommer sedan med en fullradiefräs för att bearbeta flanken. Men det enda sättet att få en anständig komponentkvalitet och ytjämnhet är att använda mycket små förflyttningar i sidled mellan passeringarna, på samma sätt som vid 3D-bearbetning av en formhålighet. Det är väldigt tidskrävande.”
Trots den långa cykeltiden var detta det bästa alternativet för vissa jobb, om man inte skulle beställa en dyr kuggfräs som kanske bara skulle komma till användning en enda gång. Roy Parker kände på sig att det måste finnas ett bättre sätt. Det visade sig att han hade rätt. ”Första gången vi såg InvoMilling-processen var på IMTS och nästa gång var på kugghjulsmässan Gear Expo i Detroit. Vi förstod att det var ett sätt att drastiskt reducera behovet av att hålla verktygslager och att minska den tid vi lägger ner på att vänta på kuggfräsar.” Tyvärr fanns InvoMilling vid den tiden bara till utrustning från DMG/Mori, så för att kunna övergå till ett modulärt system för verktygsuppsättning hade det krävts nya maskiner och styrsystem.
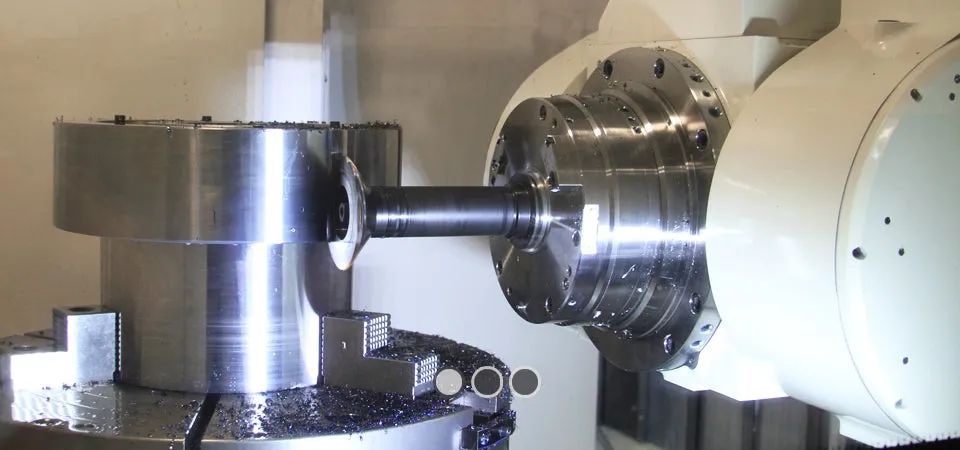
När Roy Parker fick en inbjudan till Mazaks öppet hus-evenemang Discover 2013, satte sig han och resten av arbetslaget därför på flyget till Kentucky. De blev imponerade av vad de fick se där. Mazak och Sandvik Coromant hade nyligen tecknat ett licensavtal om InvoMilling och innan Parker lämnade tillställningen hade han köpt InvoMilling-systemet och även slängt in en splitter ny Mazak Integrex i-630V CNC-styrd flerfunktionsmaskin i paketet.
”De senaste åren har vi blivit mycket bättre på kugghjulstillverkning med våra CNC-maskiner. Vi beslutade oss för att det vore vettigt att ta steget fullt ut.” Vad som framför allt övertygade honom var förmågan hos InvoMill att bearbeta hela spektrum av rak- och snedskurna kugghjul – modul 1 till modul 12 – med endast 3 stycken fräskroppar. Dessutom arbetar en fräs med hårdmetallskär vid 3–4 gånger så höga spindelvarvtal som de HSS-kuggfräsar man använt tidigare – och med större skärdjup dessutom. ”Vi visste att kombinationen av InvoMilling och Integrex skulle ge oss kugghjul av högre kvalitet med kortare cykeltider.”
Den nya Integrex-maskinen anlände kort efter att Roy Parker och hans arbetslag hade återvänt till Mobile och man gav sig genast i kast med jobbet. Till hands för att ge stöd fanns Mark Briel, applikationsingenjör på Sandvik. Han hjälpte JWC med den inledande uppställningen och programmeringen inför den första uppgiften för Integrex-maskinen – att ersätta ett rakskuret kugghjul i stålkvaliteten 1045 till ett av hamnens traverssystem. I färdigbearbetat skick skulle måtten vara 18,9" i diameter × 5,5" i tjocklek, så det var mycket material som skulle avlägsnas från råämnet. Både maskinen och fräsen skulle med andra ord sättas rejält på prov.
Briel rekommenderade Sandviks PVD-belagda skär av hårdmetallsorten 1030, ett skär som lämpar sig väl för kuggfräsningsapplikationer. ”Eftersom det gällde en så pass stor moduldimension använde vi en av våra 331-spårfräsar för att grovbearbeta fram kuggformen. Vi gjorde en passering rakt ner i mitten och ytterligare en passering för var och en av flankerna. När det mesta av materialet hade avlägsnats, krävdes det bara en passering för att skapa den färdiga evolventkuggformen med InvoMilling. Allt som sedan återstod att göra var att sandblästra, nitridbehandla och leverera till kunden.”
Alla kugghjul är inte lika enkla som detta, förklarar Mark Briel. En del kunder använder InvoMilling till grovbearbetning före värmebehandlingen och slipningen, men det går även att använda programvaran till hårdfräsning av värmehärdat material. ”Bearbetningen bestäms i stor utsträckning av mängden material som ska avlägsnas, hur kugghjulet ska användas och vilken viskositetsgrad som krävs hos smörjmedlet.”
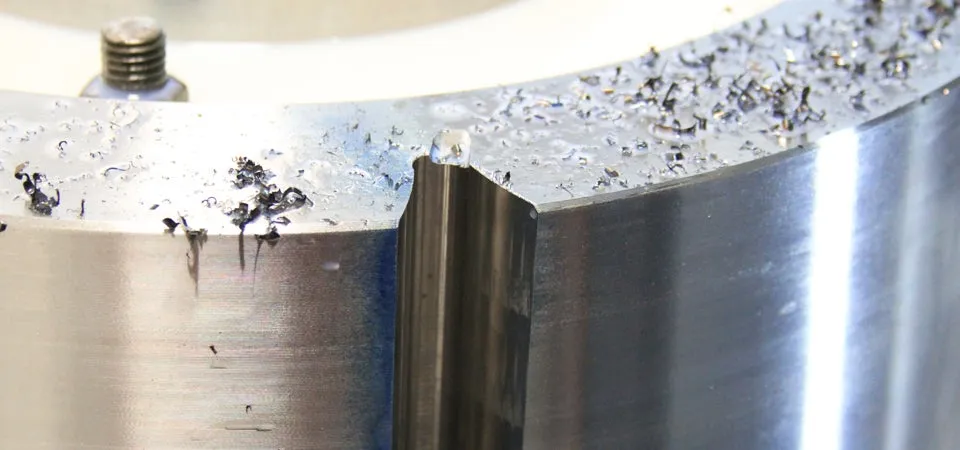
Roy Parker berättar att det första kugghjulet gjordes med en betaversion av InvoMilling-programmet och att JWC många gånger tidigare använt konventionella HSS-kuggfräsar för att skära ut just den här sortens kugghjul. Det innebar att man har en god grund för jämförelse. Han är dock förhindrad att avslöja de faktiska cykeltiderna före och efter övergången, mer än att man nu tillverkar ”ett bättre kugghjul på kortare tid”.
David Dearing instämmer. ”Det radiella skärförloppet hos InvoMill gör att man kan dyk-, plan- och spårfräsa samtidigt. Det förekommer inget av den profilfräsning fram och tillbaka som krävs med en pinnfräs. Och det går att använda en större del av fräsen, vilket sänker verktygskostnaden. Jämfört med en pinnfräs ökar den produktionshastigheten något enormt.”
Men ska man vara rättvis mot konventionella kuggfräsar har även de sin plats, medger Parker. På JWC fräser man fortfarande många av sina kugghjul på manuella maskiner. Ofta innebär det att man gör inställningarna och sedan låter maskinen sköta sig själv – operatören kan ägna sig åt annat under några timmar medan kuggfräsen tar hand om jobbet. Problemet, menar Roy Parker, är att jobben på JWC är färskvara. ”Kunderna kommer in och berättar att deras utrustning har gått sönder. De behöver ett nytt kugghjul, eller kanske flera stycken, nu på en gång. För det mesta klarar vi att uppfylla önskemålen, även om vi måste köra nattskift, men vi kan ju inte ha kuggfräsar i varenda storlek i lager och ofta hinner kunden inte vänta medan vi beställer en.”
Med InvoMilling, tre fräskroppar och några förpackningar med skär täcker vi in lejonparten av kuggprofiler utan att behöva bekymra oss om när budet från FedEx ska dyka upp vid dörren, eller för hur många kuggar som HSS-kuggfräsen ska kunna klara av innan den är utsliten.
”Det ryms bara ett begränsat antal produktionstimmar på ett dygn”, säger Roy Parker. ”Vårt mål är att kunna använda effektiva verktyg och maskiner för att tillverka detaljerna snabbare, så att vi levererar mer på en given tid.”
Parker understryker att JWC har investerat i framtiden. I likhet med många andra verkstäder prioriterar man produktionen och servicen till kunderna. ”Oavsett om det handlar om stålverk eller om sjöfartsindustrin så försöker vi ligga steget före alla andra. Genom att bli effektivare sparar vi pengar och får tid att ta itu med nästa brådskande ärende. InvoMilling hjälper oss att göra just det. Det är ett imponerande verktyg och en imponerande process.”
