


Tidsmaskinen
Sätta moderna verktygshållare och fräsar i en gammal planfräs från 1958? Tja, varför inte? Det var nämligen exakt vad amerikanska Peninsula Iron Works gjorde när man överbryggade nästan sextio år av teknikutveckling och samtidigt åstadkom en historisk avkastning på investerat kapital.
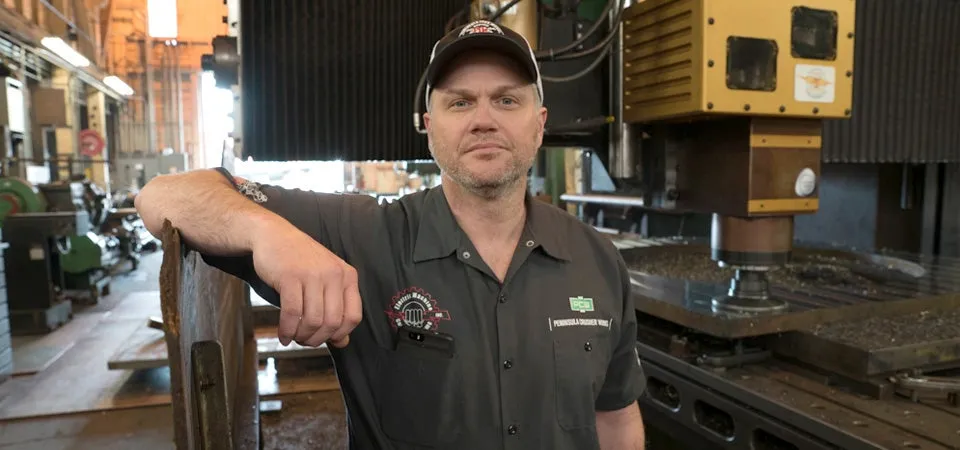
Med företagets egna mått mätt är Peninsula Iron Works niometers Cincinnati-planfräs rena barnungen. Den är visserligen från 1958, men verkstaden den står i är bra mycket äldre. Anläggningen i Portland i den amerikanska delstaten Oregon byggdes 1917 och användes från början för att tillverka vapendelar till den brittiska flottan under första världskriget. Några årtionden senare, under andra världskriget, tillverkades här cirka 1,5 miljoner höljen till handgranater.
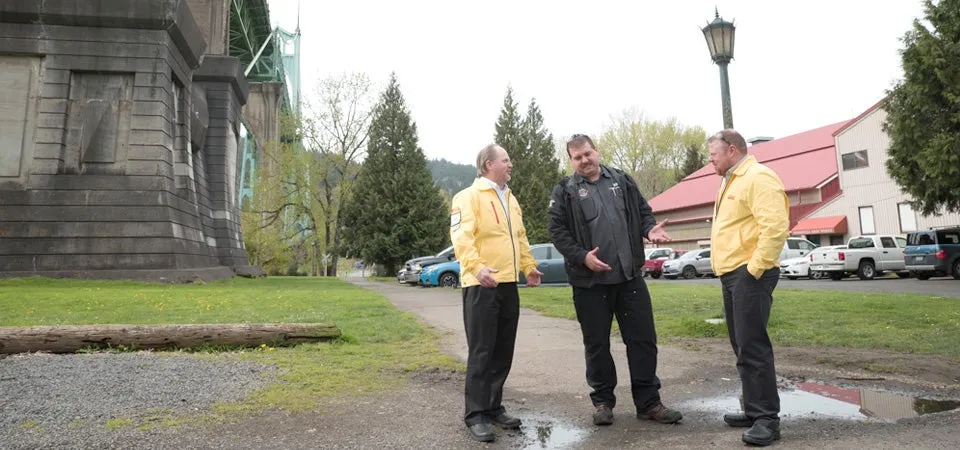
Verkstaden ligger dessutom precis intill ett av Portlands arkitektoniska landmärken ¬– St Johns Bridge, med 120 meter höga pyloner i form av gotiska valv med spiror på toppen. Bron invigdes 1931 och går över Willamette River som rinner genom Portland.
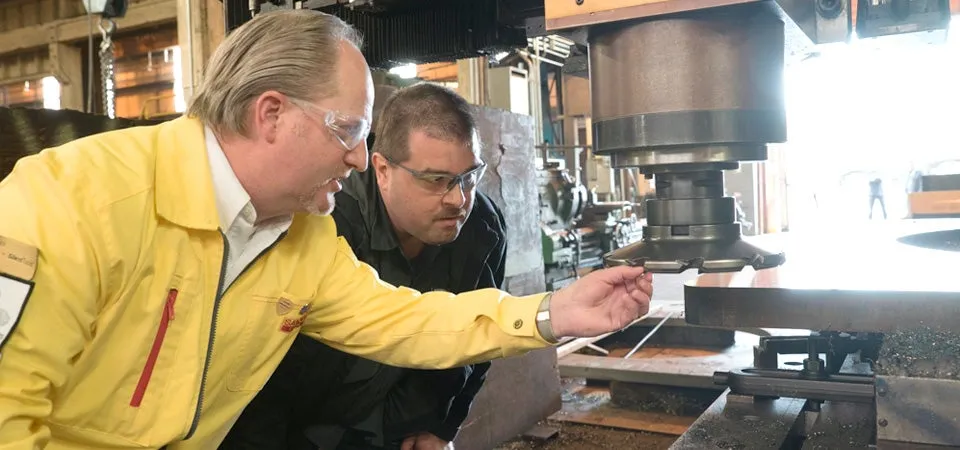
De historiska omgivningarna till trots har Peninsula Iron Works siktet tydligt inställt på framtiden och den gamla planfräsen har rustats för att vara med och skriva ytterligare årtionden av industrihistoria: 2004 byggdes den om för CNC och har därefter uppdaterats ytterligare och försetts med Sandvik Coromant Capto C10-gränssnitt. James Johnson, vd och en av delägarna, förklarar att man behövde komplettera verkstaden med en stabil höghastighetslösning för att kunna matcha de nya jobb som kommer in från tunga industrikunder inom flygindustri, vattenkraft, olja och gas, stålverk, gruvindustri och krossanläggningar.
”Jag ville ha en maskin som klarade 3200 varv/min och gick att köra dygnet runt”, säger James Johnson. ”Vi ville ha Capto C10 i den här maskinen eftersom det är mycket stabilare än det fräshuvud vi hade tidigare. Och den har i stort sett gått non-stop sedan vi satte i det.”
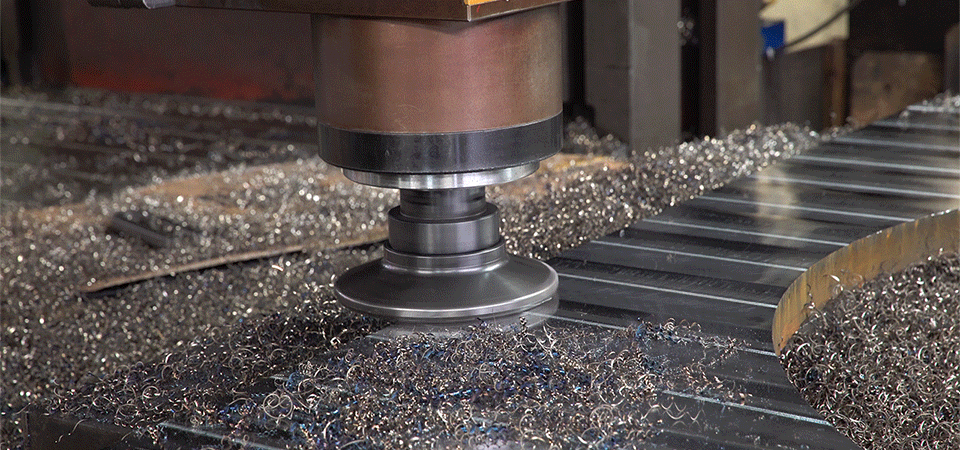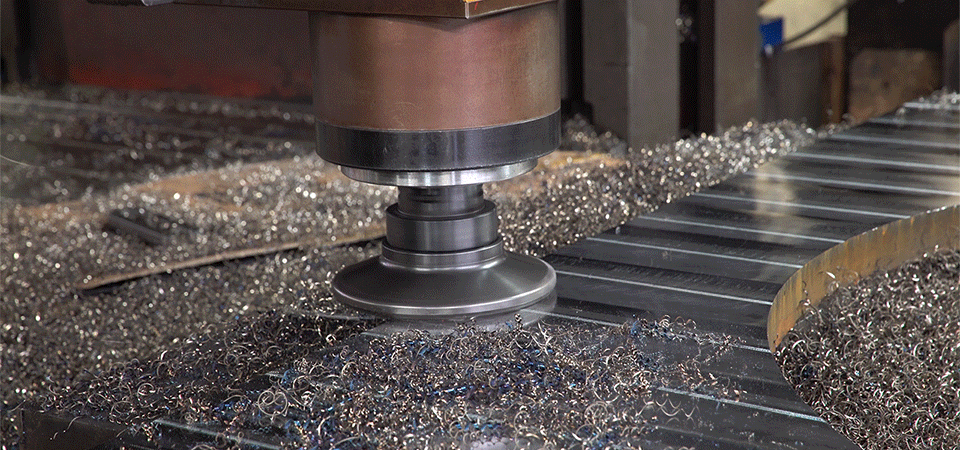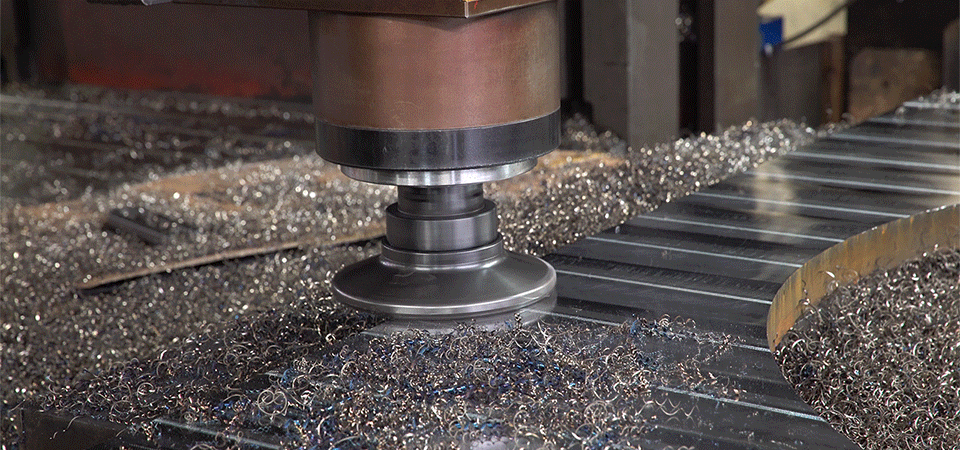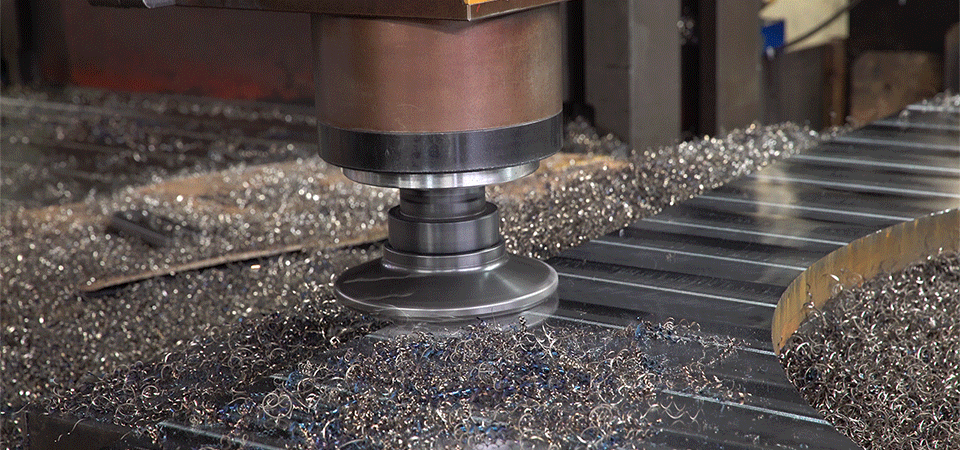
Normalt brukar spindlar i maskiner lika stora och gamla som den där Cincinnati-planfräsen klara max 1000 varv/min – för långsamt för att verktyg med små diametrar ska bli särskilt effektiva. Spindelsystemet Coromant Capto C10 har en maxhastighet på 4000 varv/min. Äldre maskiner har inte heller vad som krävs för invändig skärvätsketillförsel genom spindeln till verktygsspetsen. Men Sandviks Coromant Capto-system undanröjer alla sådana begränsningar oavsett maskinens ålder.
På Peninsula Iron Works har man alltid sett positivt på förändringar. Det nya planfräshuvudet är en prototyp och James Johnson tror att det kan inspirera andra. Under samma tak finns systerföretaget Electric Machine Control Systems (EMCS) som sedan starten 1979 är specialiserat på just ombyggnationer och uppdateringar av äldre maskiner. Det var också de som byggde om planfräsen till CNC och byggde det helt nya Coromant Capto C10-fräshuvudet. Under hela konstruktions- och tillverkningsprocessen hade EMCS ett nära samarbete med Sandvik Coromants ingenjörer för att kunna leverera ett fräshuvud som verkligen levde upp till Peninsula Iron Works förväntningar.
”Vi har ett mycket nära partnerskap med Sandvik Coromant. Vi träffar regelbundet vår lokala försäljningsingenjör Jeff Romine från Sandvik Coromant för att prata igenom vilka verktyg som passar bäst för våra applikationer”, säger Mark Pongracz, arbetsledare på Peninsula Iron Works. ”Nittio procent av våra verktyg kommer från Sandvik Coromant. Capto-systemet har blivit standardgränssnitt för alla som tillverkar flerfunktionsmaskiner och det var vårt val också, eftersom det fungerar så bra både för svarvning och fräsning.”
EMCS ville också ha en pålitlig plattform för att kunna hantera det vridmoment som krävs bland annat för titanfräsning av komponenter till flygindustrin. Även om Peninsula Iron Works inte själva arbetar så ofta i just titan har man kunder som gör det, och de har mycket att tjäna på den här typen av spindelteknik och fräshuvud. ”Dragkraften du genererar med Capto C10 skadar varken spindel eller verktyg, utan båda delarna arbetar som om de vore en enda”, förklarar Mark Pongracz. ”Sandvik gav EMCS all teknisk support de behövde för att kunna bygga in C10-gränssnittet i deras fräshuvud.”
Bredvid den uppdaterade Cincinnati-fräsen står en tio år yngre Betts vertikalsvarv med ett bord på sex meter. Även denna maskin har utrustats med den senaste tekniken, i detta fall Sandvik Coromant Capto-svarvhållare, för att den ska klara det senaste i skärverktygsväg. Maskinen håller just på att svarva ytterdiametern på ett 41 000 kilo tungt lager till den närbelägna lyftbron Broadway Bridge.
Peninsula Iron Works är ett litet familjeföretag. ”Det betyder att vi måste vara så effektiva som möjligt”, säger Mark Pongracz. ”Vi måste helt enkelt gå med vinst. Annars överlever vi inte.”
Mot den bakgrunden är det lätt att förstå att man valde att modernisera en maskin från 1958. Ett beslut som handlade mer om pengar än om nostalgi. Att byta ut den gamla trotjänaren hade kostat mellan fyra och fem miljoner amerikanska dollar menar James Johnson. ”För att tjäna in den investeringen hade vi behövt fakturera kunderna mellan 300 och 400 dollar i timmen. Det hade inte funkat”, säger han.
Alla blir nöjda när man lyckas spara pengar. Och när man betänker vad den gamla Cincinnati-fräsen en gång kostade att köpa in – svindlande 100 000 dollar enligt James Johnsons beräkningar, ja, då finns det all anledning att känna sig både glad och stolt. Den smått unika uppgraderingen till Capto C10 har gett en avkastning på investerat kapital som väl får anses vara klart gångbar med både historiska och nutida mått mätt.
Coromant Capto-systemet
Det är mycket som imponerar med det Coromant Capto-kopplingssystem som sedan 2008 också är ISO-standard. En hel del har att göra med den koniska polygonkopplingen. Den unika formen ger en exakt låsning, vilket i sin tur innebär en enastående hög vridmomentöverföring. Dessutom är systemet mycket snabbt och lättanvänt.
”Det tar två minuter att lära sig Coromant Capto och det går helt enkelt inte att sätta den fel”, säger Mark Backus, machine integration product specialist på Sandvik Coromant. ”Resultatet blir avsevärt kortare ställtider.”
Den samtidiga plan- och konkontakten ger förbättrad noggrannhet och styrka i alla applikationer och medger betydligt högre dragkraft från maskinens dragstångssystem.
Den modulära utformningen och sex olika storlekar, från C3 till C10, täcker in så gott som alla behov. Det är också anledningen till att företag som Peninsula Iron Works i amerikanska Oregon så gott som uteslutande förlitar sig på lösningar och verktyg från Sandvik Coromant.
”Det finns ingen annan som har det urval av skärverktyg för svarvning, borrning och fräsning som vi behöver”, säger Mark Pongracz.
Familjeföretag
Peninsula Iron Works vd James Johnson är lika mycket av en inventarie som företagets maskiner. Hans farfar George C Johnson köpte in sig i verksamheten 1946 och redan i tioårsåldern började James Johnson sopa spånor på det verkstadsgolv han nu basar över. Idag är det han och hans bror David som leder företaget.
James Johnson har hunnit bli 50 år och röker idag betydligt färre cigarrer än vad han gjorde förr. ”Jag är nere på en i månaden”, säger han. Något som däremot inte har förändrats är hans inställning till arbetet – han tillhör fortfarande den gamla skolan och känner varje del av verksamheten utan och innan. ”Automatiseringen är den största förändringen i branschen under min livstid”, säger han.
Coromant Capto®
