


สำรวจน่านน้ำใหม่
บริษัท Jones Welding Company ผู้ผลิตจากรัฐแอละแบมา ในสหรัฐอเมริกา ได้นำ InvoMilling มาทดสอบ.
“ถ้ามันเสียก็นำเข้ามา” นั่นคือคำแนะนำของ Roy Parker ประธานและเจ้าของ Jones Welding Company Inc. ตั้งแต่ปี 1911 ร้านเครื่องจักรในเมืองโมบิล รัฐอลาบามา มีชื่อเสียงในด้านการดูแลชิ้นส่วนที่ต้องซ่อม ไม่น่าแปลกใจเลย ด้วยเครื่องกลึงและแมชีนนิ่งเซ็นเตอร์ CNC ของ Mazak จำนวน 11 เครื่อง — หลายเครื่องมีความสามารถในการทำงานแบบ 5 แกนหรือมัลติทาสกิ้ง — พร้อมด้วยเครื่องกัดฟันแบบฮอบและเครื่องเชพเปอร์ที่ครบชุด และช่างเครื่องที่มีทักษะจำนวนหนึ่งเพื่อใช้งาน Jones Welding (JWC) สามารถจัดการกับชิ้นงานส่วนใหญ่ที่เข้ามาได้
David Dearing ผู้เชี่ยวชาญด้านระบบส่งกำลังของ Jones กล่าวว่า “เราค่อนข้างหลากหลาย ตั้งแต่ชิ้นส่วนที่มีความเที่ยงตรงสูงซึ่งคุณสามารถถือไว้ในมือ จนถึงชิ้นส่วนที่มีน้ำหนักมากกว่า 10 เมตริกตัน เราพยายามวางตำแหน่งตัวเองเป็นร้านงานครบวงจร วันนี้เราให้บริการกับอุตสาหกรรมใดก็ตามที่เราสามารถขายสินค้า หรือบริการได้” แม้จะมีความสามารถด้าน CNC อย่างกว้างขวาง Dearing ชี้ว่า JWC ไม่ใช่ร้านงานการผลิตขนาดใหญ๋ แต่เชี่ยวชาญงานที่ต้องตอบสนองเร็วและมีปริมาณน้อยแทน “คำสั่งซื้อ 50 ชิ้นเป็นปริมาณมากสำหรับเรา”
คำสั่งซื้อและชิ้นส่วนจำนวนมากเป็นเกียร์ อุปกรณ์ของ JWC ช่วยให้บริษัทสามารถตัดเกียร์ที่มีเส้นผ่านศูนย์กลางระหว่าง " ถึง 88 นิ้ว Dearing กล่าวว่าปัญหาคือการเตรียมเครื่องมือสำหรับเกียร์ที่แตกต่างกันทั้งหมด “แต่ละโปรไฟล์เกียร์ต้องใช้ฮอบเฉพาะ แต่ละอันมีราคาหลายร้อยดอลลาร์ ซึ่งรวมกันแล้วสูงมาก”
นั่นหมายความว่า JWC ลงทุนในฮอบที่มีโอกาสจะไม่ถูกใช้อีก ซึ่งเป็นต้นทุนที่ยากจะโยนให้ลูกค้าแบกรับ
ประธานของ JWC เชื่อมั่นอย่างมากในแนวคิดการปรับปรุงอย่างต่อเนื่อง “เราพยายามผลักดันขอบเขตอยู่เสมอ” ปาร์กเกอร์กล่าว “นั่นหมายถึงการเพิ่มประสิทธิภาพและการผลิตทุกที่ที่เป็นไปได้” ด้วยเหตุนี้ บริษัทจึงเริ่มกัดเฟืองบนแมชีนนิ่งเซ็นเตอร์แนวตั้ง 5 แกน โดยใช้ดอกเอ็นมิลคาร์ไบด์ในการอินเตอร์โพลเลตรูปฟัน “เราจะกัดหยาบเป็นช่องออก แล้วกลับมาด้วยดอกเอ็นมิลบอลเพื่อโพร์ไฟล์ลิ่งผิวหน้า แต่ทางเดียวที่จะได้คุณภาพชิ้นงานและผิวเรียบที่ดีคือการใช้สเต็ปโอเวอร์ขนาดเล็กมาก คล้ายการกัด 3 มิติในโพรงแม่พิมพ์ ซึ่งใช้เวลามาก”
แม้จะมีเวลาต่อรอบยาว แต่ก็ยังเป็นตัวเลือกที่ดีที่สุดสำหรับบางงาน หากจะเทียบกับการสั่งฮอบราคาแพงที่อาจใช้ครั้งเดียว ปาร์กเกอร์รู้ว่าต้องมีวิธีที่ดีกว่านี้ ปรากฏว่าเขาพูดถูก “เราเห็นกระบวนการ InvoMilling ครั้งแรกที่ IMTS และอีกครั้งที่ Gear Expo ในดีทรอยต์ เราตระหนักว่านี่เป็นวิธีที่จะลดสินค้าคงคลังของเครื่องมืออย่างมากและลดเวลารอฮอบ” น่าเสียดายที่ขณะนั้น InvoMilling มีให้ใช้เฉพาะบนอุปกรณ์ของ DMG/Mori เท่านั้น การนำระบบเครื่องมือแบบโมดูลาร์มาใช้จึงหมายถึงการย้ายไปใช้เครื่องมือกลและคอนโทรลใหม่
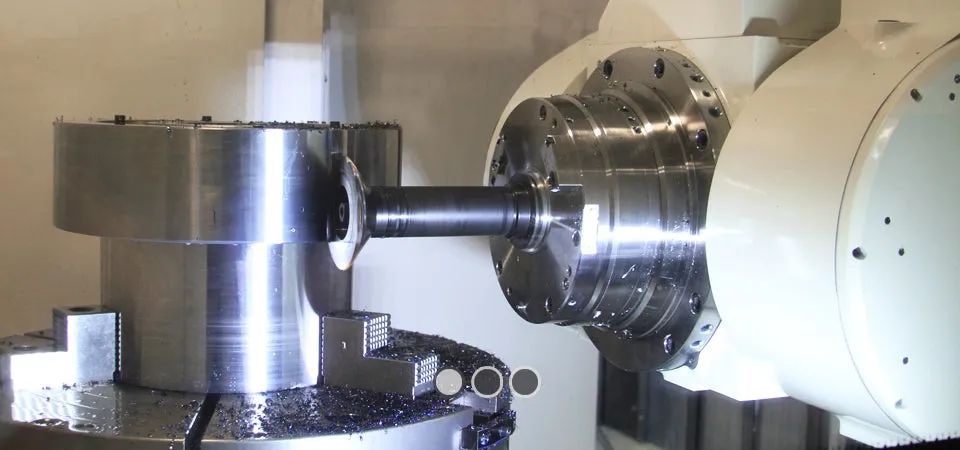
ดังนั้นเมื่อปาร์กเกอร์ได้รับคำเชิญเข้างาน Discover open house ของ Mazak ในปี 2013 เขาและทีมจึงขึ้นเครื่องไปยังรัฐเคนตักกี้ พวกเขาประทับใจกับสิ่งที่ได้เห็น Mazak และ Sandvik Coromant เพิ่งบรรลุข้อตกลงสิทธิการใช้ InvoMilling และก่อนที่ปาร์กเกอร์จะออกจากงาน เขาได้ซื้อระบบ InvoMilling และ Mazak Integrex i-630V Multi-tasking CNC ใหม่เอี่ยมมาใช้
“ในช่วงไม่กี่ปีที่ผ่านมา เราทำงานผลิตเกียร์ด้วย CNC ได้ดีขึ้นมาก เราตัดสินใจว่าควรกระโดดเข้าไปเต็มตัว” สิ่งที่ทำให้เขาเชื่อมั่นที่สุดคือความสามารถของ InvoMill ที่ตัดเฟืองเกลียวและเฟืองตรงได้ครอบคลุมทั้งช่วง — โมดูล 1 ถึงโมดูล 12 — ด้วยหัวกัดเพียง 3 ตัว นอกจากนี้ หัวกัดที่มีเม็ดมีดคาร์ไบด์จะทำงานด้วยความเร็วสปินเดิลสูงกว่าฮอบ HSS ที่เคยใช้ 3–4 เท่า และสามารถตัดชิ้นงานได้หนักกว่าอีกด้วย “เรารู้ว่าการผสมผสานระหว่าง InvoMilling กับ Integrex จะให้เกียร์คุณภาพสูงขึ้นและลดรอบเวลา”
Integrex ใหม่มาถึงไม่นานหลังจากที่ปาร์กเกอร์และทีมกลับมายังโมบิล และพวกเขาก็เริ่มงาน ผู้สนับสนุนคือ Mark Briel วิศวกรแอปพลิเคชันของ Sandvik เขาช่วย JWC ในการตั้งค่าเริ่มต้นและการเขียนโปรแกรมงานแรกบน Integrex — การทดแทนเฟืองตรงเหล็ก 1045 จากระบบเครนเหนือศีรษะของท่าเรือหนึ่งระบบ ด้วยขนาดสำเร็จ 18.9 นิ้ว × กว้าง 5.5 นิ้ว จึงต้องถอดโลหะจำนวนมากจากแผ่นเปล่า ทำให้ทั้งเครื่องจักรและหัวกัดได้รับการทดสอบอย่างเต็มที่
Briel แนะนำคาร์ไบด์เกรด 1030 เคลือบ PVD ของ Sandvik ซึ่งเป็นเม็ดมีดที่เหมาะสำหรับงานกัดเฟือง “เนื่องจากโมดูลมีขนาดใหญ่ เราใช้หนึ่งในหัวกัดร่อง 331 ของเราเพื่อกัดรูปทรงเฟืองแบบหยาบ เรากัดครั้งหนึ่งตรงกลาง และอีกครั้งสำหรับแต่ละฟันข้าง เมื่อนำวัสดุส่วนใหญ่โลหะออกแล้ว ก็ใช้เพียงการผ่าน InvoMilling ครั้งเดียวเพื่อสร้างรูปฟันอินโวลูทที่สมบูรณ์ สิ่งที่พวกเขาต้องทำหลังจากนั้นคือการพ่นทราย ทำกระบวนการไนไตรด์ แล้วจัดส่งให้ลูกค้า”
ไม่ใช่ทุกเกียร์จะง่ายขนาดนี้ Briel อธิบาย ลูกค้าบางรายใช้ InvoMilling เพื่อกัดหยาบก่อนการชุบแข็งและการเจียระไน แต่ก็สามารถใช้กัดแข็งบนวัสดุที่ผ่านการชุบแข็งได้เช่นกัน “กระบวนการจะพิจารณาจากปริมาณวัสดุที่ต้องนำออก วิธีการใช้งานของเกียร์ และเกรด AGMA ที่ต้องการ”
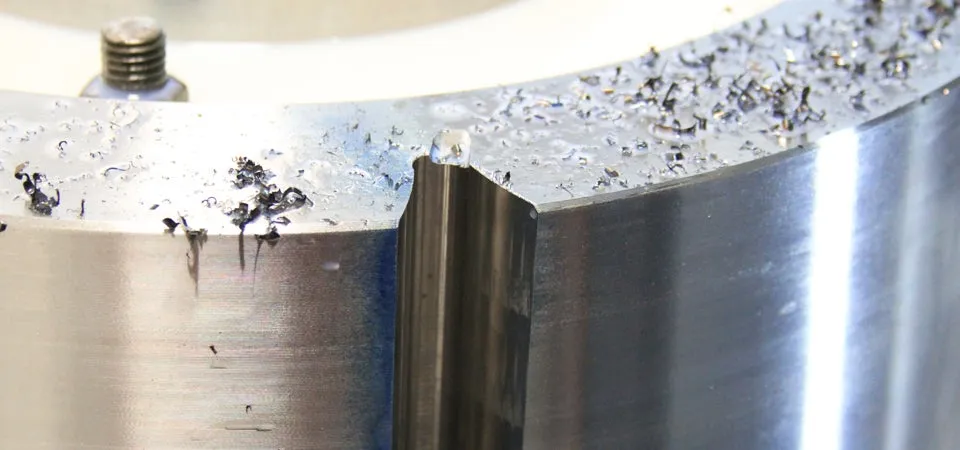
ปาร์กเกอร์อธิบายว่าเกียร์ชิ้นแรกเป็นการทดสอบเบตาของกระบวนการ InvoMilling และ JWC เคยใช้ฮอบ HSS แบบเดิมเพื่อตัดเกียร์นี้หลายครั้งในอดีต ทำให้มีพื้นฐานดีสำหรับการเปรียบเทียบ เขาไม่สามารถเปิดเผยเวลาแต่ละรอบก่อนและหลังได้ เพียงแต่บอกว่ามันให้ “เกียร์ที่ดีขึ้นในเวลาที่น้อยลง” เดียร์ริ่งเห็นด้วย “การตัดตามแนวรัศมีของ InvoMill ช่วยให้คุณสามารถพุ่งเข้า กัด และกัดร่องได้พร้อมกัน ไม่จำเป็นต้องมีการโพร์ไฟล์ลิ่งกลับไปกลับมาด้วยดอกเอ็นมิล และเราสามารถใช้ส่วนของหัวกัดได้มากขึ้น ช่วยลดต้นทุนเครื่องมือ เมื่อเทียบกับดอกเอ็นมิล มันทำให้อัตราการผลิตของเราสูงขึ้นอย่างมาก”
เพื่อความเป็นธรรมต่อฮอบแบบดั้งเดิม ปาร์กเกอร์ยอมรับว่าฮอบยังมีบทบาทของมัน และเกียร์จำนวนมากของ JWC ยังคงถูกตัดบนเครื่องแมนนวล บ่อยครั้งหมายถึงการตั้งค่าแล้วปล่อยให้ทำงาน — ช่างเครื่องสามารถเดินออกไปได้สองสามชั่วโมงในขณะที่ฮอบทำงาน ปาร์กเกอร์กล่าวว่าปัญหาคืองานที่ JWC รับมามีอายุสินค้าสั้น “ลูกค้าเข้ามาบอกเราว่าอุปกรณ์ของพวกเขาเสีย พวกเขาต้องการเกียร์ใหม่ อาจหลายตัวทันที ส่วนใหญ่เราสามารถรองรับได้ แม้ต้องทำงานข้ามคืนก็ตาม แต่เราไม่สามารถเก็บฮอบเกียร์ทุกแบบไว้ได้ และลูกค้าไม่มีเวลารอให้เราสั่งซื้อ”
ด้วย InvoMilling หัวกัดเพียงสามหัวและเม็ดมีดสองสามแพ็คครอบคลุมโปรไฟล์เกียร์ส่วนใหญ่ โดยไม่ต้องกังวลว่า FedEx จะมาถึงเมื่อไรหรือฟันของฮอบ HSS แต่ละอันจะอยู่ได้นานเท่าไร
“ในแต่ละวันมีชั่วโมงการผลิตเพียงเท่านั้น” ปาร์กเกอร์กล่าว “เป้าหมายของเราคือใช้เครื่องมือและเครื่องจักรที่มีประสิทธิภาพเพื่อผลิตชิ้นส่วนได้รวดเร็วยิ่งขึ้น ทำให้เราผลิตงานได้มากขึ้นภายในเวลาเดียวกัน”
ปาร์กเกอร์กล่าวว่า JWC ลงทุนในอนาคต เช่นเดียวกับร้านหลายแห่ง การผลิตและการบริการลูกค้าเป็นลำดับความสำคัญสูงสุด “ไม่ว่าจะเป็นโรงงานเหล็กหรืออุตสาหกรรมการเดินเรือ เราพยายามนำหน้าคนอื่น ๆ ด้วยการมีประสิทธิภาพมากขึ้น เราจะได้กำไรและมีเวลาขยับไปยังงานฉุกเฉินถัดไป InvoMilling ช่วยเราได้ มันเป็นเครื่องมือที่น่าประทับใจ และเป็นกระบวนการที่น่าประทับใจ”
