


ดิ่งลงสู่ความลึกใหม่
กรุงเบอร์ลิน ประเทศเยอรมนี. การกัดแบบจุ่มและกลยุทธ์สปินเดิลใหม่ช่วยให้ Siemens ลดเวลาในการตัดเฉือนลง 63 ชั่วโมงสำหรับตัวเรือนกังหันก๊าซขนาดใหญ่ โดยแต่ละตัวมีน้ำหนัก 90 ตัน ซึ่งช่วยประหยัดเวลาได้ 11 สัปดาห์ในช่วงการผลิต 3 ปี.
ใช้ขุมพลังดิบของรถยนต์ความเร็วสูงปอร์เช่ 911 จํานวน 1,200 คัน และคุณมีความจุของกังหันก๊าซ SGT5-8000H เพียงเครื่องเดียวจากซีเมนส์ ซึ่งมีน้ําหนักเทียบเท่ากับแอร์บัส A380 ที่ใช้เชื้อเพลิงเต็มที่
วันนี้ SGT5-8000H เป็นหนึ่งในกังหันก๊าซที่ใหญ่ที่สุดและทรงพลังที่สุดในโลก สร้างขึ้นเพื่อทํากําไรจากแนวโน้มพื้นฐานของตลาดก๊าซทั่วโลก ซึ่งตามการคาดการณ์บางอย่างมีการเติบโตมากกว่า 6% ต่อปี
ส่วนประกอบขนาดใหญ่เหล่านี้ผลิตในกรุงเบอร์ลิน ประเทศเยอรมนี ในโรงงานกังหันก๊าซซีเมนส์ซึ่งสร้างขึ้นในปี 1909 ในสไตล์นีโอคลาสสิกที่มีผนังกระจกและเหล็กยาว 120 เมตร และสูง 25 เมตร ตั้งแต่ปีพ.ศ. 2499 โรงงานซึ่งเป็นส่วนหนึ่งของแผนกผลิตไฟฟ้าของซีเมนส์ได้รับการจัดประเภทเป็นอาคารประวัติศาสตร์ เครื่องจักรและเทคโนโลยีที่มีอยู่นั้นยอดเยี่ยมและมีศูนย์เครื่องจักรกลที่ทันสมัย
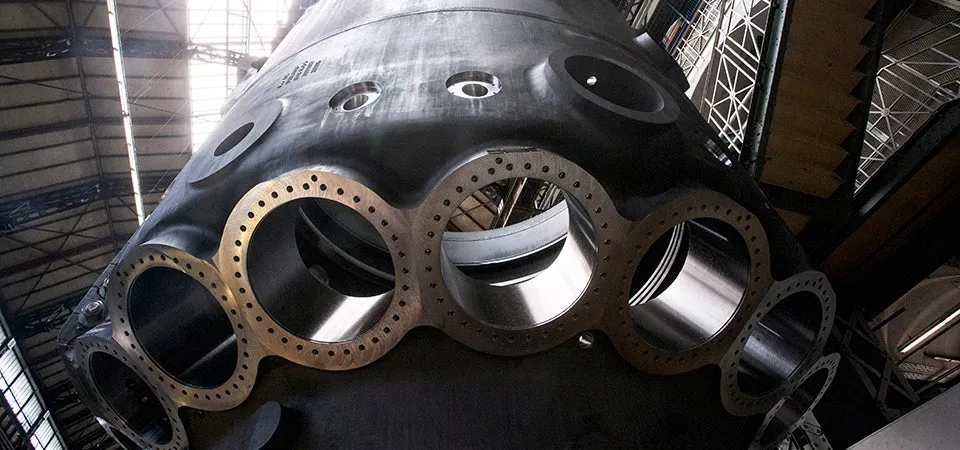
ในปี 2012 เมื่อซีเมนส์เปิดตัวตัวเสื้อ, ตัวเรือน, ตัวครอบเครื่อง แม็กซี่ใหม่สําหรับกังหันก๊าซ โรงงานต้องปรับเทคโนโลยี กระบวนการผลิตที่กําหนดไว้ซึ่งอาศัยการกัดหยาบและการคว้านเก็บผิวละเอียดโดยใช้หัวกัดมุมและการกัดแบบเฮลิคัลนั้นไม่เสถียรเพียงพอสําหรับการคว้าน 16 ชิ้นที่มีเส้นผ่านศูนย์กลาง 600 มม. ที่จําเป็นสําหรับหัวเผา
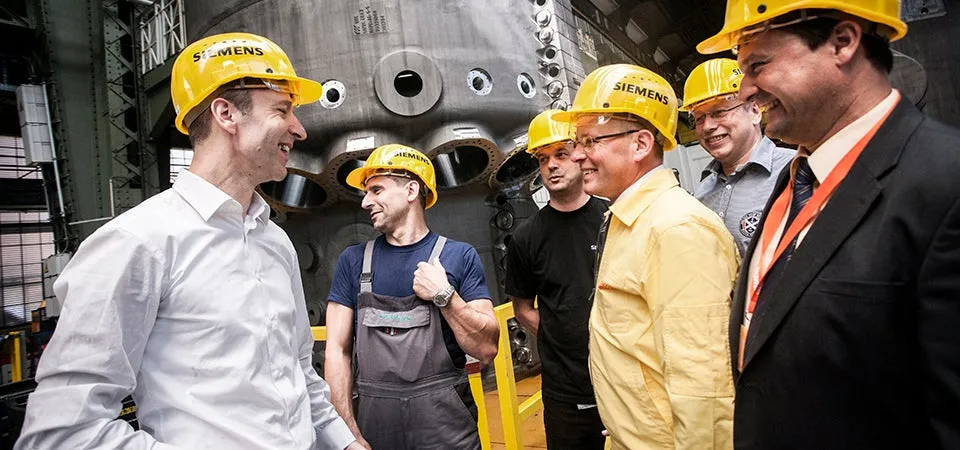
“เรามีปัญหาใหญ่มาก” Markus Zapke หัวหน้าฝ่ายเทคโนโลยี กระบวนการใช้เครื่องมือ และการจัดหาเครื่องจักรในโรงงานกังหันกล่าว “หัวมุมเป็นส่วนที่อ่อนแอในกระบวนการ เรามีการสั่นสะเทือนมากเกินไปและเครื่องมือพังทลายลง เราถึงขีดจํากัดของเทคโนโลยีที่ติดตั้งแล้ว”
Sandvik Coromant ได้รับการติดต่อพร้อมกับซัพพลายเออร์รายอื่นๆ และในเดือนสิงหาคม 2013 โรงงานได้เลือกแนวคิดของ Sandvik Coromant ซึ่งมีพื้นฐานมาจากการกัดแบบจุ่มและกลยุทธ์สปินเดิลแบบใหม่ “Sandvik Coromant เป็นพันธมิตรด้านเทคโนโลยีมาหลายปีแล้ว” Zapke กล่าว “พวกเขาสามารถหาทางออกที่เป็นไปได้สําหรับปัญหาของเราเกือบจะในทันที”
Olaf Zahn หัวหน้าฝ่ายขายประจําภูมิภาคและที่ปรึกษาด้านเทคนิคของ Sandvik Coromant คือผู้อยู่เบื้องหลังแนวคิดใหม่ “เรารู้ว่าหัวมุมไม่มั่นคงมาก” เขาระลึกถึง “ดังนั้นเราจึงเลือกใช้การกัดแบบจุ่ม ซึ่งหมายความว่าเครื่องมือจะพุ่งตรงเข้าไปในการคว้านสําเร็จรูปในตัวเสื้อ, ตัวเรือน, ตัวครอบเครื่อง”
การกัดแบบจุ่มเองไม่ใช่เรื่องใหม่ “ผมเห็นเทคโนโลยีนี้มา 20 ปีในอุตสาหกรรมยานยนต์แล้ว” Herbert Imrich หัวหน้าทีมฝ่ายการผลิตในโรงงานซีเมนส์กล่าว “เป็นเรื่องน่าแปลกใจที่ไม่มีใครคิดมาก่อน หรืออย่างน้อยก็เมื่อปัญหาเกิดขึ้น”
Sandvik Coromant ได้กล่าวไว้ว่า การกัดแบบจุ่มเป็นก้าวแรกของกระบวนการผลิตรูปแบบใหม่ เนื่องจากการกัดแบบจุ่มนําไปสู่พื้นผิวที่ขรุขระโดยอัตโนมัติ จึงจําเป็นต้องมีการคว้านเก็บผิวละเอียดในขั้นตอนที่สองเพื่อตอบสนองความต้องการพื้นผิวที่สูงและรักษาพิกัดความเผื่อที่ต้องการ ในขั้นตอนสุดท้ายนี้เส้นผ่านศูนย์กลางของการคว้านจะเพิ่มขึ้นจาก 598 เป็น 600 มิลลิเมตร แนวคิดใหม่นี้ได้รับการทดสอบและพัฒนาต่อยอดด้วยความร่วมมืออย่างใกล้ชิดระหว่างซีเมนส์และSandvik Coromant
การทดสอบทําในสถานการณ์จริง Thomas Reich ผู้เชี่ยวชาญด้านเทคโนโลยีเครื่องมือตัดของ Siemens อธิบายว่า “เนื่องจากเทคโนโลยีเก่าของเราไม่สามารถรับมือกับข้อกําหนดใหม่ได้ เราจึงต้องการดําเนินการตามกระบวนการใหม่โดยไม่ชักช้า ดังนั้นเราจึงทําการดัดแปลงที่จําเป็นทั้งหมดและการเขียนโปรแกรมใหม่ในการผลิตจริง”
ผลลัพธ์จนถึงตอนนี้เป็นไปในเชิงบวกอย่างมาก การกัดแบบจุ่มช่วยลดเวลาในการตัดเฉือนจาก 100 ชั่วโมงต่อชิ้นงานเหลือเพียง 42 ชั่วโมง เวลาในการคว้านเสร็จลดลงจาก 480 นาทีเหลือ 160 นาที โดยรวมแล้วสามารถลดเวลาได้มากกว่า 63 ชั่วโมงสําหรับตัวเสื้อ, ตัวเรือน, ตัวครอบเครื่อง แต่ละชิ้น หรือประหยัดเวลาในการตัดเฉือน 11 สัปดาห์ในการผลิตสามปี ตามการคํานวณของซีเมนส์
ผลในเชิงบวกเพิ่มเติมนั้นชัดเจน แต่ยากที่จะใส่ตัวเลข “เรายินดีเป็นอย่างยิ่งกับความจริงที่ว่าเราสามารถใช้เครื่องมือมาตรฐานได้ตลอด” Zapke กล่าว “นั่นหมายถึงราคาที่ต่ํากว่า ความน่าเชื่อถือสูง และเครื่องมือในสต็อกเสมอ”
สิ่งสําคัญที่สุดคือโซลูชันของ Sandvik Coromant ที่ช่วยให้สามารถปรับเปลี่ยนตัวเองได้ต่อไป Christian Lendowski ผู้จัดการอาวุโสฝ่ายบัญชีหลักของ Sandvik Coromant สําหรับซีเมนส์ กล่าวว่า “การกัดแบบจุ่มสามารถถ่ายโอนไปยังกระบวนการอื่นๆ ได้อย่างง่ายดาย” “มันถูกส่งต่อไปยังตัวเสื้อ, ตัวเรือน, ตัวครอบเครื่อง ของซีเมนส์อีกแห่งแล้ว และคาดว่าจะมีโครงการอื่นๆ อีกมากมาย ในแง่นั้นมันเป็นเทคโนโลยีต้นแบบจริงๆ”
ข้อมูลเชิงลึกทางเทคนิค
การกัดแบบจุ่มเป็นกุญแจสําคัญของกระบวนการใหม่ของ Sandvik Coromant ที่โรงงานกังหันก๊าซของซีเมนส์ในกรุงเบอร์ลิน ประเทศเยอรมนี ตัวเสื้อ, ตัวเรือน, ตัวครอบเครื่อง สําหรับกังหันก๊าซที่ใหญ่ที่สุดในโลกมีรูเจาะ 16 รูสําหรับหัวเผา ซึ่งหล่อสําเร็จด้วยพิกัดความเผื่อ 12 ถึง 15 มม. เมื่อเสร็จแล้วการคว้านจะมี
เส้นผ่านศูนย์กลาง 600 มิลลิเมตร และความยาว 450 มิลลิเมตร
Sandvik Coromant ใช้ CoroMill® 210 ในการกัดแบบจุ่ม เครื่องมือนี้มีความยาวประมาณ 430 มิลลิเมตร และถูกจุ่มลงในหัวคว้านสําเร็จรูปโดยตรง 300 มิลลิเมตร เพื่อหลีกเลี่ยงการงัดหัวมุมที่สูงในกระบวนการเดิม เครื่องมือพุ่งขึ้นและลงเป็นวงกลม 126 ครั้งสําหรับการคว้านแต่ละครั้ง สําหรับการกัดหยาบนี้ เวลาเครื่องจักรสําหรับแต่ละชิ้นงานลดลงเหลือ 42 ชั่วโมงจาก 100 ชั่วโมงโดยใช้หัวกัดมุมและการกัดแบบเฮลิคัล ในขั้นตอนต่อไปเส้นผ่านศูนย์กลางของการคว้านได้เพิ่มขึ้นจาก 598 มิลลิเมตรเป็น 600 มิลลิเมตรโดยการตกแต่งพื้นผิว ซึ่งทําได้ด้วย Sandvik Coromant CoroBore® 820 XL ซึ่งช่วยเพิ่มอัตราป้อนงานได้เมื่อเทียบกับเครื่องมือคว้านละเอียด ในขณะเดียวกันก็รักษาความคลาดเคลื่อนและความต้องการพื้นผิวที่ต้องการ
ในขั้นตอนการใช้งานได้มีการแนะนําแนวคิดการจับยึดเครื่องมือแบบใหม่ การลดการตั้งค่าจากสามเป็นหนึ่งเป็นผลข้างเคียงในเชิงบวกอีกประการหนึ่ง เมื่อเทียบกับกระบวนการเก่า แนวคิดใหม่ช่วยประหยัด 320 นาทีต่อ ตัวเสื้อ, ตัวเรือน, ตัวครอบเครื่อง นอกจากนี้ การใช้เครื่องมือมาตรฐานนอกชั้นวางยังช่วยรักษาราคาเครื่องมือให้ต่ําและรับประกันการจัดหาเครื่องมือที่เชื่อถือได้อย่างสม่ําเสมอ แนวคิดใหม่ที่พัฒนาขึ้นโดยความร่วมมืออย่างใกล้ชิดระหว่างซีเมนส์และSandvik Coromant ที่โรงงานกังหันก๊าซในกรุงเบอร์ลิน ก่อให้เกิดกระบวนการที่มั่นคงและประหยัดเวลาได้อย่างมาก ซีเมนส์คํานวณว่าเวลารวมของเครื่องจักรลดลงมากกว่า 63 ชั่วโมงต่อส่วนประกอบ
Plunge milling
