 close
- ผลิตภัณฑ์chevron_right
- การเรียนรู้chevron_right
- โซลูชันการผลิตchevron_right
- การสนับสนุนchevron_right


CoroMill® MS20
นิยามใหม่ของเครื่องมือกัดบ่า
- การทำงานเชื่อถือได้ ทำงานซ้ำและคำนวณล่วงหน้าได้อย่างแม่นยำ รองรับการตัดเฉือนแบบไม่ใช้คนควบคุม
- ระบบเชื่อมต่อแข็งแรงและเชื่อถือได้ ช่วยให้การตัดเฉือนมั่นคงและไร้ปัญหา
- ให้ขนาดชิ้นงานแม่นยำและคุณภาพผิวงานดีเยี่ยม เนื่องจากเครื่องมือมีความเที่ยงตรงสูง
- ลดจำนวนเครื่องมือที่ต้องใช้ ทำให้ประหยัดยิ่งขึ้นและเป็นมิตรต่อสิ่งแวดล้อมมากขึ้น
การดำเนินงาน
เจาะ, การกัดปาดหน้า, การกัดบ่าฉาก, การกัด - ร่อง ร่อง และการกัดไล่ระดับประเภทเครื่องมือ
ถอดเปลี่ยนเม็ดมีดได้.ช่วงเส้นผ่านศูนย์กลาง
15.88–84 mmวัสดุชิ้นงาน
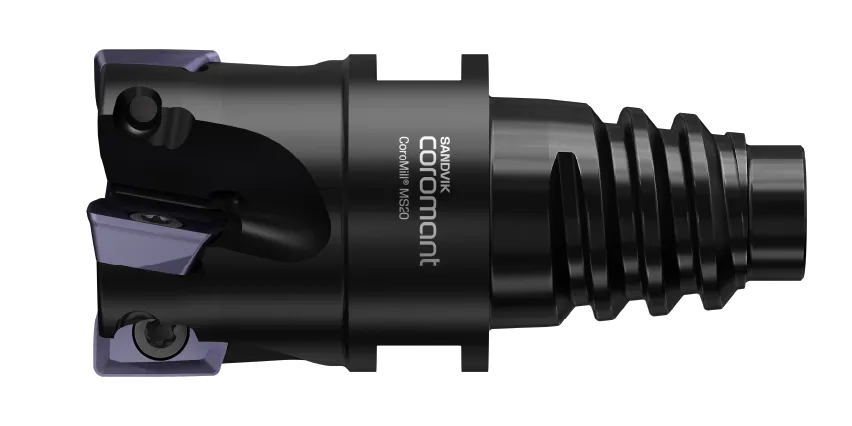
ตัวจริงเรื่องความอเนกประสงค์ — ประสิทธิภาพจากระบบสองคมตัด
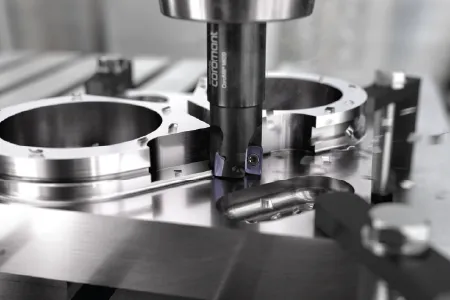
เหนือชั้นอย่างไร้ขีดจำกัด
งานกัดบ่าไม่จำเป็นต้องได้อย่างเสียอย่างอีกต่อไป ไม่ว่าจะต้องการกระบวนการตัดเฉือนที่เชื่อถือได้และไร้ปัญหา ประสิทธิภาพการผลิตสูง หรือประหยัดมากขึ้น หัวกัดบ่า CoroMill® MS20 ใหม่มีครบทุกสิ่งที่คุณต้องการ
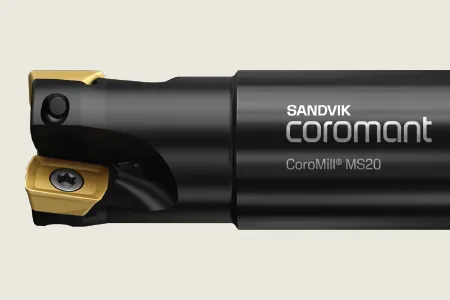
ประสิทธิภาพที่เชื่อถือได้
CoroMill® MS20 มาพร้อมหัวกัดที่แข็งแกร่งทนทานและระบบเชื่อมต่อที่ไว้ใจได้ ทำให้เชื่อถือได้มากขึ้น คำนวณล่วงหน้าได้แม่นยำ และทำงานได้อย่างมั่นคง โดยไม่ต้องแลกมาด้วยประสิทธิภาพ
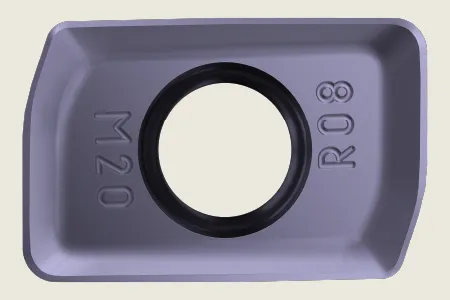
สมบูรณ์แบบด้วยคมตัดคู่
เม็ดมีดสองคมตัด พร้อมหน้าลายออกแบบพิเศษสำหรับวัสดุกลุ่ม ISO P, ISO M และ ISO S ให้ประสิทธิภาพเหนือกว่าและอายุการใช้งานยาวนานยิ่งขึ้น
GC1230 มาตรฐานใหม่ของการกัดเหล็กกล้า
ตัวอย่าง: CoroMill® MS20 ในกลุ่มวัสดุ ISO P
รับชมการทำงานของ CoroMill® MS20 สำหรับการกัดบ่าฉากทั้งแบบหยาบและเก็บผิวละเอียดในกลุ่มวัสดุ ISO P ที่เปี่ยมด้วยประสิทธิภาพและความแม่นยำ
บทความ
รับข้อมูลเชิงลึกเกี่ยวกับความซับซ้อนของการกัดบ่าฉากเละเรียนรู้ว่า CoroMill® MS20 สามารถรับมือกับความท้าทายเหล่านี้ได้อย่างไร chevron_right
ตัวอย่าง: CoroMill® MS20 ในกลุ่มวัสดุ ISO M และ ISO S
CoroMill® MS20 สำหรับการกัดบ่าหยาบและเก็บผิวละเอียดในวัสดุกลุ่ม ISO M และ ISO S พิสูจน์ศักยภาพด้วยตาของคุณเอง
วิดีโอกรณีศึกษาลูกค้า
พันธมิตรช่องทางจำหน่ายของเรา ERGG และลูกค้า OMC แบ่งปันประสบการณ์ในการใช้ CoroMill® MS20 ซึ่งเป็นแนวคิดการกัดแบบสองคมตัดที่เราเลือกใช้เป็นอันดับแรก
ความสามารถเหนือระดับ
จุดเด่นคือ CoroMill® MS20 เครื่องมือเปี่ยมประสิทธิภาพด้านการตัดเฉือนที่ทั้งปลอดภัยและปราศจากปัญหา อีกทั้งยังให้ประสิทธิภาพการผลิตและความประหยัดคุ้มค่าที่เหนือกว่า
กรณีศึกษาที่ประสบความสำเร็จและพิสูจน์แล้ว
+144%
ในภาคการผลิตชิ้นส่วนสำหรับการผลิตไฟฟ้า เราสามารถเพิ่มผลผลิตได้ถึง 144% โดยใช้ CoroMill® MS20 ด้วยการปรับค่าพารามิเตอร์การตัดและการนำระยะกินลึกผันแปรมาใช้ ทำให้เราสามารถลดการสึกหรอแบบรอยบากได้อย่างมีประสิทธิภาพ มีอายุการใช้งานเครื่องมือยาวนานขึ้นสองเท่า และลดเวลาที่ใช้ในแต่ละรอบการผลิตลงได้ถึง 63%
-57%
ลูกค้าที่ทำงานตัดเฉือนกลุ่มวัสดุ ISO P ซึ่งมักประสบปัญหาเรื่องการปรับตั้งเครื่องมือและเม็ดมีดแตกหักบ่อยครั้ง ได้หันมาใช้ CoroMill® MS20 ด้วยแนวคมตัดที่แข็งแกร่งและรูปแบบการสึกหรอที่คาดการณ์ได้ เครื่องมือนี้จึงมอบความเสถียรที่ดียิ่งขึ้นให้กับกระบวนการทำงาน อีกทั้งยังให้อายุการใช้งานของเครื่องมือเพิ่มขึ้น 175% และลดเวลาที่ใช้ในแต่ละรอบการผลิตลงได้ถึง 57%
+28%
CoroMill® MS20 สามารถทดแทนได้ทั้งดอกเอ็นมิลคาร์ไบด์และหัวกัดอัตราป้อนสูง นับเป็นระบบเครื่องมือที่ปลอดภัยและให้ประสิทธิภาพคุ้มค่าอย่างมากเมื่อนำไปใช้กับกลุ่มวัสดุ ISO P การกัดลอกแบบโดยใช้เครื่องมือเพียงชิ้นเดียว ช่วยลดเวลาในการทำงานและเพิ่มประสิทธิภาพการผลิตได้ถึง 28% โดยที่ยังคงสามารถรักษาคุณภาพผิวงานเอาไว้ได้
กลุ่มผลิตภัณฑ์
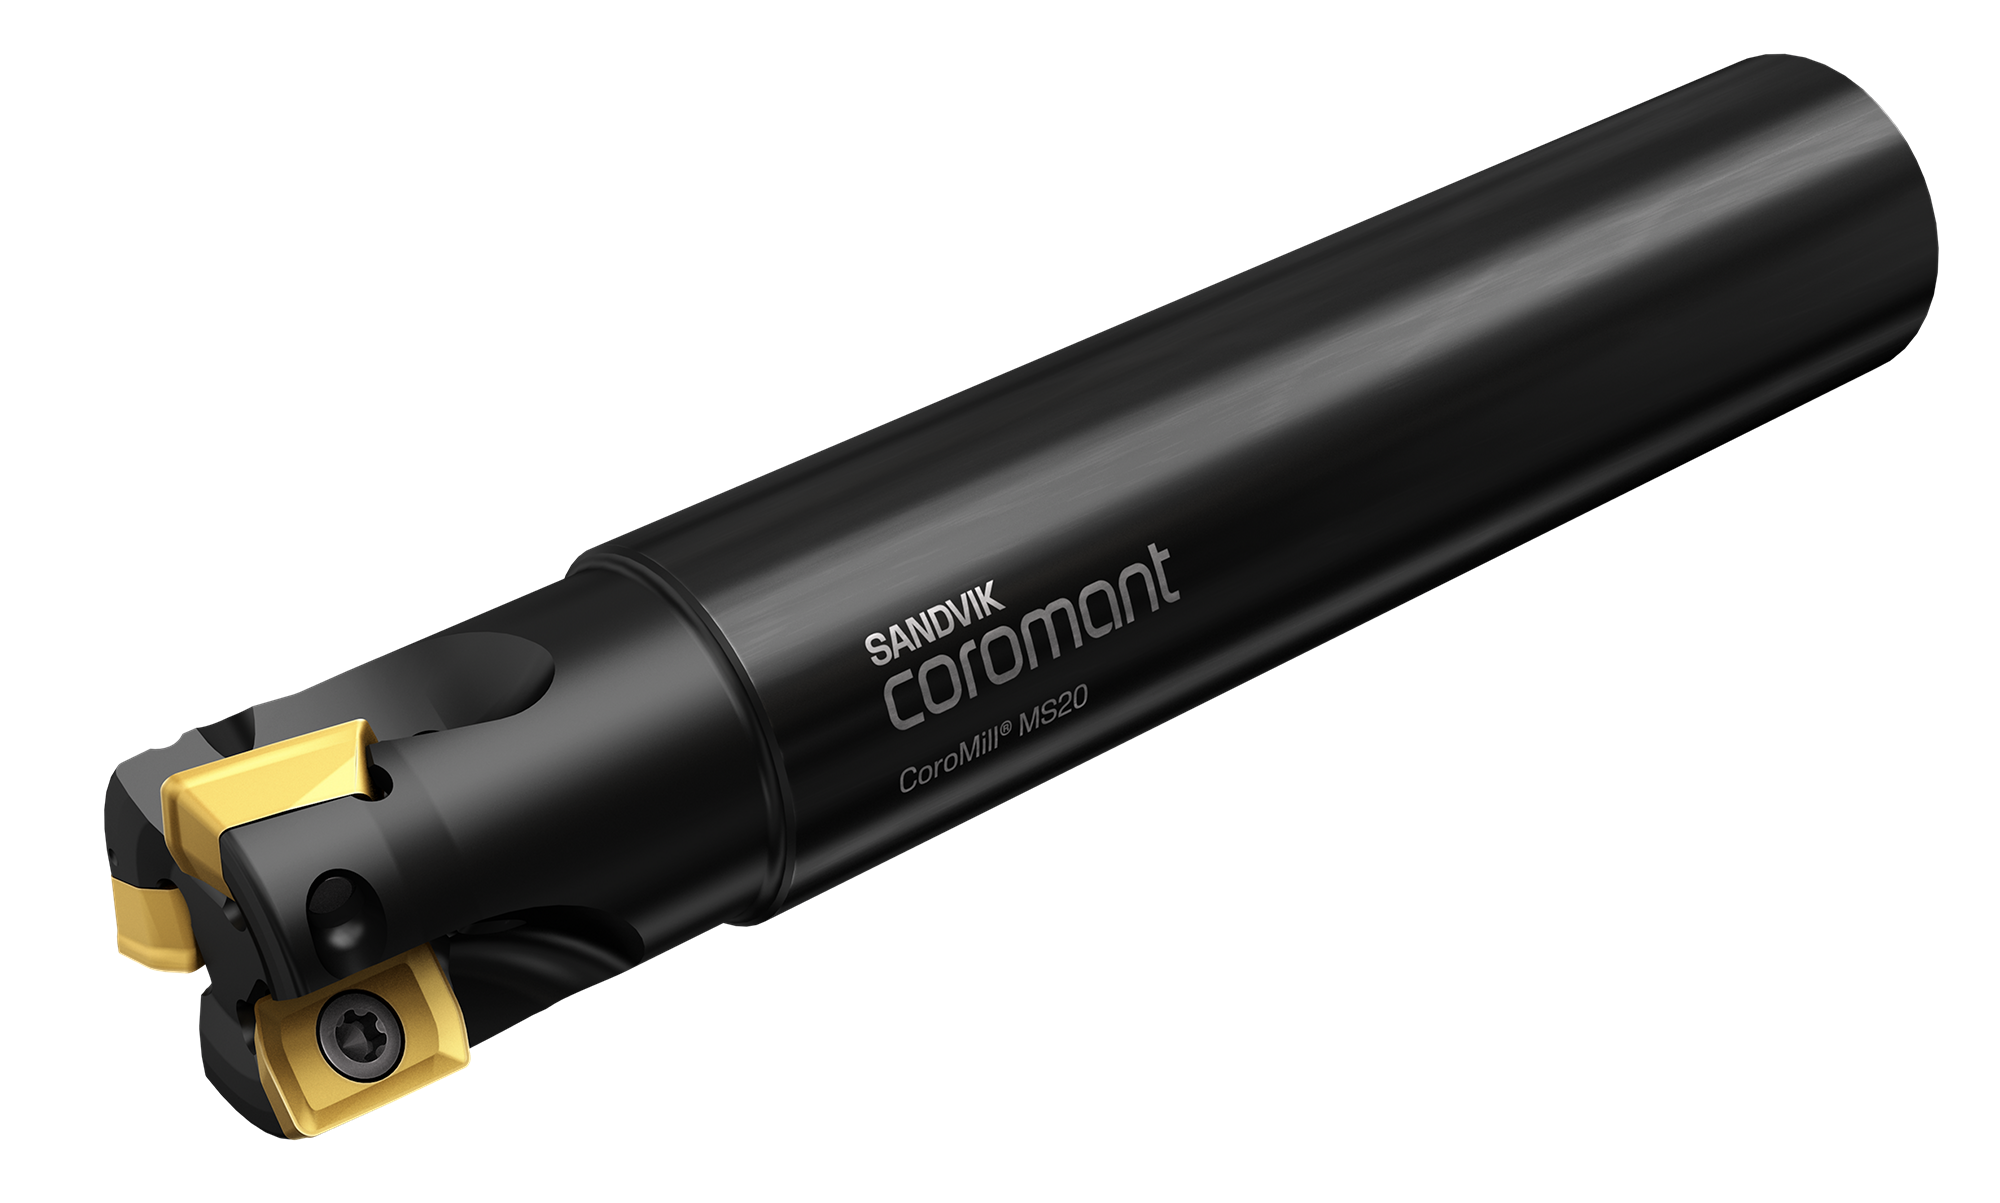
หัวกัด
- ช่วงเส้นผ่านศูนย์กลาง: 15.8–84 มม. (เทียบจากหน่วยนิ้ว)
- ระบบเชื่อมต่อหัวกัด: ด้ามกลม, Coromant® EH, MSSC, อาร์เบอร์, Coromant Capto® และ Weldon (หน่วยเมตริกและนิ้ว)
- ด้ามกลมที่มีกลไกดูดซับแรงสั่นสะท้าน Silent Tools™ ในตัว: 20, 25 และ 32 มม.
- มุมเข้างาน (KAPR): มุมตัดจริง 90°
- มีระบบจ่ายน้ำหล่อเย็นภายใน
- รองรับการกัดไล่ระดับ
- กลุ่มผลิตภัณฑ์ CAPP: M253
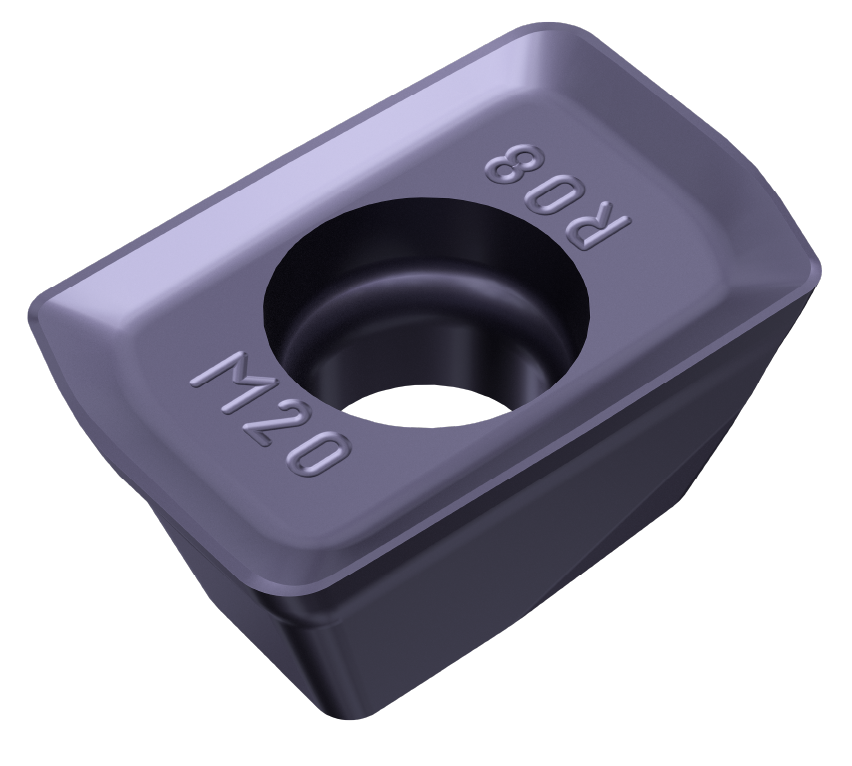
เม็ดมีดสำหรับ ISO P
- ขนาดเม็ดมีด: IC10
- หน้าลาย: M-M20, M-M30 และ M-M50
- เกรด: GC1010, GC1230, GC4330, GC4340 และ CT530
- รัศมีมุม: 0.2, 0.4, 0.8, 1.2, 1.6, 2.0, 2.4 และ 3.1
- มุมเข้างาน: มุมตัดจริง 90º
- ระยะกินลึกสูงสุด: 9 มม. (0.354 นิ้ว)
- ระยะกินลึกที่แนะนำ: 4 มม. (0.157 นิ้ว)
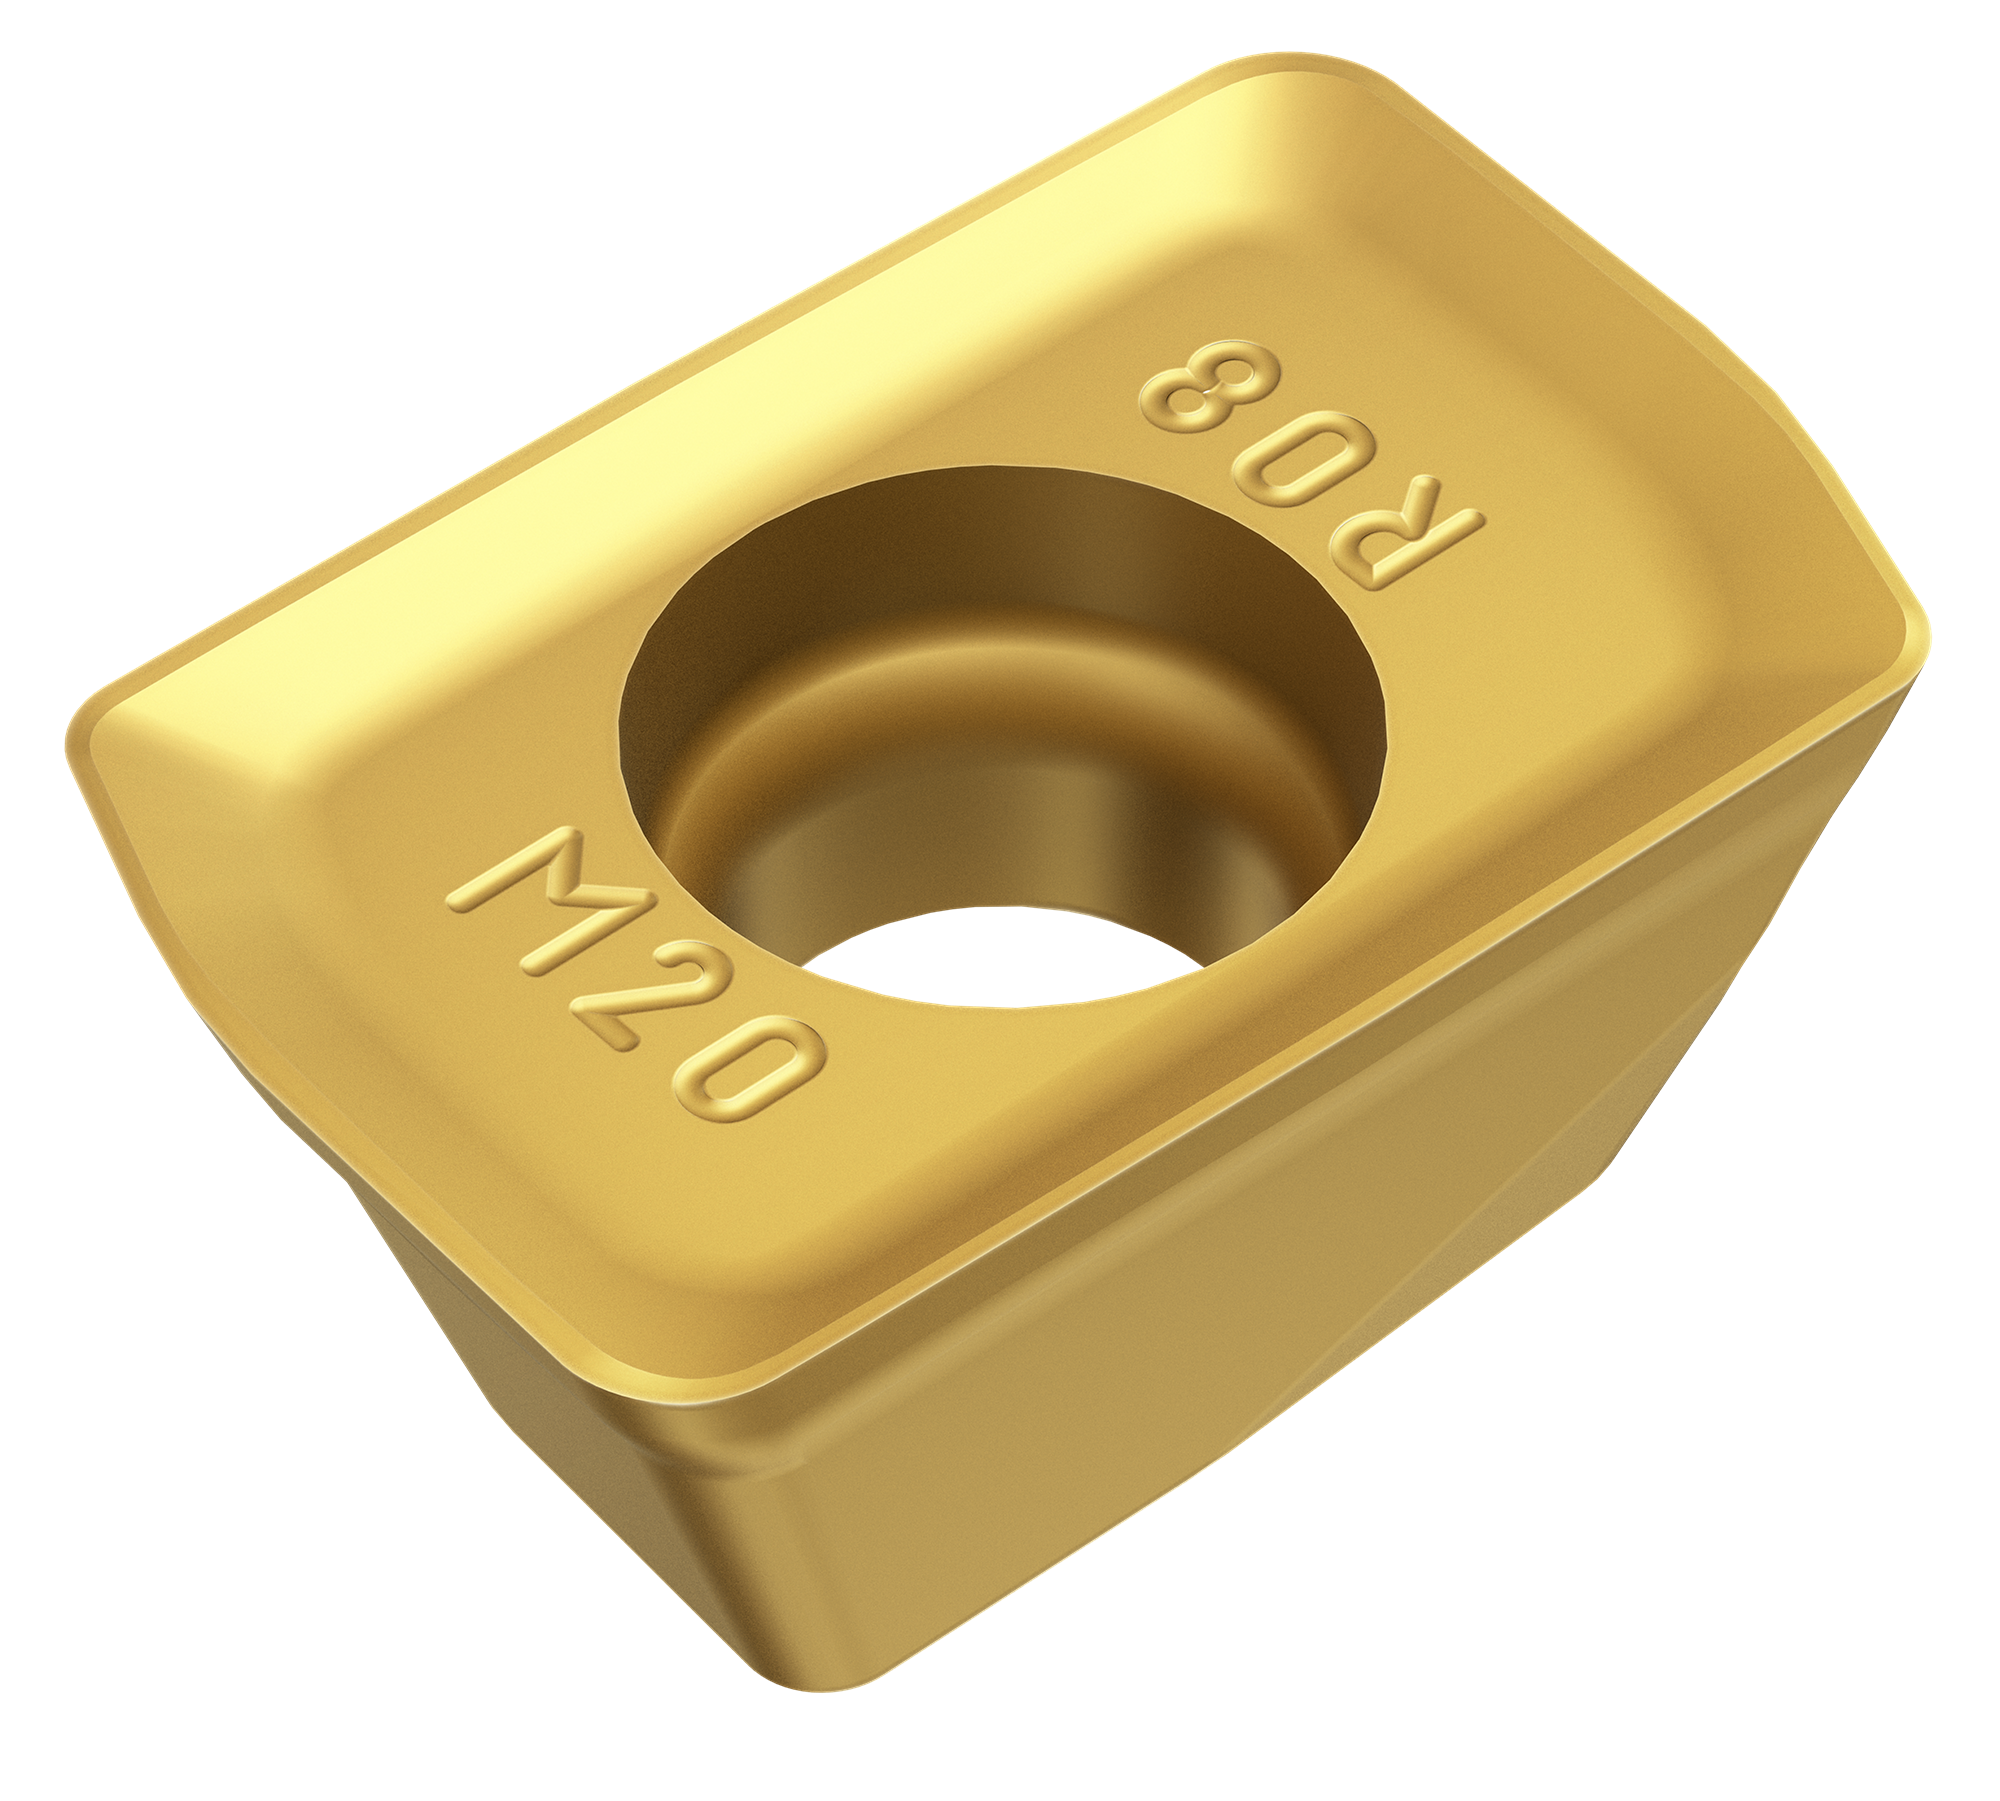
เม็ดมีดสำหรับ ISO M และ S
- ขนาดเม็ดมีด: IC10
- หน้าลาย: E-L50, M-M20 และ M-M30
- เกรด: GC1040, GC2040, S30T และ S40T
- รัศมีมุม: 0.2, 0.4, 0.8, 1.2, 1.6, 2.0, 2.4 และ 3.1
- มุมเข้างาน: มุมตัดจริง 90º
- ระยะกินลึกสูงสุด: 9 มม. (0.354 นิ้ว)
- ระยะกินลึกที่แนะนำ: 4 มม. (0.157 นิ้ว)
Start by selecting one or more products
เริ่มต้นด้วยการเลือกผลิตภัณฑ์หนึ่งรายการ
เรื่องราวความสำเร็จ
การทดสอบจากการใช้งานจริงของลูกค้า
กลุ่มอุตสาหกรรม: วิศวกรรมทั่วไป
ชิ้นงาน: บล็อกกันสะเทือนด้านใน
วัสดุ: P1.1.Z.AN (S355J2), HB140–180, เหล็กกล้าเนื้ออ่อน
การทำงาน: การกัดขึ้นรูป Flamecut
เครื่องจักร: Mazak Vertical Smart 530C BT40
 |  | |
| แบรนด์คู่แข่ง | Sandvik Coromant | |
| เครื่องมือ | - | MS20-R050Q22-10M |
| เม็ดมีด | - | MS20-10T308M-M30 1230 |
| DCX, มม. (นิ้ว) / zn | 50 (1.97) / 5 | 50 (1.968) / 7 |
| vc, ม./นาที (ฟุต/นาที) | 138 (453) | 200 (656) |
| n, รอบ/นาที | 879 | 1273 |
| fz, มม./ฟันตัด (นิ้ว/ฟันตัด) | 0.44 (0.017) | 0.30 (0.012) |
| vf, มม./นาที (นิ้ว/นาที) | 1944 (76.5) | 2674 (105) |
| ap, มม. (นิ้ว) | 1 (0.039) × 10 รอบ | 1 (0.039) × 10 รอบ |
| ae, มม. (นิ้ว) | 41 (1.61) | 41 (1.61) |
| เวลาเข้าตัด/ชิ้นงาน | 140 วินาที | 101 วินาที |
| อายุการใช้งานต่อคมตัด | 55–60 ชิ้นงาน | 101 ชิ้นงาน |
ผลลัพธ์
+26%
ประสิทธิภาพ
+46%
อายุการใช้งาน
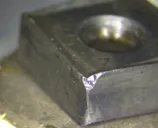
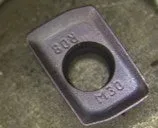
ลูกค้าต้องเผชิญกับปัญหาการเกิดเศษครีบมากเกินไป ส่งผลให้ต้องใช้การเจียรด้วยมือเข้าช่วยบ่อยครั้ง โดยเฉพาะอย่างยิ่งหลังจากการกลึงชิ้นงานไปแล้ว 30 ชิ้น
เมื่อใช้ CoroMill® MS20 การเกิดเศษครีบลดลงอย่างมาก ซึ่งช่วยลดขั้นตอนการลบครีบด้วยมือลงอย่างเห็นได้ชัด แม้ว่าจะมีเพียง 2 คมตัดเท่านั้นเมื่อเทียบกับของเดิมที่มี 8 คมตัด แต่เครื่องมือก็ยังคงมีอายุการใช้งานที่ยาวนาน
การทดสอบจากการใช้งานจริงของลูกค้า
กลุ่มอุตสาหกรรม: อากาศยาน
ชิ้นงาน: ชิ้นส่วนอากาศยาน
วัสดุ: Ti S4.3.Z.AN (TC11, HRC28–32)
การทำงาน: การกัดปาดหน้าหยาบและการกัดบ่าหยาบ (แบบเปียก)
เครื่องจักร: BMEI BM100 (BT40)
ผลลัพธ์
82%
ประสิทธิภาพ
180%
อายุการใช้งาน
CoroMill® MS20 มีประสิทธิภาพการผลิตสูงกว่าถึง 82% และมีอายุการใช้งานนานกว่าถึง 180% เมื่อเทียบกับเครื่องมือเดิมที่ใช้
ประสิทธิภาพการผลิตที่สูงขึ้นช่วยให้ประหยัดพลังงานได้ 2985 กิโลวัตต์-ชั่วโมง และลดการปล่อยก๊าซ CO2 ลงได้ 1.2 เมตริกตันต่อปี
วิธีใช้
รูปทรงเม็ดมีด
ISO P
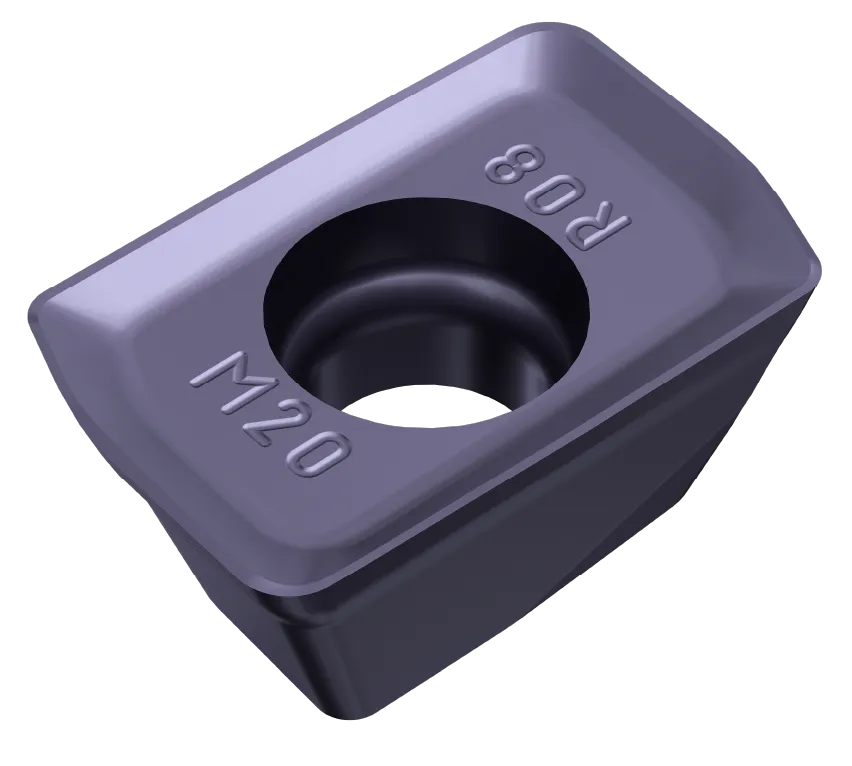
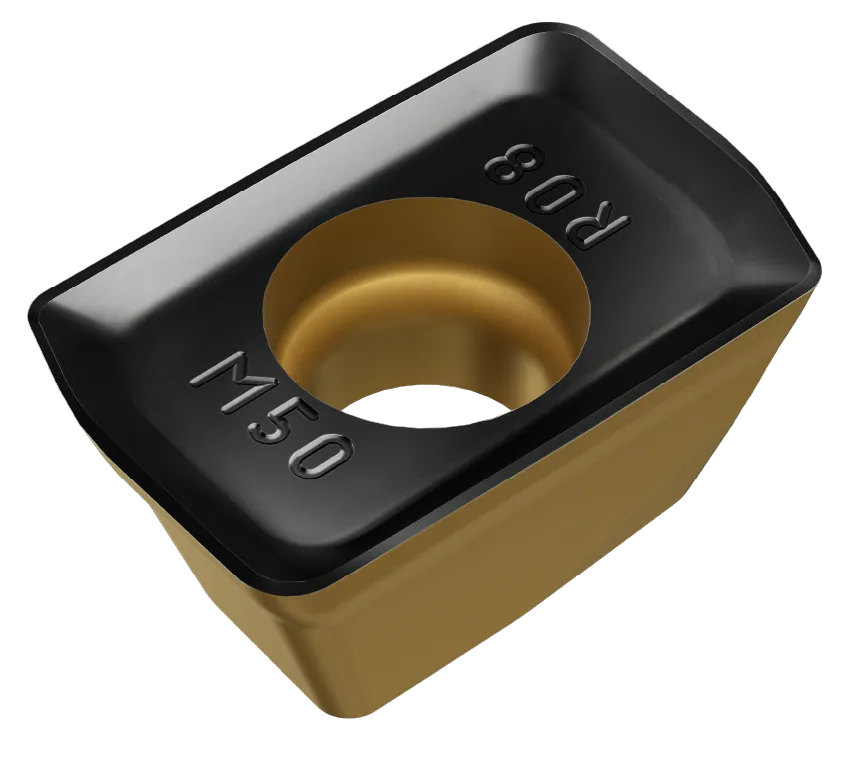
M-M20
หน้าลายกดขึ้นรูปโดยตรง
- หน้าลายแรงตัดต่ำสำหรับการเก็บผิวกึ่งละเอียดและการกัดหยาบที่มีความมั่นคงจำกัด
- แนวคมตัดแข็งแกร่งและตัดเฉือนได้โดยไม่มีปัญหาแม้จะใช้ระยะยื่นยาวเพื่อป้องกันการสั่นสะท้าน
- มีการสึกหรอที่สม่ำเสมอและคำนวณล่วงหน้าได้
- หน้าลายที่เป็นตัวเลือกแรกสำหรับเหล็กกล้าคาร์บอนต่ำที่มีเศษลักษณะยาว
- ให้ประสิทธิภาพดีที่สุดเมื่อใช้ร่วมกับเกรด PVD
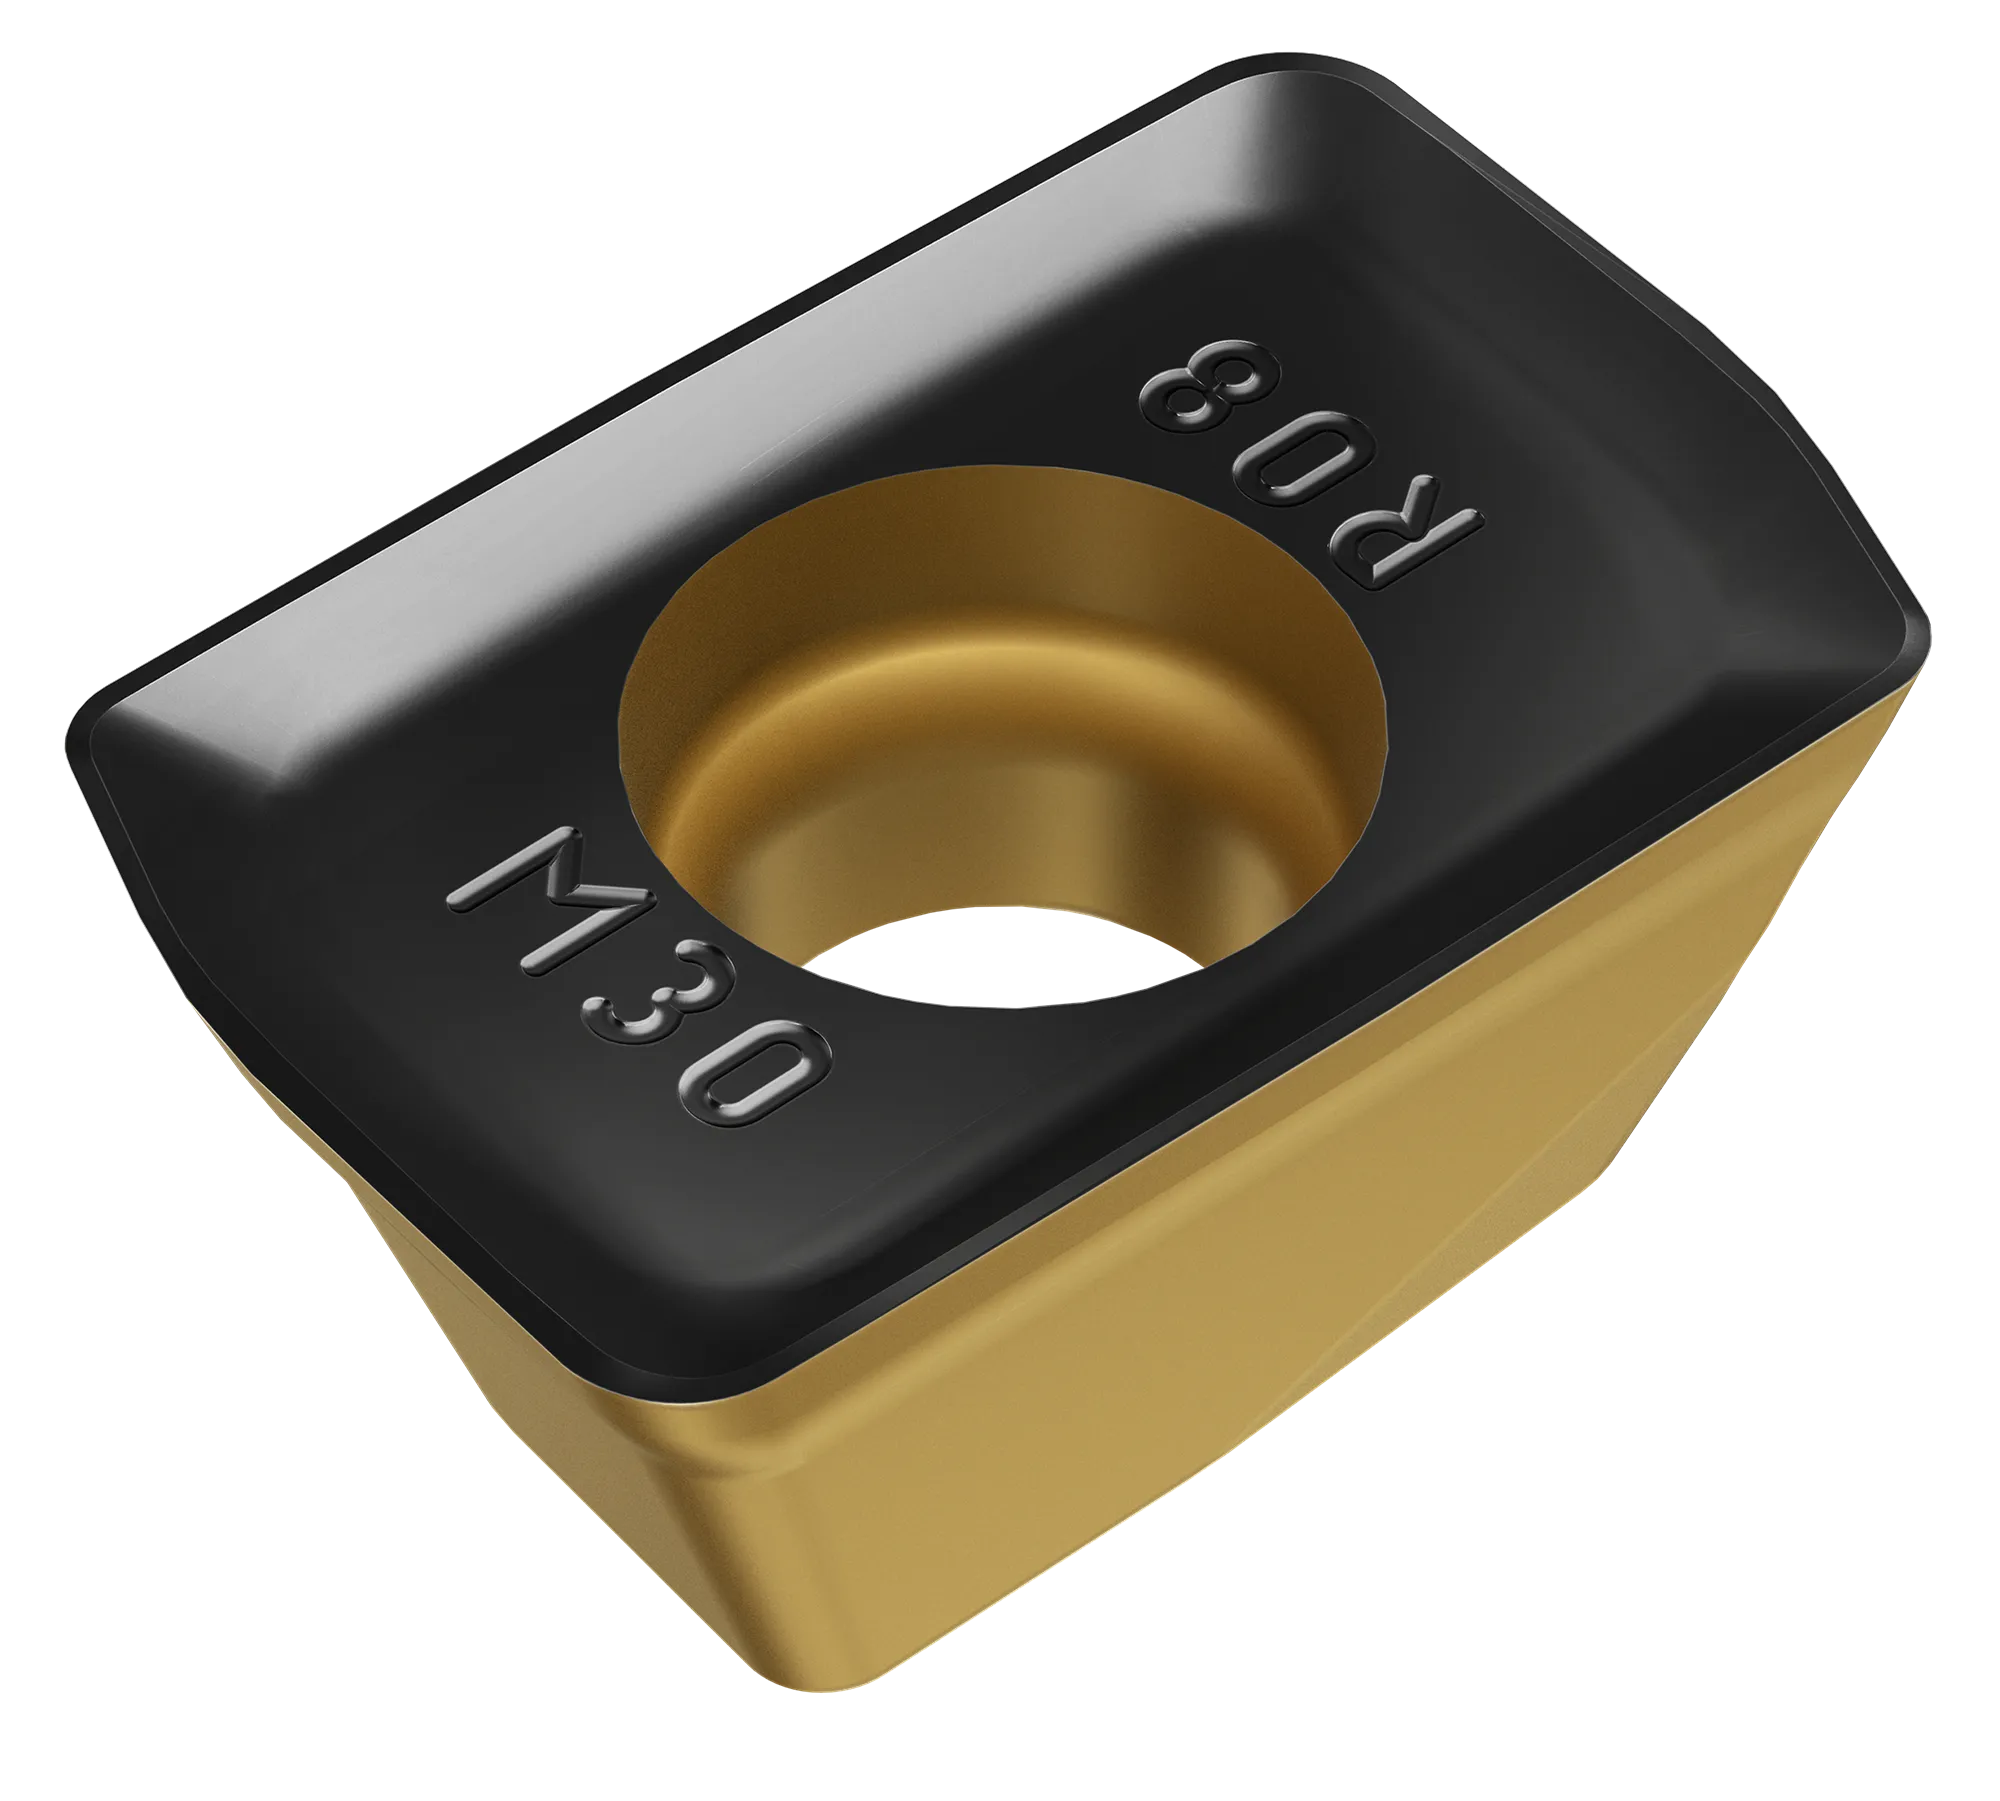
M-M30
หน้าลายกดขึ้นรูปโดยตรง
- หน้าลายตัวเลือกแรกสำหรับกลุ่มวัสดุ ISO P ทุกประเภท
- มุมมนและแข็งแรง ให้ความเชื่อถือได้สูงสำหรับการกัดบริเวณมุม
- ให้อัตราการขจัดเนื้อโลหะสูงสุดในสภาพการกัดบ่าที่มั่นคง
- ควบคุมการสึกหรอที่รัศมีเพื่อให้ประสิทธิภาพที่ดีขึ้นในการกัดหลุมและการกัดลอกแบบ (ae ≤ 25%)
M-M50
หน้าลายกดขึ้นรูปโดยตรง
- ตัวเลือกแรกสำหรับการกัดหยาบปานกลางและหนัก
- มุมมนและแข็งแรง ให้ความเชื่อถือได้สูงสำหรับการกัดบริเวณมุมที่มีแรงตัดสูงสุด
- ให้อัตราการขจัดเนื้อโลหะสูงสุดในสภาพการทำงานที่มั่นคง โดยเฉพาะการกัดปาดหน้า
- ให้ประสิทธิภาพดีที่สุดเมื่อใช้ร่วมกับเกรด PVD
ISO M และ S
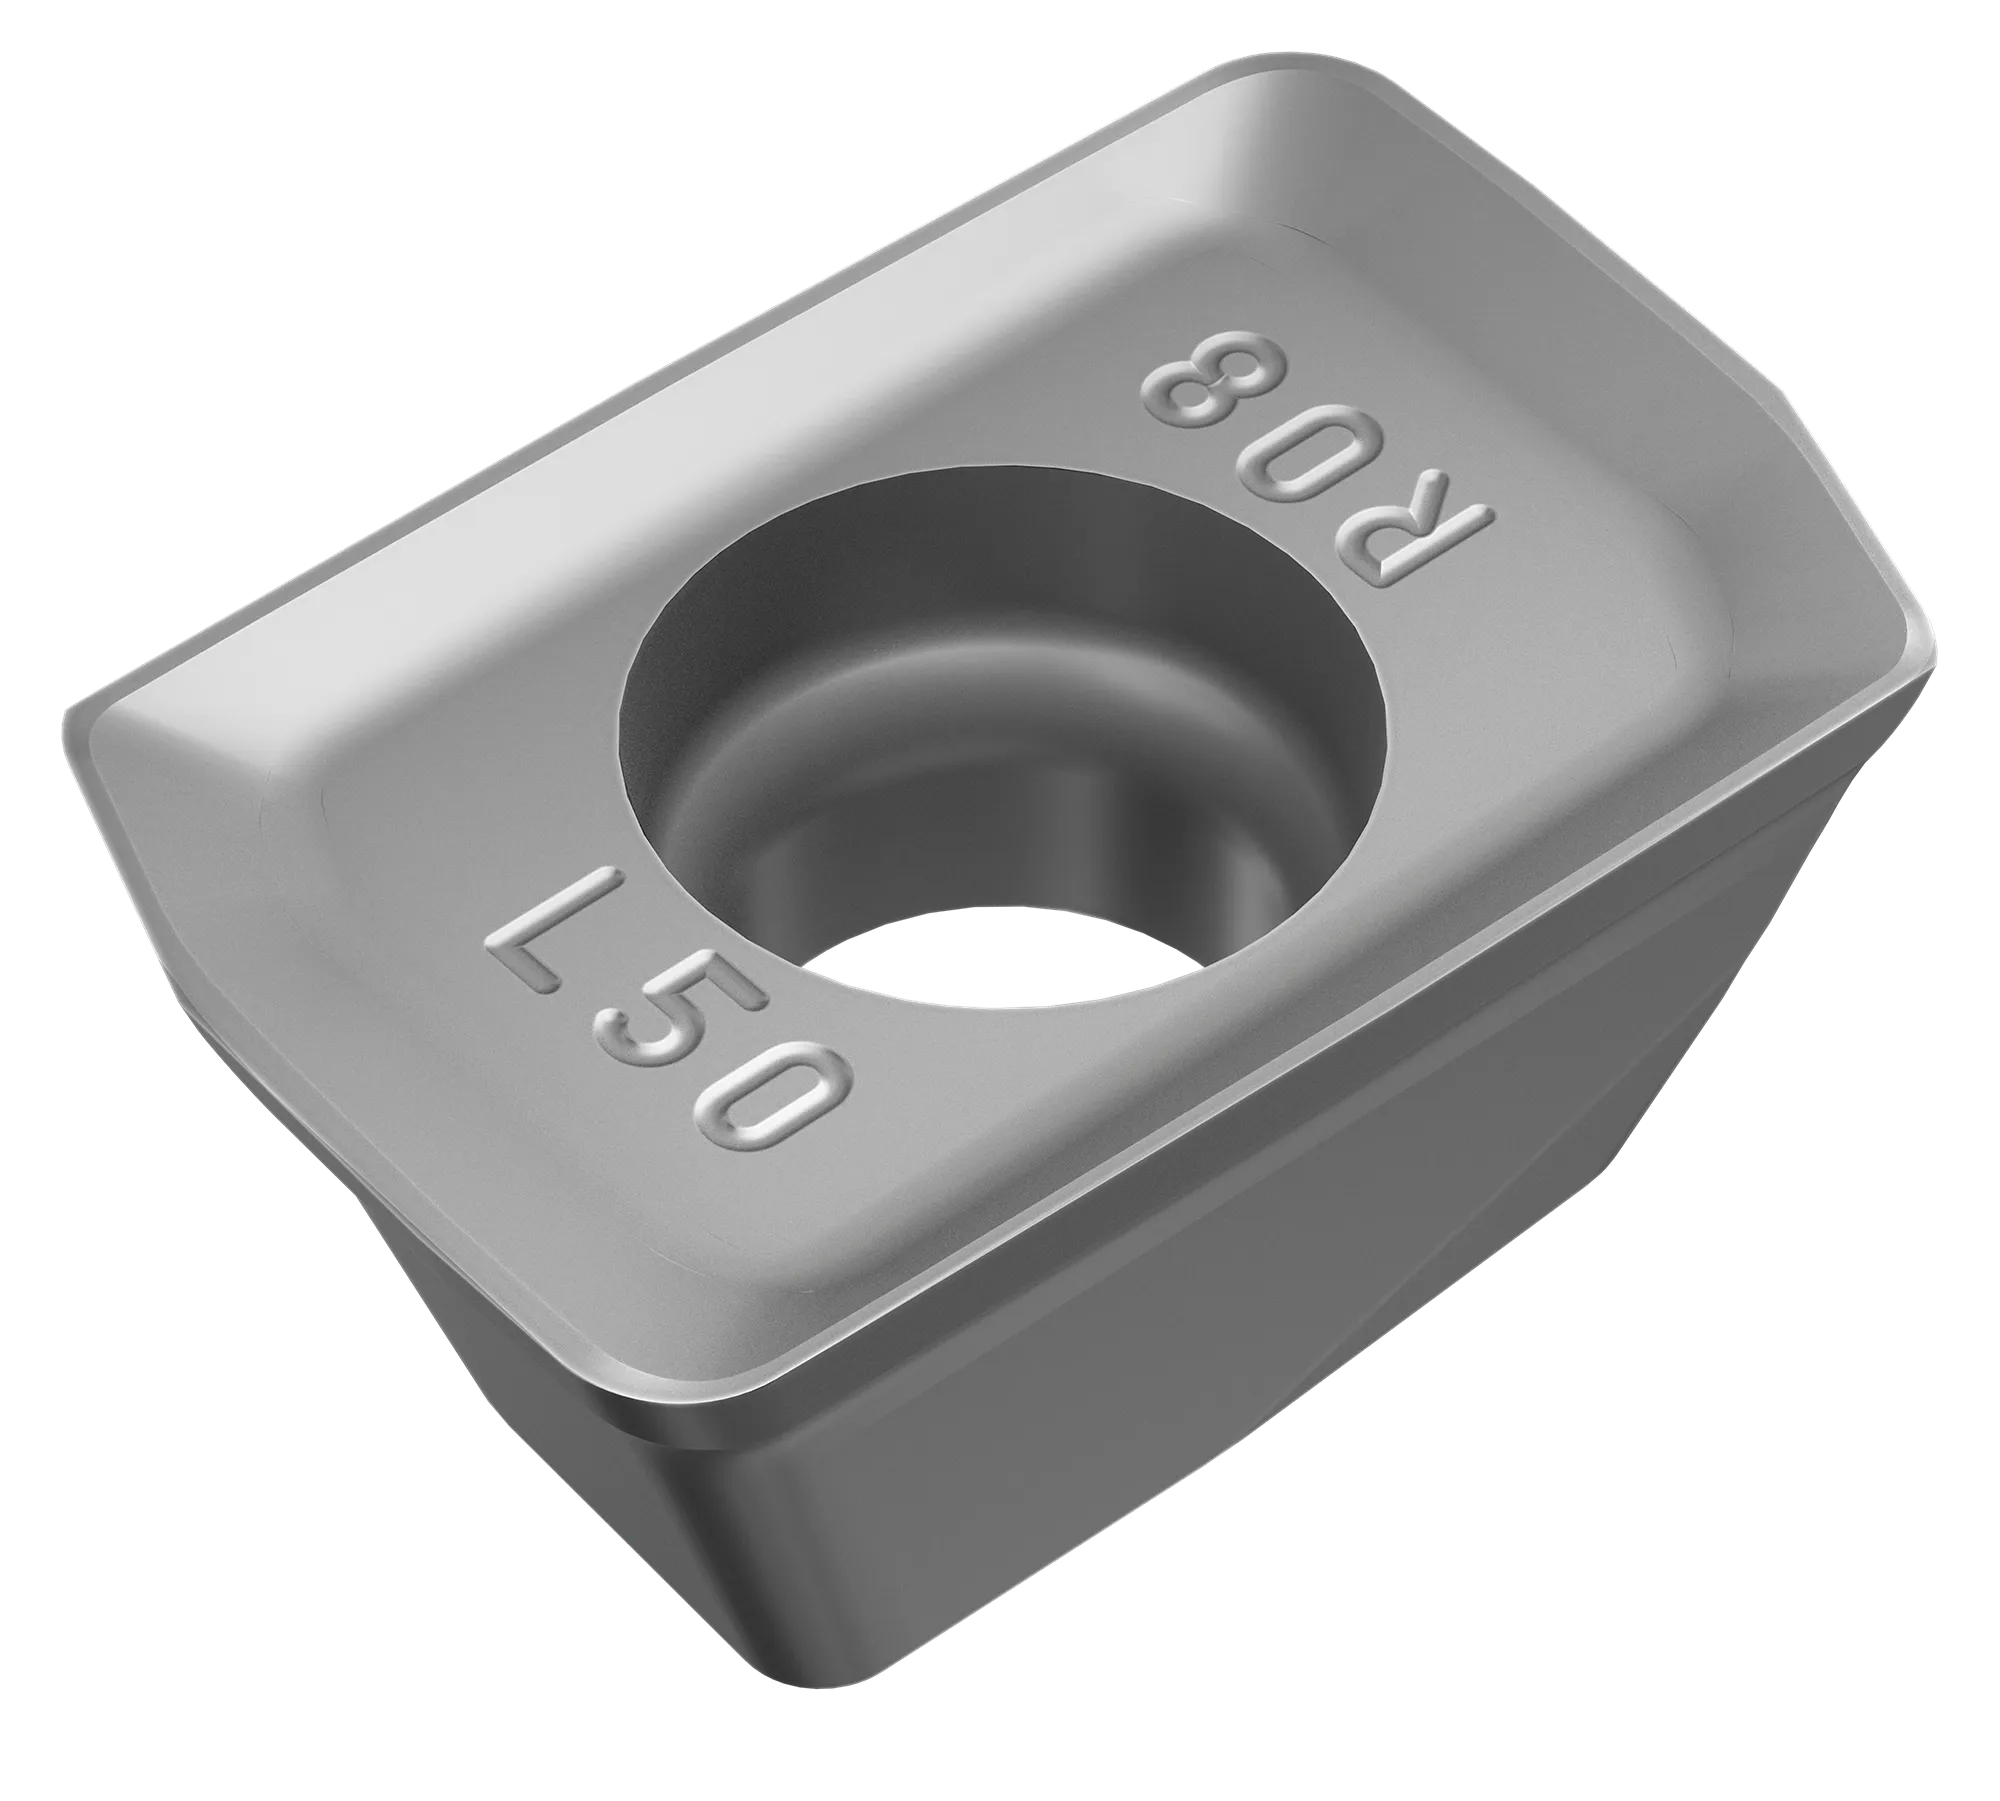
E-L50
หน้าลายเจียขอบ
- หน้าลายออกแบบพิเศษสำหรับงานกัดบ่าและงานกัดหลุมในวัสดุไทเทเนียม
- แรงตัดต่ำ
- พิกัดความเผื่อของรูต่ำ ทำให้ชิ้นงานมีคุณภาพดีขึ้นและอายุการใช้งานของเม็ดมีดยาวนานขึ้น
- ควบคุมการเกิดเศษและการคายเศษวัดสุที่มีความเหนียวและเกิดเศษยาว
- มีการสึกหรอที่สม่ำเสมอและคำนวณล่วงหน้าได้
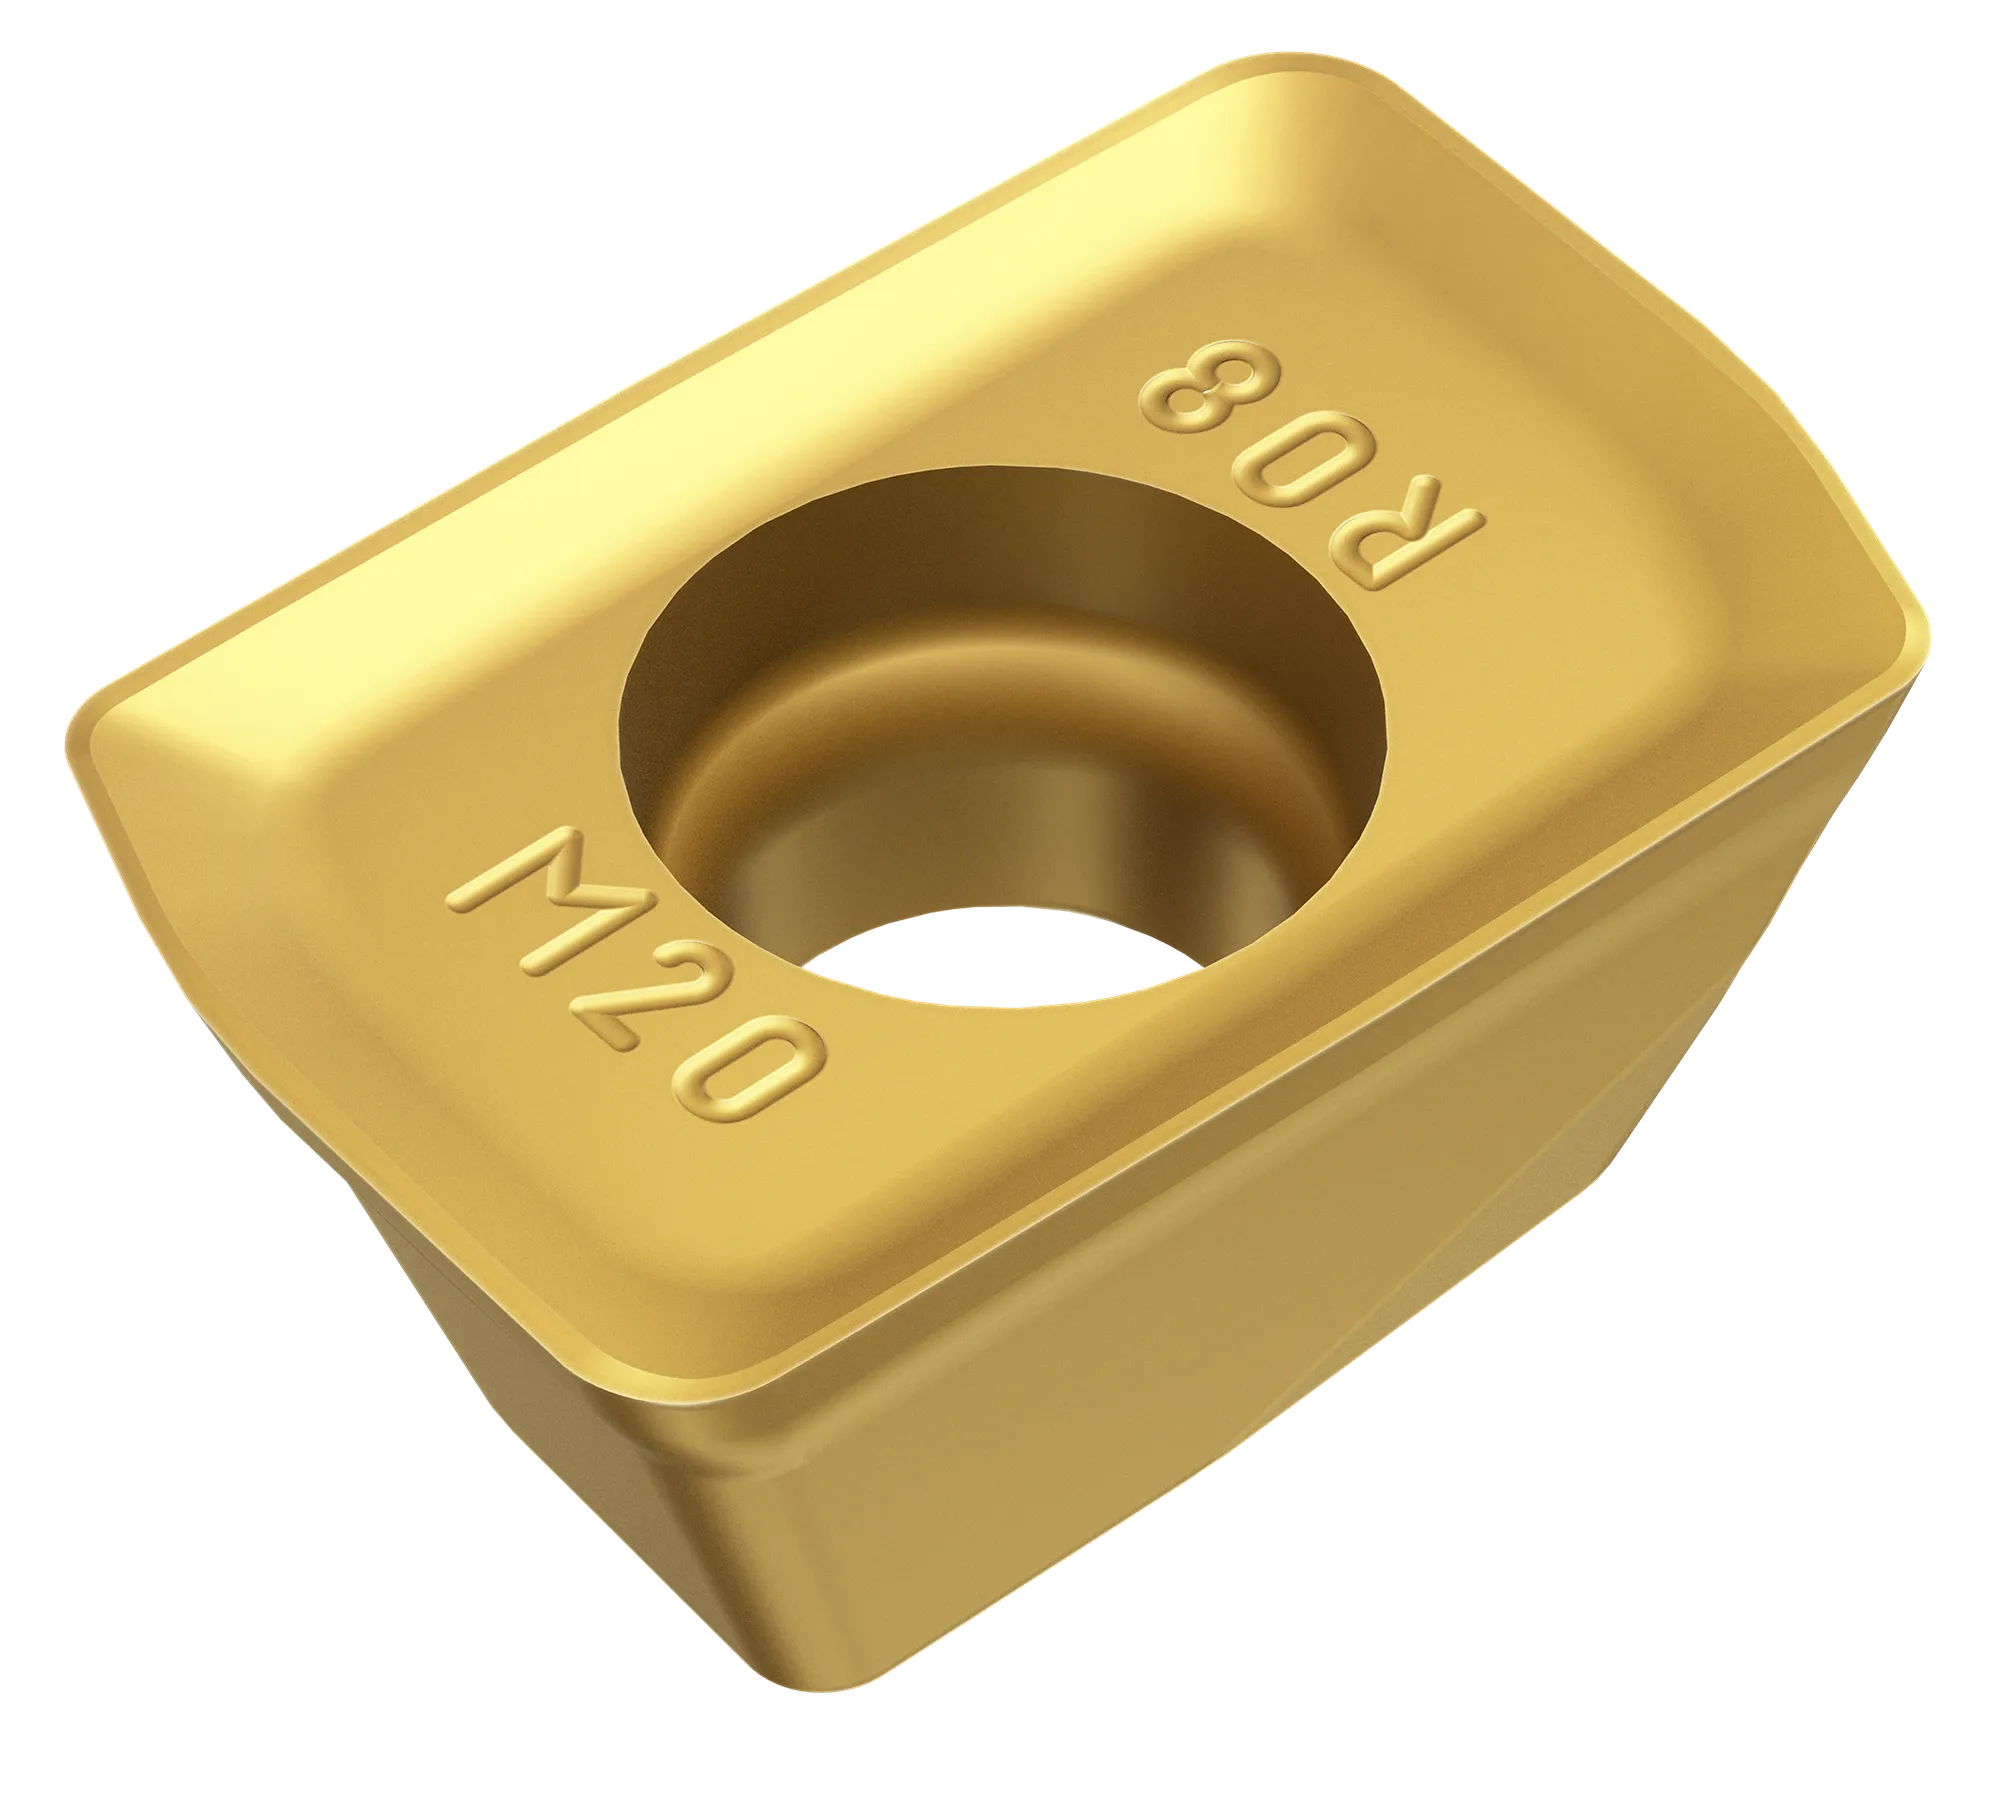
M-M20
หน้าลายกดขึ้นรูปโดยตรง
- หน้าลายออกแบบพิเศษสำหรับการทำงานทุกรูปแบบกับสเตนเลสสตีลออสเทนนิติก โดยเฉพาะการกัดบ่า
- หน้าลายแรงตัดต่ำสำหรับสเตนเลสสตีลดูเพล็กซ์และ Inconel
- แนวคมตัดแข็งแกร่งและตัดเฉือนได้โดยไม่มีปัญหาแม้จะใช้ระยะยื่นยาว
- มีการสึกหรอที่สม่ำเสมอและคำนวณล่วงหน้าได้
M-M30
หน้าลายกดขึ้นรูปโดยตรง
- ตัวเลือกแรกสำหรับงานกัดปานกลางและหนักในวัสดุสเตนเลสสตีลดูเพล็กซ์และ Inconel
- มุมมนและแข็งแรง ให้ความเชื่อถือได้สูงสำหรับการกัดบริเวณมุม
- ให้อัตราการขจัดเนื้อโลหะสูงสุดในสภาพการตัดเฉือนที่มั่นคง
- ส่วนมุมมีการสึกหรอแบบควบคุม ช่วยให้ประสิทธิภาพดีขึ้นสำหรับการกัดหลุมและการกัดเส้นขอบ (ae ≤ 25%) ในวัสดุกลุ่ม ISO S และ ISO M ทุกชนิด
ค่าการตัดที่แนะนำ
ค่า hex ที่แนะนำ
| กลุ่ม ISO | เกรด | hex, มม. (นิ้ว) | hex, มม. (นิ้ว) | hex, มม. (นิ้ว) | hex, มม. (นิ้ว) |
| | | E-L50 | M-M20 | M-M30 | M-M50 |
| P2.1.Z.AN | 1230, 4330, 4340, 530 | 0.08 (0.05–0.1) (0.003 (0.002–0.004)) | 0.12 (0.08–0.15) (0.0047 (0.003–0.006)) | 0.15 (0.1–0.2) (0.006 (0.004–0.008)) | |
| K2.2.C.UT | 1010, 4330 | 0.08 (0.05–0.1) (0.003 (0.002–0.004)) | 0.12 (0.08–0.15) (0.0047 (0.003–0.006)) | 0.15 (0.1–0.2) (0.006 (0.004–0.008)) | |
| H1.3.Z.HA | 1010 | 0.08 (0.05–0.1) (0.003 (0.002–0.004)) | 0.08 (0.05–0.1) (0.003 (0.002–0.004)) | ||
| M1.0.Z.AQ (1.4404/316L) | 1040, 2040 | 0.1 (0.05–0.15) (0.004 (0.002–0.006)) | 0.1 (0.08–0.15) (0.004 (0.003–0.006)) | | |
| M3.2.Z.AQ (SAF2205) | 1040, 2040 | 0.08 (0.05–0.12) (0.003 (0.002–0.0047)) | 0.08 (0.05–0.12) (0.003 (0.002–0.0047)) | | |
| S4.2.Z.AN (TiAl6V4) | S30T | 0.1 (0.05–0.15) (0.004 (0.002–0.006)) | 0.1 (0.08–0.15) (0.004 (0.003–0.006)) | 0.13 (0.08–0.2) (0.0051 (0.003–0.008)) | |
| S2.0.Z.AG (Inconel 718) | S30T, 2040 | 0.08 (0.05–0.12) (0.003 (0.002–0.0047)) | 0.08 (0.05–0.12) (0.003 (0.002–0.0047)) | 0.1 (0.08–0.15) (0.004 (0.003–0.006)) |
ความเร็วตัด
| วัสดุ | เกรด | vc (ม./นาที) | vc (ฟุต/นาที) |
| P2.1.Z.AN | 1230 | 325 (220–365) | 1066 (722–1198) |
| 4330 | 310 (240–335) | 1017 (787–1099) | |
| 4340 | 260 (202–285) | 853 (663–935) | |
| 530 | 340–360 | 1115–1181 | |
| K2.2.C.UT | 1010 | 220–235 | 722–771 |
| 4330 | 205–220 | 673–720 | |
| H1.3.Z.HA | 1010 | 115–125 | 377–410 |
| M1.0.Z.AQ (1.4404 / 316L) | 1040 | 135 (115–155) | 443 (377–509) |
| 2040 | 120 (105–135) | 394 (344–443) | |
| S30T | 135 (115–155) | 443 (377–509) | |
| S40T | 210 (185–235) | 689 (607–771) | |
| M3.2.Z.AQ (SAF2205) | 1040 | 105 (90–110) | 344 (295–361) |
| 2040 | 125 (110–130) | 410 (361–427) | |
| S30T | 120 (105–130) | 394 (344–427) | |
| S40T | 120 (110–130) | 394 (361–427) | |
| S4.2.Z.AN (TiAl6V4) | 2040 | 40 (35–45) | 131 (115–148) |
| S30T | 50 (40–65) | 164 (131–213) | |
| S40T | 40 (35–45) | 131 (115–148) | |
| S2.0.Z.AG (Inconel 718) | 2040 | 35 (35–40) | 115 (115–131) |
| S30T | 35 (30–35) | 115 (98–115) | |
| S40T | 30 (25–35) | 98 (82–115) |
APMX, AZ และ BS
| APMX | 9.0 มม. (0.35 นิ้ว) |
| ap ที่แนะนำ | 4.0 มม. (0.16 นิ้ว) |
| AZ | 1.0 มม. (0.04 นิ้ว) |
| BS (RE0.2–RE2.0) | 1.2 มม. (0.047 นิ้ว) |
| BS (RE2.4) | 1.0 มม. (0.039 นิ้ว) |
| BS (RE3.1) | 0.2 มม. (0.008 นิ้ว) |
การกัดไล่ระดับแนวตรงและแบบเฮลิคัล
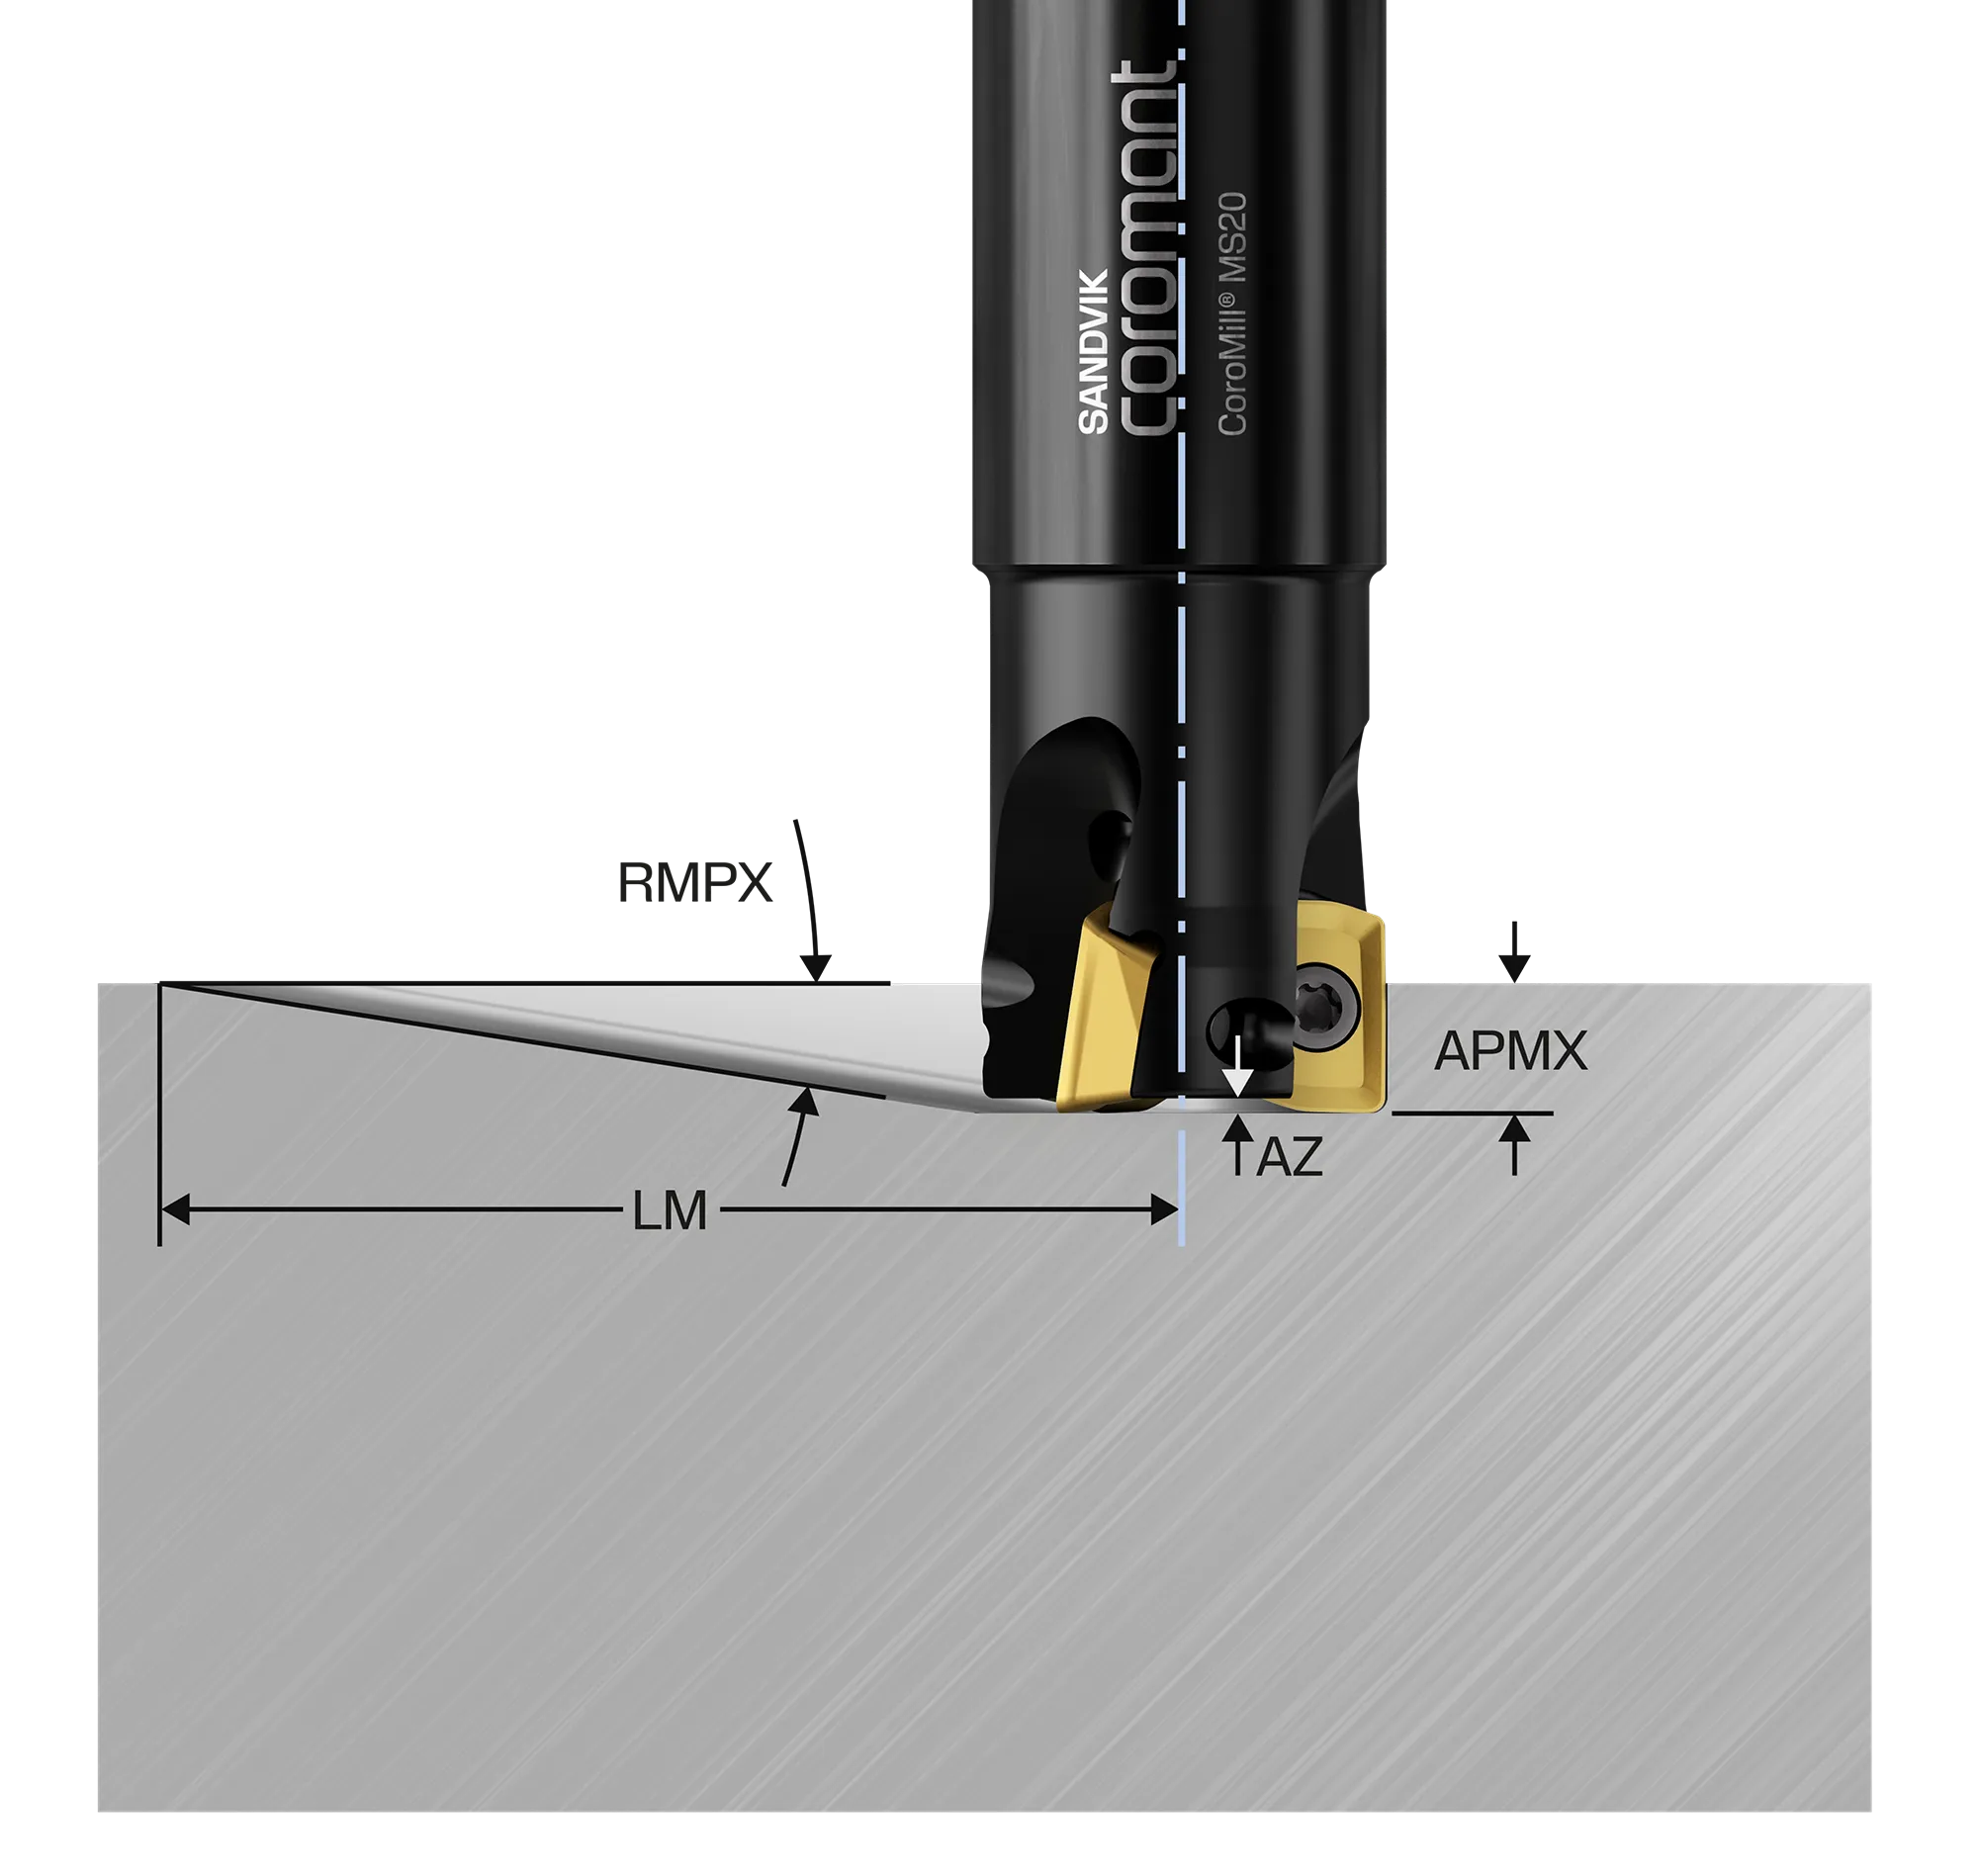
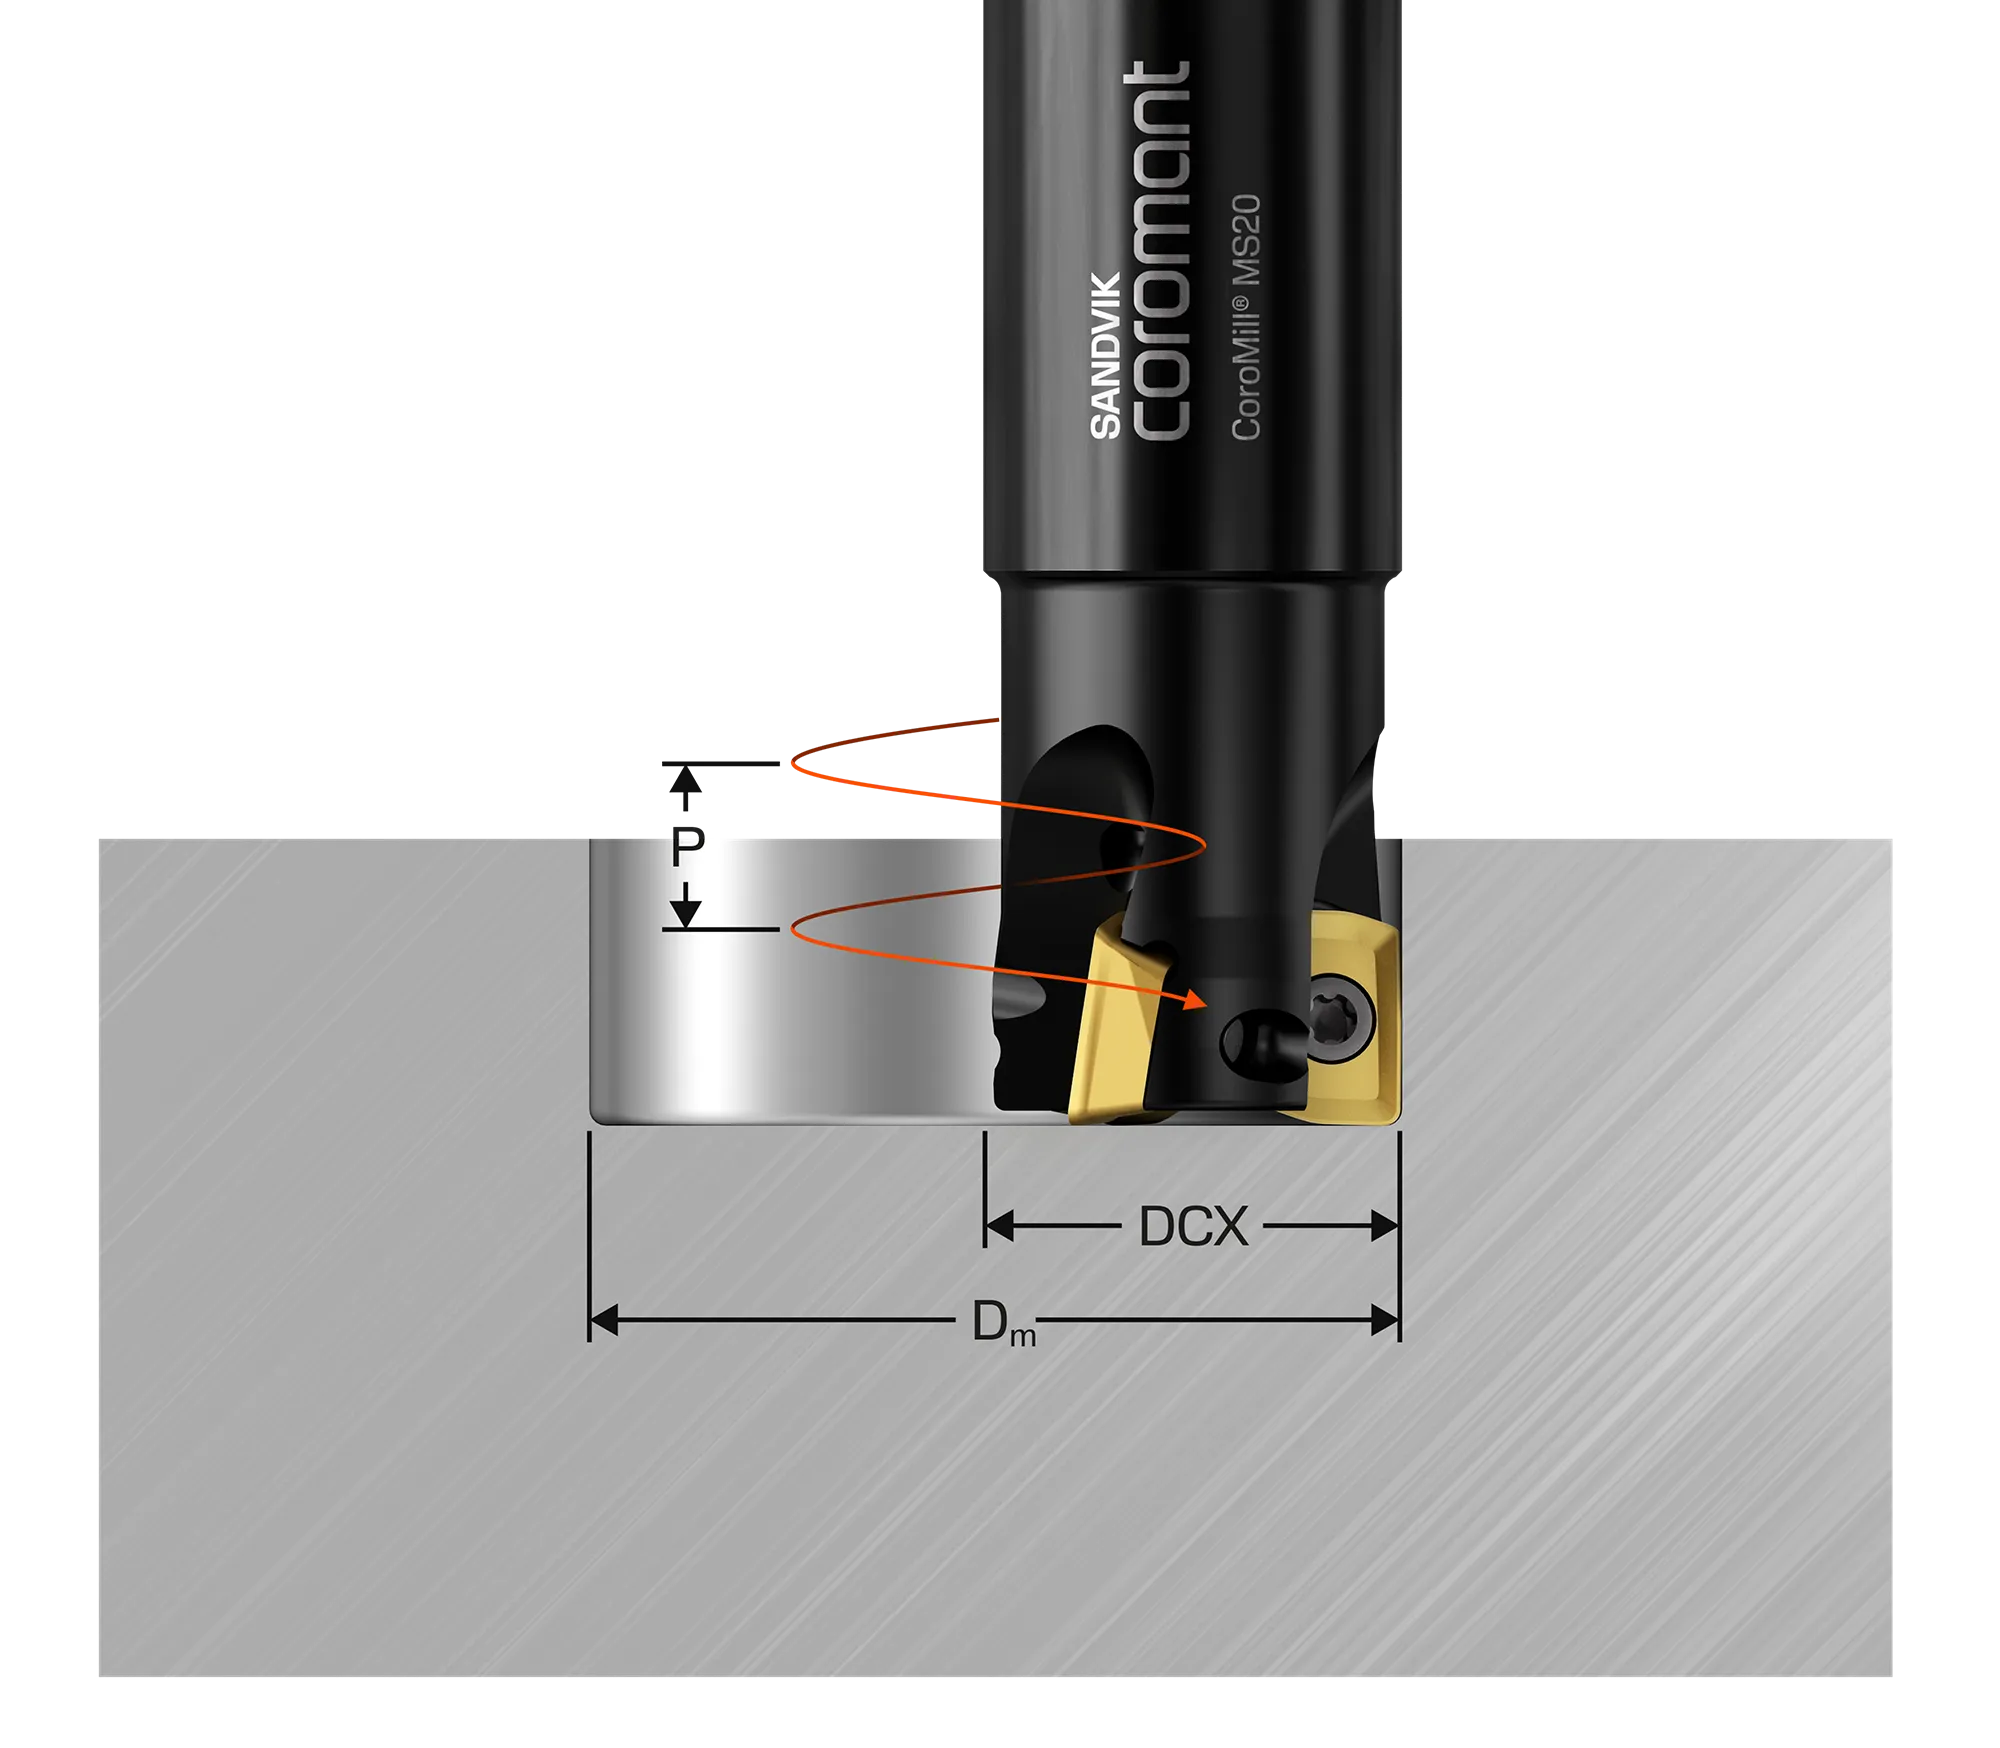
| DCX, เมตริก | DCX, นิ้ว | RMPX (องศา) | Lm, มม. (นิ้ว) | Dm สูงสุด, มม. (นิ้ว) | Dm ต่ำสุดของส่วนเรียบ, มม. (นิ้ว) | Dm ต่ำสุด, มม. (นิ้ว) |
| | ⅝" | 7.8 | 65.7 (2.85) | 30.15 (1.19) | 27.75 (1.08) | 23.75 (0.93) |
| 16 มม. | | 7.7 | 66.6 (2.61) | 30.4 (1.2) | 28 (1.10) | 25 (0.97) |
| | ¾" | 5.4 | 95.2 (2.57) | 36.5 (1.44) | 34.1 (1.33) | 30.1 (1.18) |
| 20 มม. | | 4.9 | 105 (4.13) | 38.4 (1.50) | 36 (1.42) | 33 (1.3) |
| 25 มม. | | 3.3 | 156.1 (6.15) | 48.4 (1.91) | 46 (1.80) | 43 (1.68) |
| | 1" | 3.2 | 161 (6.34) | 46.8 (1.82) | 46.8 (1.83) | 42.8 (1.68) |
| | 1 ¼" | 2.2 | 234.3 (9.21) | 61.9 (2.44) | 59.5 (2.33) | 55.5 (2.18) |
| 32 มม. | | 2.2 | 234.3 (9.21) | 62.4 (2.46) | 60 (2.35) | 57 (2.23) |
| | 1 ½" | 1.7 | 303.2 (11.94) | 72.2 (2.83) | 72.2 (2.83) | 68.2 (2.68) |
| 40 มม. | | 1.6 | 322.2 (12.68) | 78.4 (3.09) | 76 (2.98) | 73 (2.86) |
| 50 มม. | | 1.2 | 429.7 (16.92) | 98.4 (3.86) | 96 (3.78) | 93 (3.65) |
| | 2" | 1.2 | 429.7 (16.92) | 97.6 (3.83) | 97.6 (3.83) | 93.6 (3.68) |
| 54 มม. | 1.1 | 468.8 (18.46) | 106.4 (4.19) | 104 (4.09) | 101 (3.98) | |
| 63 มม. | 0.9 | 572.9 (22.56) | 124.4 (4.90) | 122 (4.80) | 119 (4.69) | |
| 2 ½" | 0.9 | 572.9 (22.56) | 125.4 (4.94) | 123 (4.84) | 120 (4.72) | |
| 66 มม. | 0.8 | 644.6 (25.38) | 130.4 (5.13) | 128 (5.04) | 125 (4.92) | |
| 3" | 0.7 | 736.7 (29.00) | 151.2 (5.95) | 148.8 (5.86) | 145.8 (5.74) | |
| 80 มม. | 0.7 | 736.7 (29.00) | 158.4 (6.24) | 156 (6.14) | 153 (6.02) | |
| 84 มม. | 0.6 | 859.4 (33.83) | 166.4 (6.55) | 164 (6.46) | 161 (6.34) |
การกัดแนวดิ่ง
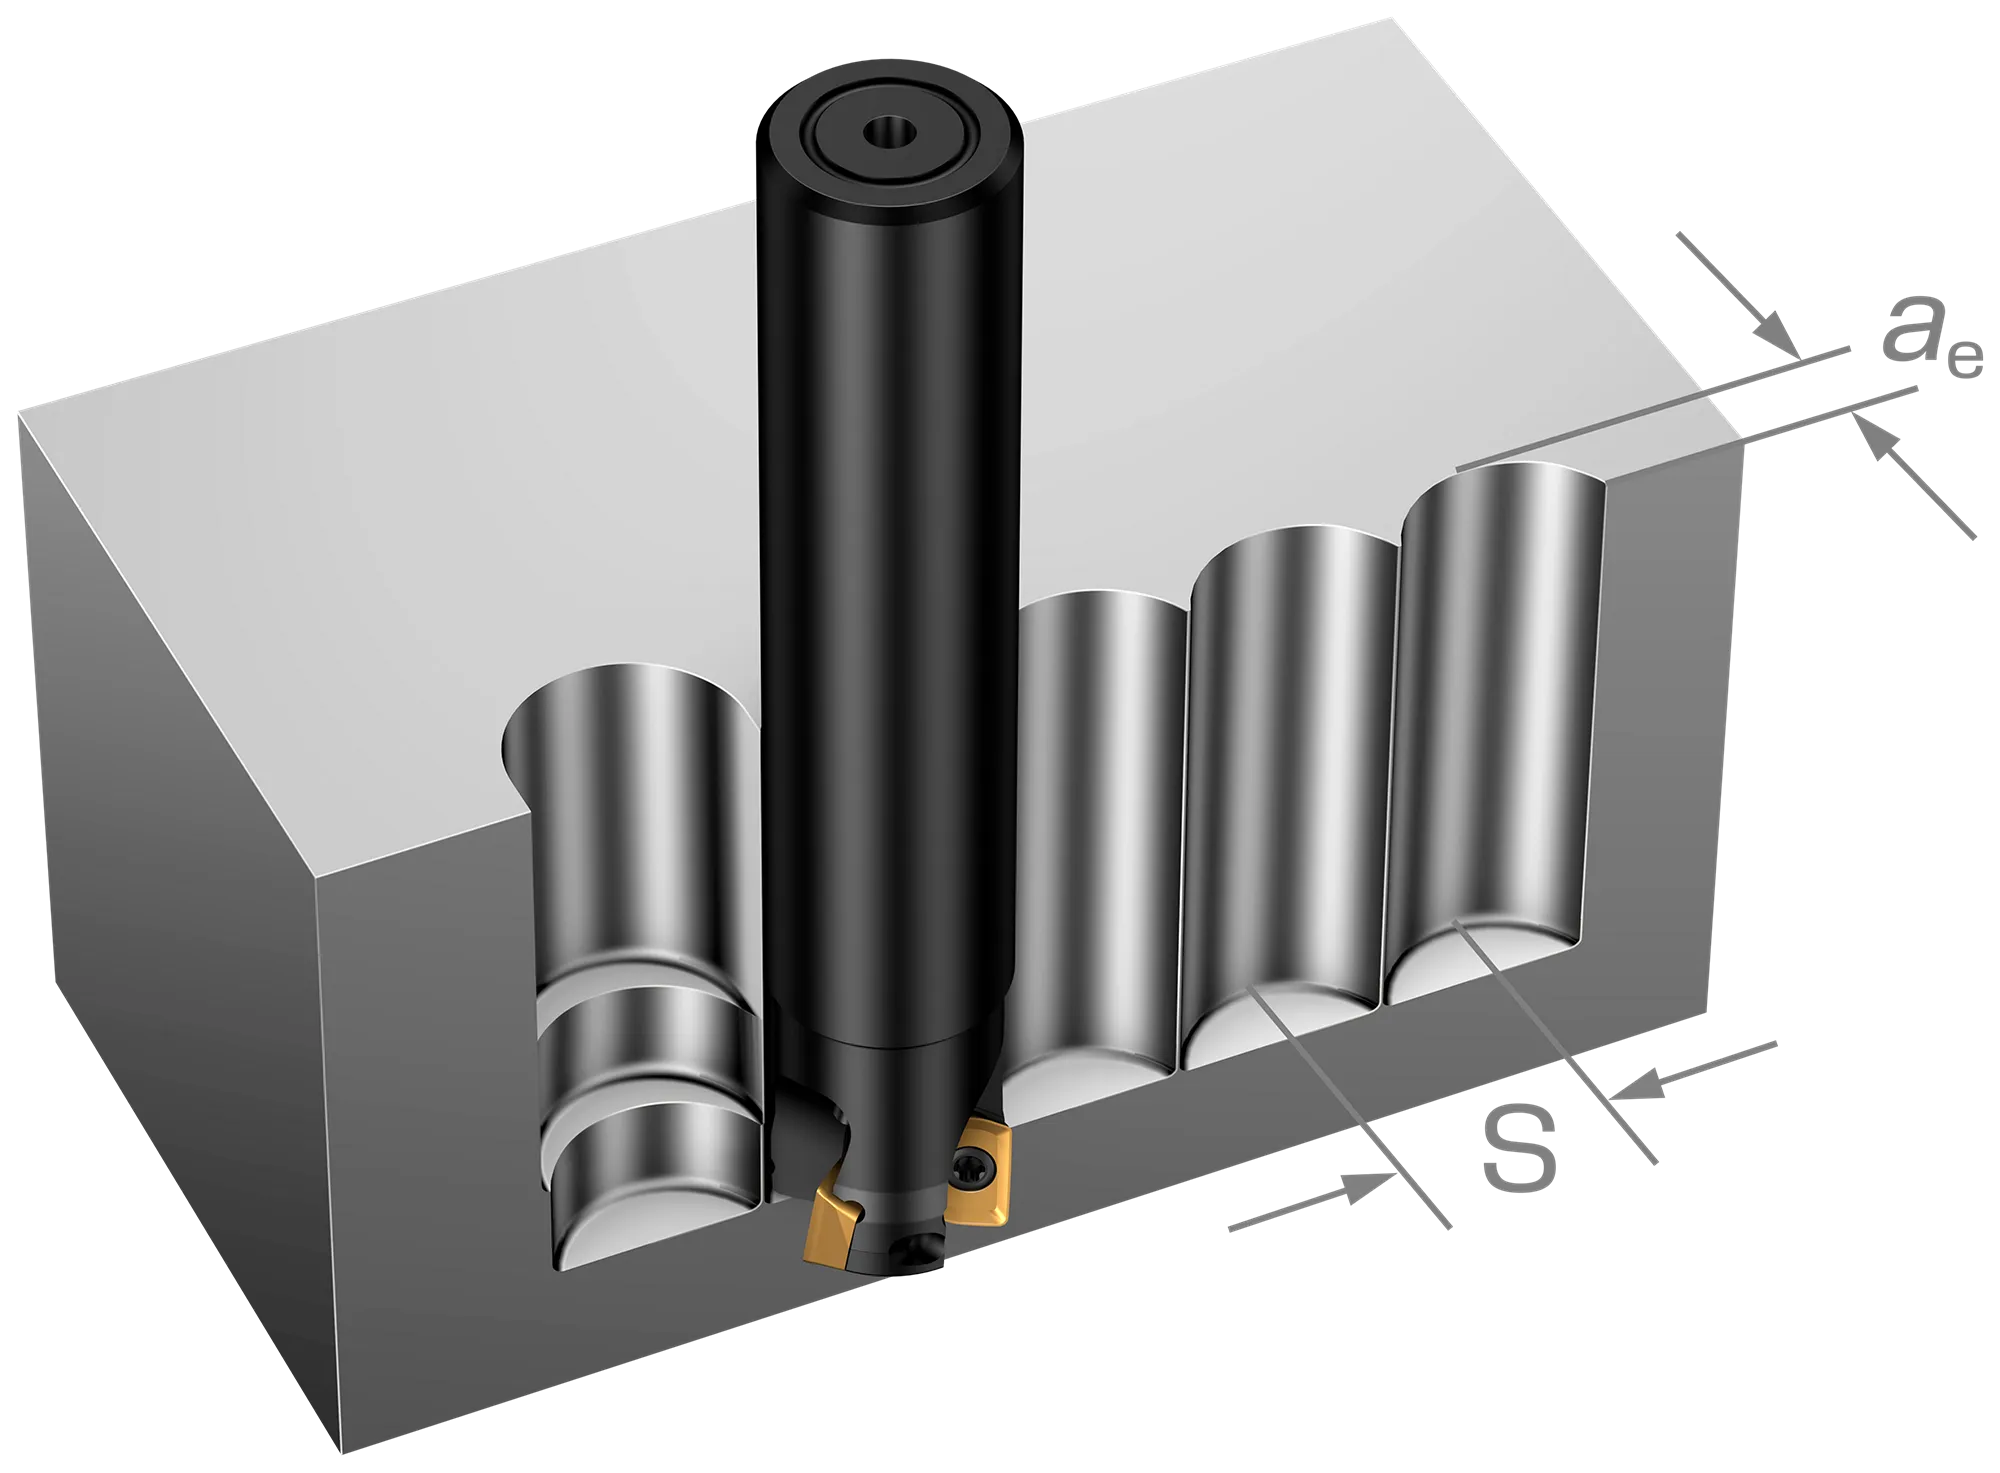
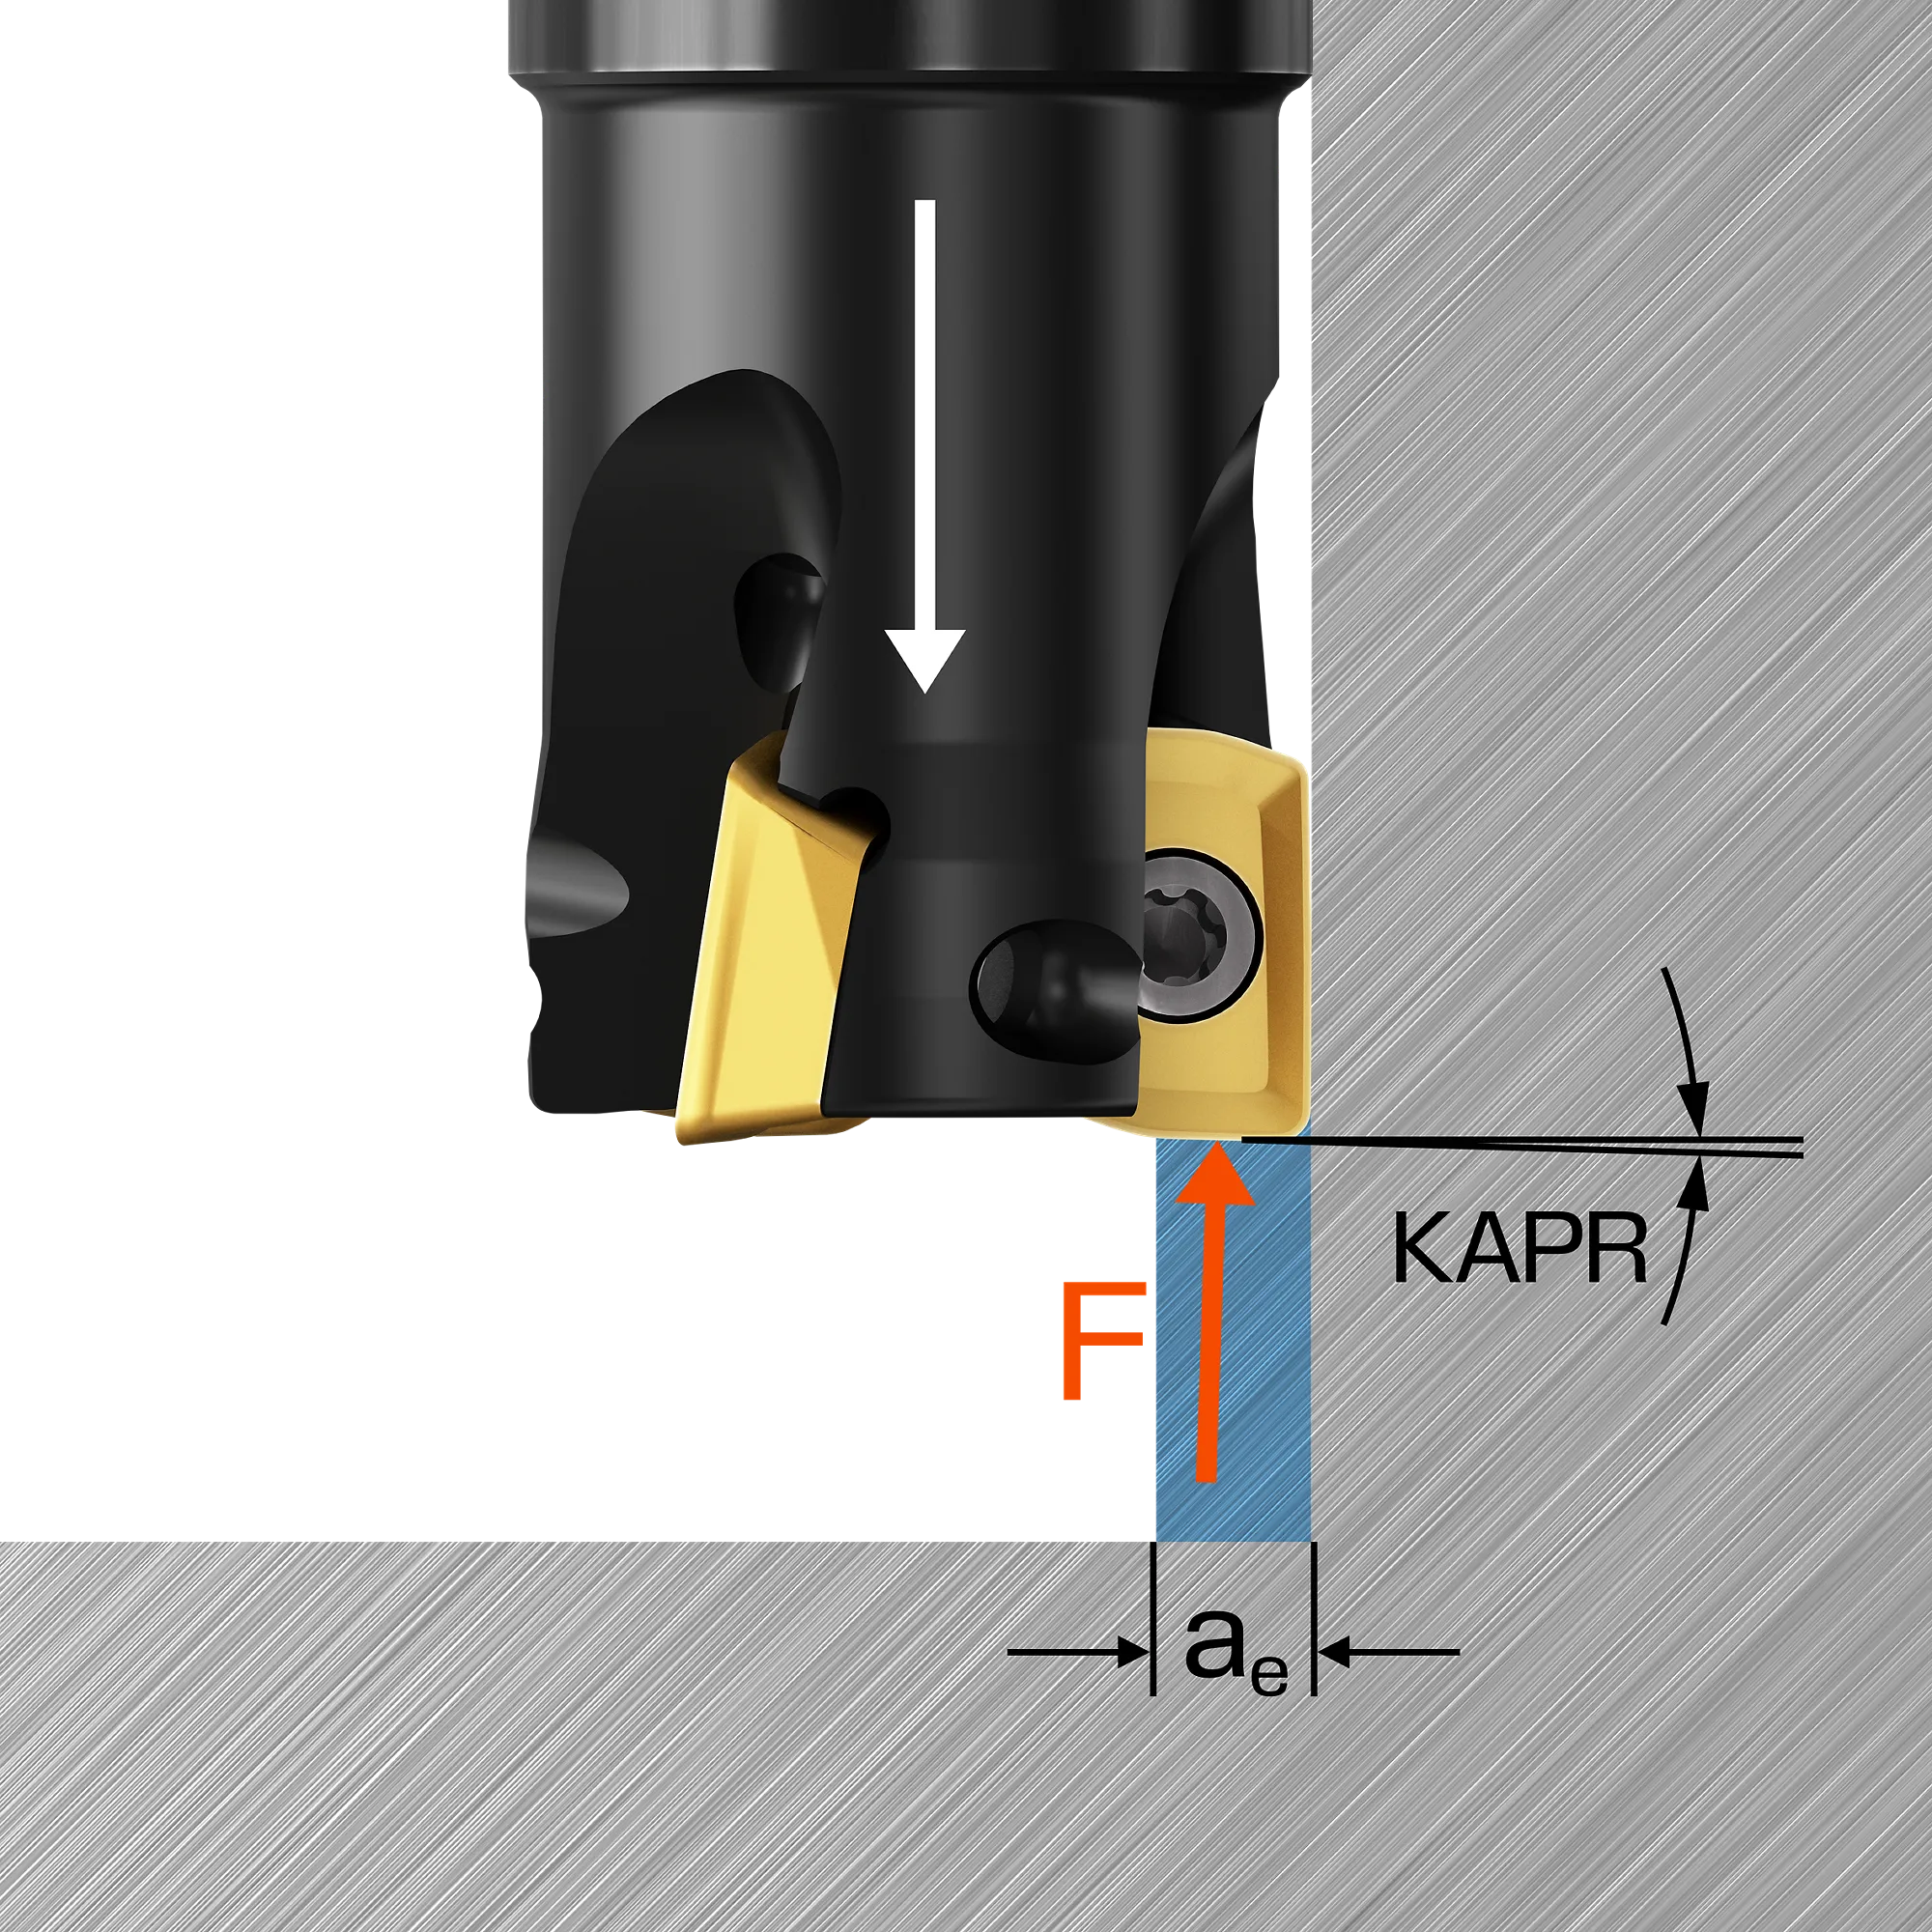
| กลุ่ม ISO | หน้าลายเม็ดมีด | ae สูงสุด, มม. (นิ้ว) | อัตราป้อน, มม./ฟันตัด (นิ้ว/ฟันตัด) |
| ISO P | M-M20 | 4 (0.157) | 0.08 (0.05–0.10) (0.003 (0.002–0.004)) |
| ISO P | M-M30, M-M50 | 4 (0.157) | 0.10 (0.05–0.12) (0.004 (0.002–0.005)) |
| ISO M | E-L50 | 4 (0.157) | 0.10 (0.08–0.15) (0.004 (0.003–0.006)) |
| ISO M | M-M20, M-M30 | 4 (0.157) | 0.08 (0.05–0.12) (0.003 (0.002–0.0004)) |
| ISO S | E-L50 | 3 (0.118) | 0.08 (0.05–0.12) (0.003 (0.002–0.0004)) |
| ISO S | M-M20, M-M30 | 3 (0.118) | 0.08 (0.05–0.12) (0.003 (0.002–0.0004)) |
คำแนะนำการใช้งาน
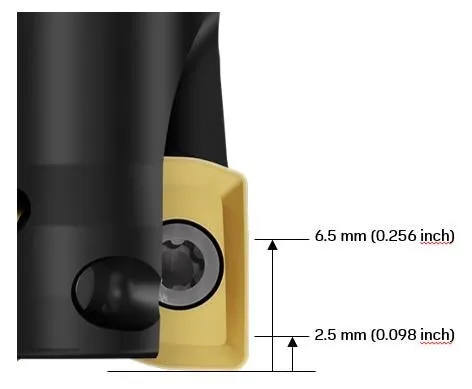
ระยะกินลึกผันแปร
- ในกรณีที่เม็ดมีดมีการสึกหรอมากกว่าปกติ โดยเฉพาะการทำงานกับวัสดุกลุ่ม ISO M สามารถที่จะปรับค่าระยะกินลึก (ap) ของแต่ละรอบได้ เพื่อให้เกิดการสึกหรอแบบรอยบากช้าลง
- ค่าออฟเซ็ตสำหรับ ap: 25–75% ของ APMX
แนะนำให้ใช้ค่า 2.5 ถึง 6.5 มม. (0.098 ถึง 0.256 นิ้ว) สำหรับ CoroMill® MS20
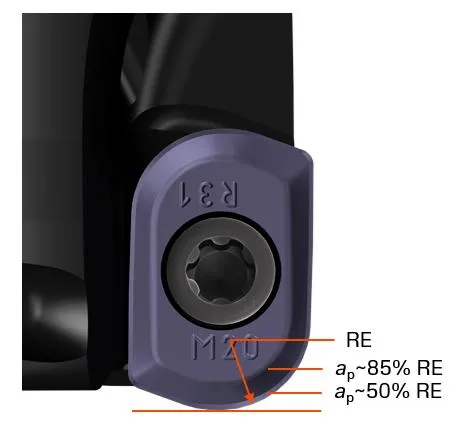
การใช้รัศมีขนาดใหญ่
- เม็ดมีดที่มีรัศมีมุมใหญ่กว่าจะช่วยเพิ่มความเชื่อถือได้ของการทำงาน โดยเฉพาะสำหรับการกัดโค้งที่บริเวณมุมของหลุม รวมถึงการกัดไล่ระดับโดยใช้ค่ามุมไล่ระดับใหญ่ขึ้น
- แรงตัด/โหลดของสปินเดิลจะเพิ่มขึ้น
- ผิวสำเร็จมีคุณภาพต่ำลง
- อาจส่งผลให้เกิดการสั่นสะท้านถ้าใช้ระยะยื่นยาว
- เมื่อใช้ ap ≤85% RE จะทำให้การสึกหรอแบบรอยบากน้อยมาก
- เมื่อใช้ ap ≤ 50% RE จะสามารถใช้การกัดอัตราป้อนสูงได้
หมายเหตุ: เมื่อใช้เม็ดมีดที่มี RE>1.6 มม. (0.063 นิ้ว) ขอแนะนำให้ใช้หัวกัดแบบ Tailor Made® ที่มีรัศมีระยะห่างที่เหมาะสม
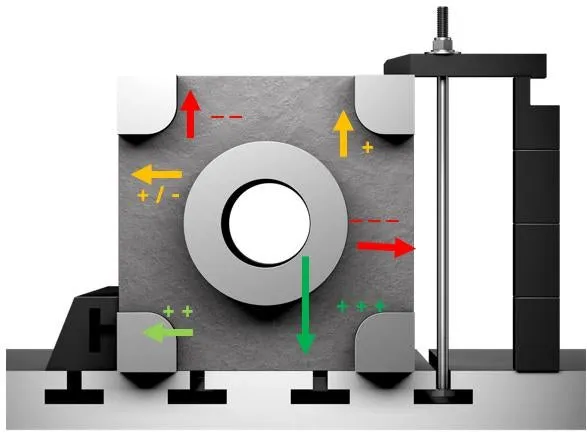
ข้อจำกัดของการจับยึด
- ต้องคำนึงถึงการจับยึดในระหว่างที่เลือกทิศทางการตัดและเมื่อมีการเปลี่ยนทิศทาง
- ทิศทางการตัดเข้าหาโต๊ะงานจะให้ความมั่นคงสูงสุด ถ้ามีการติดตั้งโครงรองรับที่แข็งแรงเข้ากับโต๊ะงานโดยตรง
ความท้าทายของการตัดเฉือน
ISO P
การทำงาน
- การกัดบ่าที่มีระยะยื่นยาว
- การผลิตแบบกลุ่มที่ใช้วัสดุ ISO P หลายประเภทและมีการปรับตั้งหลายรูปแบบ
- เครื่องมือกัดบ่าที่ใช้เป็นหัวกัดปาดหน้าอเนกประสงค์
ความท้าทาย
- การสั่นสะท้าน
- การกัดโดยใช้ระยะยื่นยาว
- อัตราขจัดเนื้อโลหะสูง
- จำเป็นต้องมีหัวกัดอเนกประสงค์เพื่อรับมือกับการทำงานหลากหลายรูปแบบ
- โหลดของสปินเดิล
- การตัดเฉือนแบบแห้งและเปียก
วิธีแก้ปัญหาด้วย CoroMill® MS20
- หน้าลาย M-M20 พร้อมเกรด GC1230 (CVD) จะสร้างแรงตัดต่ำ ดังนั้นจึงช่วยลดการสั่นสะท้าน
- ตัวต่อ Silent Tools® ในตัวช่วยลดการสั่นสะท้าน
- หน้าลาย M-M30 แบบอเนกประสงค์สามารถจัดการงานกัดบ่าในกลุ่มวัสดุ ISO P ได้เกือบทุกประเภท
- ระยะเวลาเข้ากัดชิ้นงานนาน + การตัดเฉือนแบบเปียก: M-M30 + 4340
- ระยะเวลาเข้ากัดชิ้นงานสั้น + การตัดเฉือนแบบเปียก: M-M30 + 1230
- ระยะเวลาเข้ากัดชิ้นงานนาน + การตัดเฉือนแบบแห้ง: M-M30 + 4330
- ระยะเวลาเข้ากัดชิ้นงานสั้น + การตัดเฉือนแบบแห้ง: M-M30 + 1230
- สำหรับการกัดปาดหน้า (เส้นผ่านศูนย์กลางมากกว่า 50 มม.): หน้าลาย M-M50 + CVD + การตัดเฉือนแบบแห้งให้ประสิทธิภาพที่ดีที่สุด
ISO M
การทำงาน
- การกัดหลุมแบบเปิดและปิดในอุตสาหกรรมน้ำมันและก๊าซ
- การกัดร่องเต็มหน้าและการผลิตรูด้วยการกัดแบบเฮลิคัล
- การกัดเบ้าโดยใช้ระยะยื่นยาว
- การกัดบ่าที่ใช้หน้าสัมผัสมีดน้อย
- การกลึงกัดหลายแกน
ความท้าทาย
- รูปทรงของเศษ
- ความมั่นคงและความเชื่อถือได้ของเม็ดมีด
- การกัดโดยใช้ระยะยื่นยาว
- อายุการใช้งานสม่ำเสมอและคำนวณล่วงหน้าได้แม่นยำ
วิธีแก้ปัญหาด้วย CoroMill® MS20
- ใช้หน้าลาย M-M20 เพื่อให้ได้รูปร่างของเศษเหมาะสมและคายเศษได้ดีเยี่ยมสำหรับวัสดุเนื้อเหนียว
- หน้าลาย M-M30 ให้ความเชื่อถือได้สูงกว่าสำหรับวัสดุเหนียว (ดูเพล็กซ์) หน้าลายนี้มีคมตัดเหนียวกว่า ทำให้สามารถเม็ดมีดมีประสิทธิภาพสูงกว่า (ใช้ค่าการตัดได้สูงขึ้น) ในสภาพการทำงานมั่นคง
- ใช้หน้าลาย E-L50 สำหรับงานที่ต้องใช้ระยะยื่นยาว ซึ่งคมตัดที่คมกว่าและใช้แรงตัดต่ำกว่าจะช่วยลดปัญหาการสั่นสะท้าน
- ด้ามเครื่องมือทำจากเหล็กกล้า แข็งแรงและให้ความมั่นคงดีกว่า รวมทั้งเกิดการโก่งตัวน้อยกว่า
- ทั้งสองคมตัดมีอายุการใช้งานเท่ากัน โดยหน้าลาย M-M20 มีลักษณะการสึกหรอสม่ำเสมอและคำนวณล่วงหน้าได้ โดยเฉพาะเมื่อใช้กับวัสดุเหล็กสเตนเลสออสเทนนิติก
ISO S
การทำงาน
- การกัดหลุมแบบเปิดหรือปิดเพื่อผลิตโครงเครื่องบิน
- การกัดร่องเต็มหน้าและการผลิตรูด้วยการกัดแบบเฮลิคัล
- การกัดเบ้าโดยใช้ระยะยื่นยาว
- การกัดบ่าที่ใช้หน้าสัมผัสมีดน้อย
- การกลึงกัดหลายแกน
ความท้าทาย
- การคายเศษ
- ความมั่นคงและความเชื่อถือได้ของเม็ดมีด
- อายุการใช้งาน
- ความเสียหายของหัวกัด (การเสียดสีของเศษ)
วิธีแก้ปัญหาด้วย CoroMill® MS20
- ใช้หน้าลาย E-L50 เพื่อให้ได้รูปร่างของเศษเหมาะสมและคายเศษได้ดีเยี่ยมสำหรับวัสดุเนื้อเหนียว
- หน้าลาย M-M20 และ M-M30 มีความเชื่อถือได้สูงสำหรับไทเทเนียมและ Inconel ซึ่งเป็นวัสดุตัดเฉือนยาก
- ทั้งสองหน้าลายมีคมตัดเหนียวกว่า ทำให้เม็ดมีดมีประสิทธิภาพสูงกว่า (ใช้ค่าการตัดได้สูงขึ้น) ในสภาพการทำงานมั่นคง
- ด้ามเครื่องมือทำจากเหล็กกล้า แข็งแรงและให้ความมั่นคงดีกว่า รวมทั้งเกิดการโก่งตัวน้อยกว่า วัสดุทำเครื่องมือผ่านการปรับปรุงให้ทนต่อการเสียดสีจากเศษได้ดีขึ้น
GC1230 เกรดที่สมบูรณ์แบบในทุกแง่มุม
เกรด GC1230 มีคุณสมบัติดีเยี่ยมทั้งด้านความเหนียวของคมตัดและความต้านทานการสึกหรอ ทำให้มีอายุการใช้งานยาวนาน ประสิทธิภาพการผลิตสูง และสามารถตัดเฉือนได้ด้วยวิธีการที่เป็นมิตรต่อสิ่งแวดล้อม
สร้างบัญชี chevron_right
สั่งซื้อ ดูราคา และตรวจสอบความพร้อมของเครื่องมือ
สมัครรับจดหมายข่าวของเรา chevron_right
ลงทะเบียน ติดตามข่าวสาร

Sandvik Thailand Limited
+66 2 016 212051, JL Tower, 19th Floor, Room No. 1904-6, Rama 9 Road, Kwaeng Huamark, Khet Bangkapi
AB Sandvik Coromant, 811 81 Sandviken, Sweden