 close
- ผลิตภัณฑ์chevron_right
- การเรียนรู้chevron_right
- โซลูชันการผลิตchevron_right
- การสนับสนุนchevron_right


CoroTurn® TR
การกลึงขึ้นรูปด้านนอกและด้านในที่มั่นคง
กรณีศึกษาของลูกค้า
ปิดท้ายด้วย CoroTurn® Hard PrimeTurning
อายุการใช้งานเครื่องมือยาวนานขึ้น
ผลิตภาพ
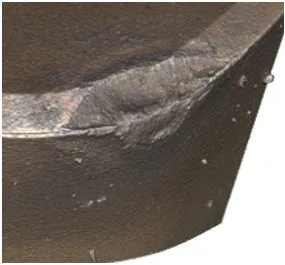
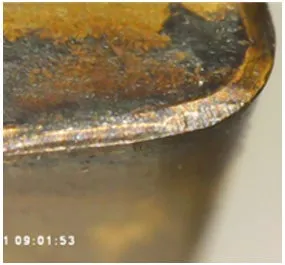
| ส่วนประกอบ | อินพุตเพลา | |
| วัตถุ | H1.3.Z.HA, 16MnCr5, 60HRC (ชุบแข็งเคส) | |
| การดําเนินงาน | การเก็บผิวละเอียด (Rz สูงสุด 4) | |
| เครื่องจักร | อีเอ็มเอจี วีทีซี |
ความท้าทาย: ลูกค้ามองหาโซลูชันเพื่อเพิ่มประสิทธิภาพการผลิตและเพื่อให้ได้ผลผลิตที่สูงขึ้น
ผลลัพธ์: เมื่อเปลี่ยนมาใช้ CoroTurn® TR Hard Prime ลูกค้าพบว่าเครื่องมือมีอายุการใช้งานเพิ่มขึ้นอย่างมาก และรอบระยะเวลาในการผลิตลดลง
| คู่แข่ง | Sandvik Coromant | |
| เครื่องมือ | - | C4-TR-D13HCL-27050 |
| เม็ดมีด | - | TR-DC1306S01515FWX 7115 |
| vc, ม./นาที (ฟุต/นาที) | 100 (328) | 160 (524) |
| fn, มม./รอบ (นิ้ว/รอบ) | 0.20 (0.008) | 0.30 (0.012) |
| ap, มม. (นิ้ว) | 0.15 (0.006) | 0.15 (0.006) |
| อายุการใช้งานเครื่องมือ, ชิ้นงาน | 216 ชิ้น | 300 ชิ้น |
กรณีศึกษาของลูกค้า
การกลึงขึ้นรูปด้วย CoroTurn® TR ด้าม QS
| วัสดุชิ้นงาน | สเตนเลส, M1.0.Z.AQ (200 HB) |
| เครื่องมือตัด, เม็ดมีด | QS-TR-D13JCR 2020HP, D1308 2025 |
| vc m / นาที (ฟุต / นาที) | 200 (3.94) |
| fn mm/r (นิ้ว/รอบ) | 0.18 (0.007) |
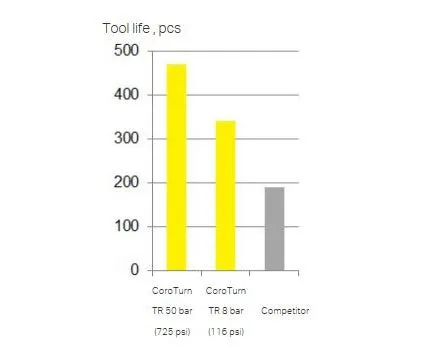
เมื่อเปลี่ยนมาใช้ด้าม CoroTurn® TR QS ลูกค้าสามารถตัดเฉือนชิ้นงานได้เป็นจำนวนมาก ผลจากการใช้ระบบจ่ายน้ำหล่อเย็นภายในทั้งด้านบนและด้านล่างทำให้มีการปรับปรุงที่สำคัญทั้งที่แรงดันน้ำหล่อเย็นสูงและต่ำ
| น้ําหล่อเย็น, บาร์ (psi) | 50 (725) | 8 (116) | ภายนอก |
| อายุการใช้งานเครื่องมือ, ชิ้นงาน | 470 | 340 | 190 |
กรณีศึกษาของลูกค้า
การกลึงชิ้นงานชุบแข็งที่มีความเที่ยงตรงสูงด้วย CoroTurn® TR
อายุใช้งานเครื่องมือ
| การดำเนินงาน | การกลึงชิ้นงานแข็งที่มีความแม่นยำภายนอก |
| ส่วนประกอบ | ขาตั้งกล้อง (แมงมุม) |
| วัสดุ | 16 MnCrS5 (58 – 62 HRc) |
| เครื่องมือ | TR-SL-D13UCR-25 |
| เม็ดมีด | TR-DC1308S01020F 7015 |
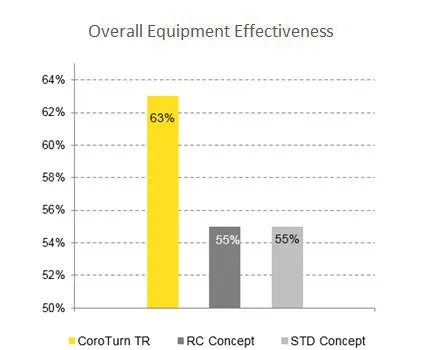
ความท้าทาย: ลูกค้าจำเป็นต้องพัฒนาโซลูชันที่มีประสิทธิภาพสำหรับการกลึงชิ้นงานแข็งที่มีความแม่นยำภายนอก จุดมุ่งหมายคือเพื่อให้ได้ผิวสำเร็จและความสามารถของกระบวนการภายในพารามิเตอร์ต้นทุนที่ยอมรับได้
ผลลัพธ์:
- ลดต้นทุนต่อชิ้นงานและความสามารถในกระบวนการผลิตที่ดีขึ้น
- คุณภาพสม่ำเสมอ โดยรักษาพิกัดความเผื่อให้ใกล้เคียงกับเครื่องมืออื่นๆ
- ยืดอายุการใช้งานเครื่องมือจาก 70 เป็น 200 ชิ้นต่อคม
- เพิ่มประสิทธิภาพการผลิตขึ้น 31%
| vc m / นาที (ฟุต / นาที) | 140 (459) | 150 (492) |
| fn มม./รอบ (นิ้ว/รอบ) | 0.07 (0.002) | 0.05 (0.0019) |
| ap มม. (นิ้ว) | 0.3 (0.011) | 0.3 (0.011) |
| ผลลัพธ์ | ||
| ผิวสำเร็จ (Ra) | 0.5 | 0.5 |
| อายุการใช้งานเครื่องมือ (ชิ้น) | 200 | 70 |
| เวลาในการตัด (นาที) | 61.16 | 27.97 |
| การกำจัดโลหะ (Q) | 2.94 | 2.25 |
สร้างบัญชี chevron_right
สั่งซื้อ ดูราคา และตรวจสอบความพร้อมของเครื่องมือ
สมัครรับจดหมายข่าวของเรา chevron_right
ลงทะเบียน ติดตามข่าวสาร

Sandvik Thailand Limited
+66 2 016 212051, JL Tower, 19th Floor, Room No. 1904-6, Rama 9 Road, Kwaeng Huamark, Khet Bangkapi
AB Sandvik Coromant, 811 81 Sandviken, Sweden