


Küçük düşün
Petrol endüstrisindeki uzun yavaşlama sonucunda Knust-Godwin LLC farklı bir yön denemeye karar verdi. Sandvik Coromant yardım için onların yanındaydı.
Schoeller Bleckmann Oilfield Equipment AG'nin içinde bulunan Knust-Godwin, Teksas'ın Houston kentinin 30 mil batısındaki küçük bir kent olan Katy'de yerleşik bir hassas işleme şirketidir. Uzmanlık alanı, petrol sahalarında kullanılan büyük ve karmaşık parçalardır.
Ancak petrol endüstrisindeki son gerileme nedeniyle Knust-Godwin yönetimi müşteri tabanını çeşitlendirmek için çalışmaya başladı. Böylece şirket sıkıntılı dönemlerde kapılarını açık tutabilecek ve sektör yeniden yükselişe geçtiğinde ise işler için hazır durumda olabilecekti.
Knust-Godwin petrol endüstrisinin yanında yarı iletken, tıp, sismik ve jeofizik endüstrilerinde de hizmet sunmaktadır. Şirketin yetenekleri 5 eksenli CNC işleme ve frezeleme/tornalama, namlu delme, lazerli ve elektron ışınlı kaynak, EDM (elektrik deşarjlı işleme) ve hatta katmanlı üretim içeren bir yelpazede yayılıyor. Alanı 22.000 metrekareyi bulan tesisteki takım tezgahlarının pek çoğu bir tır kamyonundan daha büyüktür ve 9,5 metreye kadar derinliklerde delik delme, yaklaşık 6,4 metreye kadar olan şaftları tornalama ve boydan boya 11 metrelik parçaları frezeleme olanağı mevcuttur. Ortalama iş parçası boyutları beş feet (1,5 m) uzunluk ve altı inç (15 cm) çapa sahiptir (bazı parçalar çok daha büyük olabilir) ve Inconel, Hastelloy veya benzer sert malzemelerden oluşur; bu parçalar 50-60 saatlik işleme süresi gerektirebilir ve bazı durumlarda bir parça için yüzlerce saat işleme zamanı kullanılması da alışılmamış bir durum değildir.
Ancak yine de karşılarına bazıları 10 mm'den daha küçük olan kol saati parçaları yapma fırsatı çıktığında Knust-Godwin yönetimi "Neden olmasın?" dedi.
Konunun bir geçmişi var. Knust-Godwin, Houston'da uzun süreden beri çalışan iki tezgah imalathanesi olan Knust ve Godwin'in birleşmesi sonucu ortaya çıkmış bir şirkettir. Godwin genel amaçlı işlemeye odaklanırken Knust hassas saat imalatçısı olarak işe başlamıştı. Ardından, her ikisi de petrol ve gaz sektörüne yönelik işleme konusunda uzmanlaştılar ve sonunda her iki firma da petrol ve gaz fiyatlarındaki son düşüş döneminde Schoeller Bleckmann Oilfield tarafından , satın alınarak tek bir şirket haline getirildi.
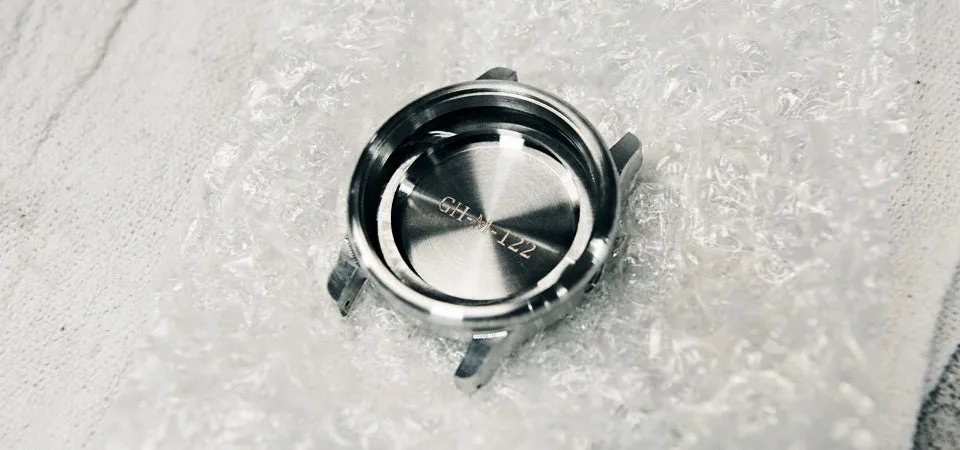
Bu arada programcı Cameron Birse, Oregon'daki Portland kentinde VERO Watches adında yüksek kaliteli yeni bir saat koleksiyonu sunan yeni bir şirketten söz edildiğini duydu. Şirket yerel bir tezgah imalathanesine yaptırdığı prototiplerdeki alıştırma ve yüzey işleme sorunlarından şikayet ediyordu. Alternatif bir kaynak aranıyordu. Birse, Satış Müdürü David Prickett'e fırsat hakkında bilgi verdi ve müşteriye teklif paketi gönderildi. Sonunda Knust-Godwin kendini tekrar saat imalatına dönmüş olarak buldu.
Programcı Chris Hurst şöyle diyor: “Çoğumuz köklerimizin farkında değiliz. Bir ara Knust'ta eskiden beri çalışanlardan biri çizimleri gördü ve "Biz eskiden böyle parçalar yapardık" dedi. Yani sonunda tam bir daire çizmiş olduk.
İşleme teknolojisinin son 50 yılda çok büyük ilerlemeler kaydettiğini söylemeye gerek yok. Knust-Godwin de büyük parçalar için geçerli olan yöntemlerin küçük parçalarda daha az etkili olduğunu çabucak öğrendi. Her ne kadar Hurst ve ekibi titanyum ve yüksek nikel alaşımlarını işlemenin zorluklarını biliyor olsalar da, bu malzemelere göre işlemesi çok daha kolay olan saat gövdelerinin yapılmış olduğu 316 paslanmaz çelik, takımları öyle çabuk bir şekilde bozuyordu ki, gelecekteki siparişlerin kabulü için bile soru işaretleri oluşturuyordu.
“İki takım prototip üretimiyle işe başladık,” diyor Hurst. “Takım içinde saatin gövdesi, arka kapağı, çerçevesi, kurma kolu ve başka birkaç parça daha bulunuyordu. En büyük parçanın uzunluğu yaklaşık 32 milimetre ve en küçüğünün ise çapı sadece 4,5 milimetreydi.”
Parçaların çoğu Knust-Godwin'in DMG MORI üretimi olan DMU 125 monoBLOCK üniversal işleme merkezlerinden birinde işlenmişti. 870 santimetreküp çalışma hacmi ve 6.000 kilogramın üzerinde tabla yükü kapasitesi olan DMU küçük parçalar için kuşkusuz aşırı büyük bir tezgahtı, ancak tezgah üstün hassasiyeti ve dakikada 10.000 devir fener mili hızıyla mantıklı bir seçenek oluşturuyordu.
Hurst, sahip oldukları yüksek düzeyli işleme teknolojisine rağmen kısa bir süre sonra kendilerini büyük bir sorun içinde bulduklarını söylüyor. “Zorlukları sorun etmem,” diyor. “İşleme yaparken yüksek riskler almaya alışığız. Ancak prototiplerdeki takım ömrümüz o kadar kötüydü ki, üretim siparişinde berbat bir sonuç çıkacağını görebiliyorduk. Kullandığımız takımların çoğunu tek bir parçayı bile tamamlamadan değiştirmek zorunda kalıyorduk. Farklı bir şey yapmamız gerekiyordu.”
VERO Watches, prototipleri büyük bir heyecanla kabul etti ve kısa bir süre sonra Knust-Godwin'e 105 komple saatten oluşan bir sipariş geldi. Onlar da, Sandvik Coromant'ın hesap verimlilik mühendisi Grant Gregory'den yardım istediler.
Gregory pek çok değişiklik önerdi. Çeşitli parmak frezeleri ve matkapları tutmak için kullanılan ER-stili pens tutucular, yüksek hassasiyetli CoroChuck® 930 hidrolik aynalar ile değiştirildi; böylece takımın salgısı ve güvenliği büyük ölçüde iyileştirildi. Kaba talaş işleme için kullanılan 12,7 mm çaplı yekpare karbür parmak freze yerine GC1130 kalite, karbür kesici uçlara sahip bir CoroMill® 390-07 değiştirilebilir uçlu kesici getirildi. Ayrıca 1,6 mm'lik yuvarlak burunlu “ithal” parmak frezeler CoroMill Plura 1630 kalite kesicilerle değiştirildi.
Sonuçlar mükemmel oldu. Hurst önceleri her bir saat gövdesinde yarı ince talaş işleme ve ince talaş işleme için biri normal uzunlukta, diğeri ise başlık tipi olmak üzere iki yuvarlak burunlu parmak freze kullandıklarını söylüyor. Hidrolik CoroChuck tarafından tutulan bir Plura yuvarlak burunlu parmak frezeye geçiş yaptıklarında takım ömrü her bir parmak freze için 80 parçaya yükseldi. “İnanılmaz bir gelişmeydi,” diyor Hurst. “İlerlemeler ve hızlar, kesme derinliği – her şey aynıydı, sadece tek bir Plura parmak freze parçanın dış bölümündeki ince talaş işleme işinin yüzde 90'ını yapıyordu. Böylece takım başına yüzde 8000 oranında bir verimlilik artışı sağladık.”
CoroMill değiştirilebilir kesici de benzer sonuçlar vererek 105 parçalık siparişin tüm kaba talaş işlemesini tek bir kesici uç takımı ile üretmeyi sağladı. Eski takımlardaki takım ömrü bile iyileşti. CoroChuck'a geçiş yapınca kurma kolunun içine bir kanal açmak için kullanılan 0,813 mm boyutlu kare burunlu parmak frezenin takım ömrü yüzde 400 oranında arttı.
Takımlarda gördüğümüz en küçük ilerleme bu oldu,” diyor Hurst. “Daha iyi takımlar kullanmanın fark yaratıp yaratmayacağı konusunda hep kuşkuluyduk ama hiç bu şekilde baş başa bir karşılaştırma görmemiştik.”
"Kabul edelim, Sandvik parmak frezeler eski takımlamaya oranla çok yüksek bir maliyete sahip; ancak parça başı maliyet, yine de daha düşük fiyatlı kesicilere göre yaklaşık 1/16 düzeyinde kalıyor," diyor Hurst. " Körelmiş kesiciler nedeniyle sık tekrarlanan takım değişikliklerinin neden olduğu karışıklığı ve kesinti süresini hiç saymıyorum bile."
Birse de aynı fikri paylaşıyor. “Takım ömrü gerçekten bir sorun oluyordu,” diyor. “Bütün bu üç boyutlu yüzeyler diğer üç boyutlu yüzeylerle karışıyordu ve takım değiştirmeniz gerektiğinde büyük sorun oluyordu. Sanırım bize asıl yarar sağlayan şey karbür oldu; ama bu kalem benzeri hidrolik tutucular da kesinlikle işe yaradı. Bize çok büyük avantaj sağladı.”
Knust-Godwin saat parçalarını söz verdiği şekilde teslim etti. Sandvik Coromant takımlama ile sağlanan uzun takım ömrü ve yüzey ince işleme sayesinde Hurst ve diğerleri şimdi yeni siparişler bekliyorlar. “Houston işleme endüstrisi hiçbir zaman iş çeşitliliği konusunda çok iyi olmadı,” diyor. “İşimiz her zaman petrol sahalarıyla ilgili oldu, şimdi işler yavaşlayınca farklı pazarlara geçebilmek ve bunda başarılı olmak zor bir şey. Bu işten bazı şeyler öğrendik ve bu bizim için iyi bir şey oldu. Bir daha hiç saat gövdesi yapmasak dahi, kesici takımlarımızı ve onları tutma yöntemimizi yeniden değerlendireceğiz.”
Dipnot: Bu makale ilk kez, biraz daha uzun bir versiyonu ile Manufacturing Engineering dergisinde yayınlanmıştır
