


Yüzey frezeleme işlemlerinde yörünge optimizasyonu
Yüzey frezeleme, yüksek hassasiyetli düz yüzeyler oluşturmak için kullanılan temel bir işlemdir. Geleneksel olarak, kesme hızı, ilerleme hızı ve kesme derinliği gibi parametreler temel alınarak optimize edilmiştir. Bununla birlikte, takımın izlediği yol, enerji tüketimi ile takım ömrü, üretkenlik ve yüzey kalitesi üzerindeki yaygın etkileri açısından prosesin genel verimliliğinde kritik bir rol oynar.
Yüzey frezelemede yörünge tipleri
CAM sistemlerinin geliştirilmesi sayesinde, artık yüzeylerde kaba ve ince talaş işleme yörüngeleri için geniş bir seçenek yelpazesine sahibiz. Tüm bu seçenekler arasında temel bir fark vardır: bazı işlemler takımı her zaman iş parçasıyla temas halinde tutarken, diğerleri boşta (kesme dışı) hareketleri içerir.
Bunları dört temel kategoriye ayırabiliriz:
- Tek yönlü: Programlaması en temel ve en kolay işlem. Takım aynı yönde doğrusal yörüngelerle çalışır ve kesmeden geri döner. Kabul edilebilir yüzey kaliteleri elde edilir, ancak doğrudan giriş kullanılırsa takım ömrünü etkileyebilir ve toplam döngü süresini artırabilir.
- Zig-zag (çift yönlü): Doğrusal hareketlerle takım her iki yönde hareket eder; rölanti sürelerini azaltır, ancak ortaya çıkan yüzey kalitesini olumsuz etkileyebilir. Yön değişikliklerini yönetmek takım ömrünü etkileyebilir.
- Sarmal: İçten dışa veya dıştan içe doğru yapılabilir; kontrollü temasla sürekli kesime olanak verir, iyi yüzey kalitesi sağlar ve takım ömrünü iyi kontrol ederek işleme sürelerini azaltır.
- Uyarlanabilir ve trokoidal: Kontrollü radyal kavramayı koruyarak takım-malzeme temasını optimize eden ve yüzey kalitesini artıran yörüngeler. Genellikle ulaşılması zor alanlarda küçük rölanti hareketleri içerirler, ancak takımı mümkün olduğunca temas halinde tutmayı amaçlarlar. İşlenmesi zor malzemeler için şiddetle tavsiye edilirler.
Bu yörüngelerin her birinin işleme süresi, iş yükü, enerji tüketimi ve ısı üretimi açısından farklı etkileri vardır.
CO₂ Emisyonları
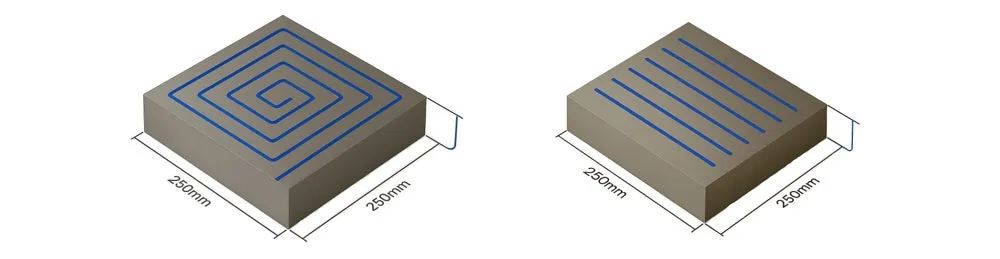
Bu makalede, takım ile iş parçası arasında sürekli temas halinde olanları, konfigürasyonları ve farklı yönelimleri nedeniyle boşta (kesme dışı) hareketler içerenlerle karşılaştırarak esas olarak yörüngelerin enerji etkisini ele alacağız. Bu karşılaştırmayı örneklemek için, aynı kesme koşulları altında alternatif bir tek yönlü yörünge ile dıştan başlayan bir spiral yörünge kullanacağız ve her iki seçeneğin enerji tüketimini karşılaştıracağız. Daha sonra her iki yörüngeyi de iyileştirilmiş kesme koşullarıyla karşılaştıracağız.
Bu bağlantıda bulunan “ToolGuide” ile bir frezeleme işlemi sırasında geniş bir veri tabanından seçilen ve özel takım ve kesici uç geometri kombinasyonlarını kullanarak farklı malzemelerde tüketilen gücü hesaplayabiliriz. ToolGuide
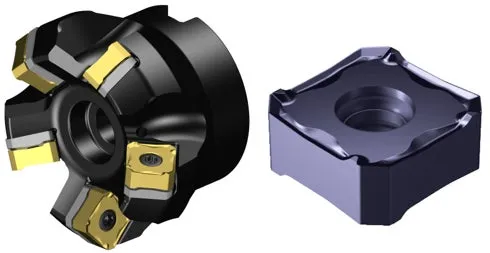
CM345 ref 345-050Q22-13H Z=6 ile, 345R-1305M-PM 1230 kesici uçlarla, 230 HB'lik 32CrMoV12-28 P3.0.Z.AN çelik iş parçasında yüzey frezeleme işlemi için bu iki kesme koşulundan başlayacağız; bu bize iki farklı kesme gücü tüketimi verecektir.
|
Kesme koşulları 1 |
Vc=200 m/dak |
Fz=0,35 mm |
Ae 50 mm |
Vf=1960 mm/dak |
P=16,7 kW |
|
Kesme koşulları 2 |
Vc=200 m/dak |
Fz=0,40 mm |
A3 50 mm |
Vf=2240 mm/dak |
P=18,1 kW |
Maksimum 40 kW güce sahip geleneksel 5 eksenli bir CNC tezgahında 5.000 ila 10.000 mm/dak hızlarda (kesme yükü olmadan) hızlı hareket sırasında tipik enerji tüketimi 4 ila 7 kW arasında değişir. Örneğimiz için hesaplama değeri olarak 5,5 kW kullanacağız.
Bu temel makine tüketimini oluşturan bileşenler şunlardır:
- Makinenin yazılım ve elektronik donanımı.
- Makine hareketi ve kesme milinin dönüşü. İlerleme hızı ne kadar yüksek olursa, enerji talebi de o kadar büyük olur.
- Makine hareketi ve kesme milinin dönüşü. İlerleme hızı ne kadar yüksek olursa, enerji talebi de o kadar büyük olur.
Bu seri, özellikle yoğun işleme döngülerinde, hızlı konumlandırma aşamaları veya operasyonlar arasındaki hareketler sırasında enerji tüketimini tahmin etmek için kullanışlıdır.
Örnek Olay İncelemeleri
Durum 1: Tek yönlü vs. Spiral yörüngeler.
250x250 mm'lik bir çelik levha üzerinde yapılan bir yüzey frezeleme operasyonunda iki yörünge karşılaştırıldı: tek yönlü ve spiral. Spiral yörüngenin toplam kesme uzunluğu 1.250 mm'dir ve bu da 38,26 saniyelik kesme süresine eşdeğerdir. Tek yönlü yörüngede, her biri 300 mm olan 5 yol vardır ve 7.500 mm/dak'lık bir tabla ilerlemesine sahip 4 dönüş yolu eklemeliyiz. Bu, toplam işlemenin 45,918 + 9,6 = 55,51 saniyede tamamlanmasını sağlar; bu artış kesme dışı geri dönüş süresinden kaynaklanır.
Kesme gücü 16,7 kW ve rölanti hareketleri sırasında tüketilen güç 5,5 kW'dır. Bu nedenle, kesme süresi boyunca toplam enerji tüketimi tek yönlü yörünge için 0,2276 kWh ve spiral yörünge için 0,1774 kWh'dir. Grafik, kWh tasarruflarının daha net bir görünümünü sağlar.
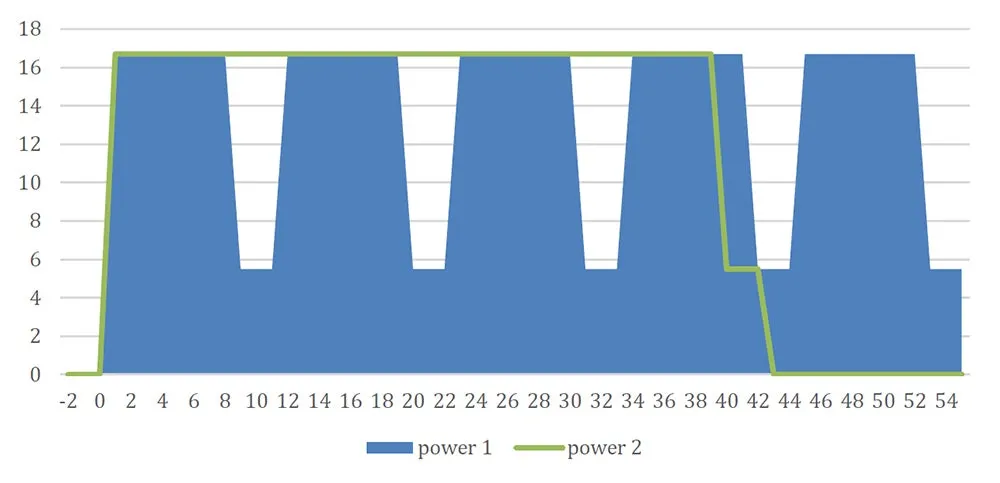
Tek yönlü ve spiral yörüngeler arasındaki karşılaştırma
Durum 2: Orijinal ve daha yüksek Fz=0,4 kesme koşulları arasındaki karşılaştırma.
Makinenin boşta hareketlerinin enerji kullanımını nasıl etkilediğini daha önce görmüştük. Şimdi, diş başına 0,4 mm'lik bir ilerleme ile ikinci kesme koşulları setimizi ele alırsak, artan kesme parametrelerinin her iki enerji tüketimi üzerindeki etkisini gözlemleyebiliriz. Çalışma gücü 18,1 kW olacak, ancak spiral yörünge için kesme süresi 33,48 saniyeye düşecek. Tek yönlü çalışmada kesme süresi 40,17 + 9,6 = 50,07 saniye olacaktır. Bu nedenle, kesme süresi boyunca yeni toplam enerji tüketimi tek yönlü yörünge için 0,2166 kWh ve spiral yörünge için 0,1683 kWh'dir. Bu, sezgisel olarak ters gibi görünebilir; ancak daha yüksek kesme gücüyle döngü süresinin kısalması sayesinde toplam enerji tüketimi azalır.
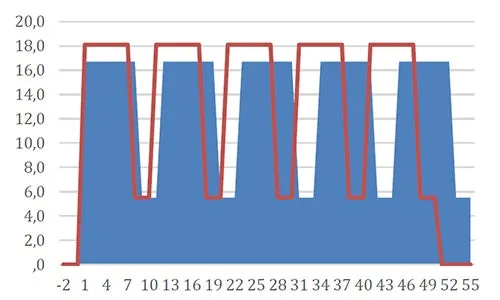
Tek yönlü yörüngelerde ilerlemeyi artırma etkisi
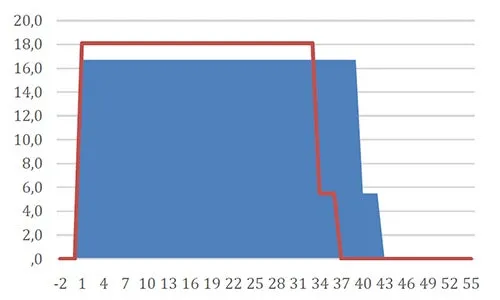
Tek yönlü yörüngelerde ilerlemeyi artırma etkisi
Bölgelere Göre Enerji ve CNC Tezgah Maliyet Analizi
Aşağıdaki tablo, farklı bölgelerde enerji maliyetleri, CNC makinesi saatlik ücretleri ve kilovat saat (kWh) başına ortalama CO₂ emisyonlarının karşılaştırmalı bir analizini sunmaktadır. Bu veriler, küresel olarak CNC operasyonlarının çevresel ve ekonomik etkisini değerlendirmek için yararlıdır.
|
Bölge |
Ortalama kWh Maliyeti |
CNC Tezgahı Saatlik Maliyeti |
Ortalama CO₂ Emisyonu (kg/kWh) |
|
Avrupa |
0,199 €/kWh |
55-100 €/saat |
0,287 kg/kWh (AB ortalaması) |
|
Çin |
0,088 $/kWh |
20-50 $/saat |
0,516 kg/kWh (ulusal ortalama) |
|
ABD |
0,0832 $/kWh |
75–100 $/saat |
0,412 kg/kWh (EPA ulusal ortalaması) |
- Kaynak: Eurostat, AB Enerji Fiyatları Raporu 2024
- Kaynak: Pekin Belediye Enerji Bürosu, Mart 2025 Bülteni
- Kaynak: ABD Enerji Enformasyon İdaresi (EIA), Haziran 2025
Ve işte incelenen tüm vakalar için veriler. CO₂ emisyonları ve maliyeti, tüm bölgeler için ortalama verilere dayalıdır.
|
|
Tek yönlü F0,35 |
Spiral F0,35 |
Tek yönlü F0,4 |
Spiral F0,4 |
|
0,2276 kWh |
0,1774 kWh |
0,2166 kWh |
0,1683 kWh |
|
|
55,51 |
38,26 s |
50,07 s |
33,48 s |
|
|
1000 parça için ortalama veriler kullanılarak hesaplanan CNC makinesinin saatlik maliyetinden kaynaklanan maliyet. |
||||
|
AB 77 €/saat |
1187,29 € |
818,33 € |
1070,94 € |
716,10 € |
|
Çin 35 $/saat |
539,68 $ |
371,97 $ |
486,79 $ |
325,50 $ |
|
ABD 87 $/saat |
1.341,49 $ |
924,61 $ |
1.210,02 $ |
809,10 $ |
|
1000 parça için, kWh başına ortalama maliyet kullanılarak hesaplanan enerji tüketim maliyeti |
||||
|
Avrupa |
45,29 € |
35,30 € |
43,10 € |
33,49 € |
|
Çin |
20,02 $ |
16,61 $ |
19,06 $ |
14,81 $ |
|
ABD |
18,93 $ |
14,75 $ |
18,02 $ |
14,00 $ |
|
1000 parça için kg CO2 emisyonu |
||||
|
Avrupa |
65,32 kg |
50,91 kg |
62,16 kg |
48,30 kg |
|
Çin |
117,44 kg |
91,54 kg |
111,76 kg |
86,84 kg |
|
ABD |
93,77 kg |
73,08 kg |
89,24 kg |
69,33 kg |
|
|
|
-22%CO2 emisyonları
|
-4,8%CO2 emisyonları
|
-26%CO2 emisyonları
|
|
|
|
-31%Parça başına doğrudan maliyet tasarrufu
|
-9,8%Parça başına doğrudan maliyet tasarrufu
|
-40%Parça başına doğrudan maliyet tasarrufu
|
Sonuç
Yüzey frezeleme operasyonlarında yörünge seçimi sadece kalite ve verimliliği etkilemekle kalmaz, aynı zamanda enerji maliyetleri, doğrudan makine maliyetleri ve atmosfere CO₂ emisyonları gibi proses sürdürülebilirliği üzerinde de doğrudan bir etkiye sahiptir. Gelişmiş CAM yazılımı aracılığıyla optimize edilmiş yörüngeleri benimsemek şunları sağlar:
- Enerji verimliliğini artırır.
- Takım aşınmasını azaltır.
- CO₂ emisyonlarını azaltır.
- Doğrudan işleme maliyetini düşürür ve üretim kapasitesini artırır.
CO₂ tüketimi açısından, Fz=0,35'li tek yönlü yörünge ile Fz=0,4'lü spiral yörünge karşılaştırıldığında 26% azalma görülmüştür. Bu aynı zamanda ekonomik açıdan %40 azalma ile sonuçlanır.
Sürdürülebilirliğe giderek daha fazla odaklanan endüstriyel bir ortamda, bu teknik kararlar önemli bir fark yaratabilir. En yüksek kesme koşullarında çalışmamıza izin veren takımların seçilmesi hem doğrudan ekonomik tasarruflar hem de CO₂ emisyonlarında azalma sağlayacaktır.
